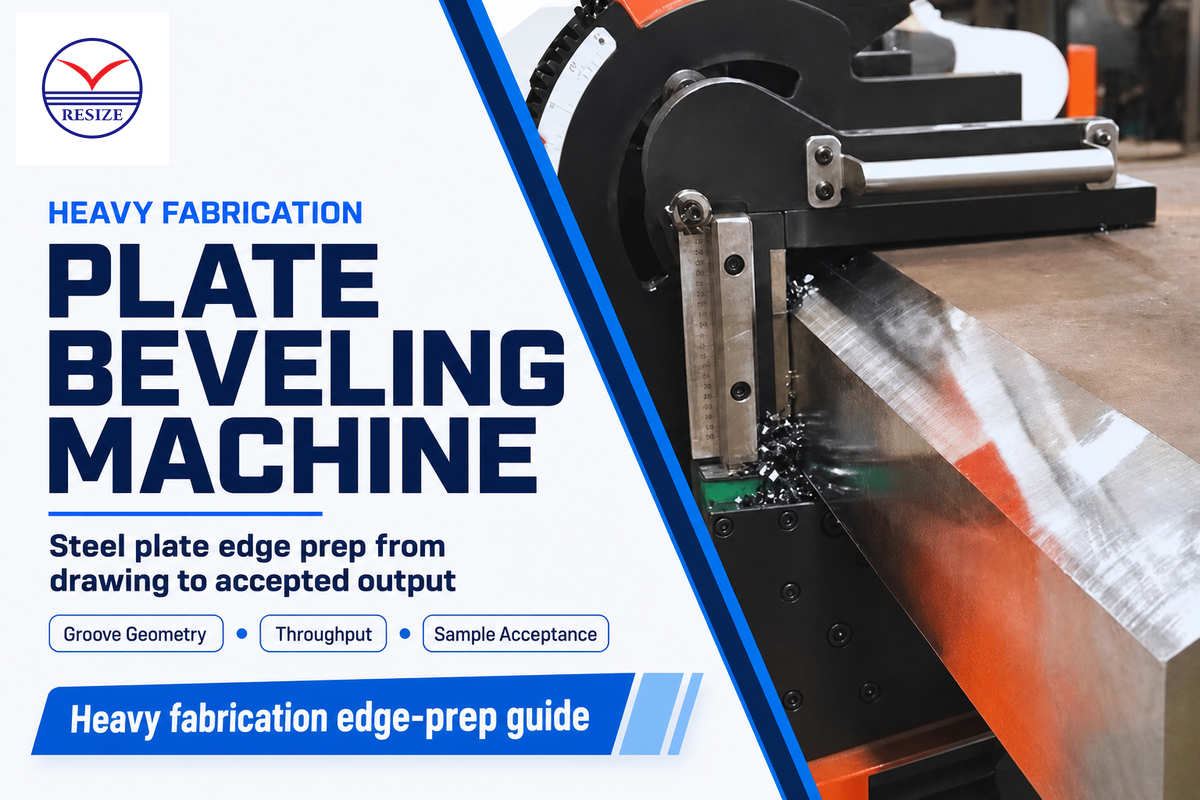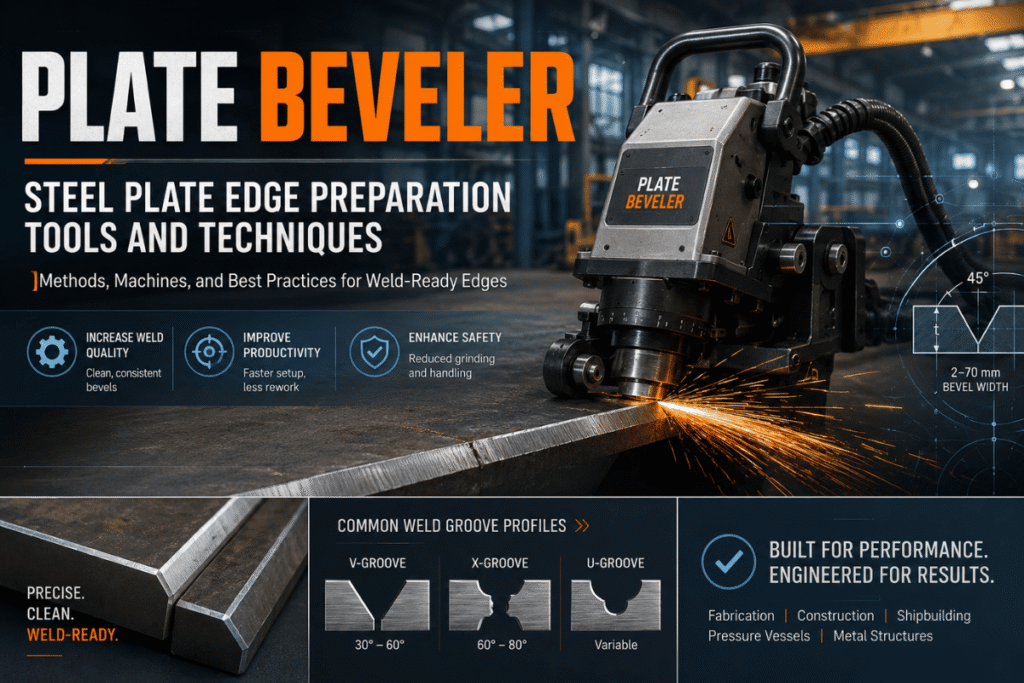
Ein Plattenfräser ist eine tragbare oder stationäre Werkzeugmaschine – ein Werkzeug – ein Ort, der eine genau abgewinkelte Fläche auf eine Stahlplattenkante legt und die durch AWS-, ASME- oder IACS-Codes angegebene Schweißnutgeometrie vorbereitet, bevor eine Verbindung hergestellt wird. Die richtige Kantenvorbereitung gewährleistet eine vollständige Schweißnahtdurchdringung, eine ordnungsgemäße Metallverschmelzung des Füllstoffs und die strukturelle Verbindungsintegrität, lange bevor die Lebensdauer abgelaufen ist, unabhängig von der Schweißkompetenz.
Diese Grundierung informiert Sie über alles, was Hersteller und Schweißtechniker über die Rillenvorbereitung verstehen müssen: 3 Arten von Plattenabschrägmaschinen, neue Standards für Abschrägungswinkel, ein schrittweises Verfahren, die Wärmebilanz von Kälte gegenüber Wärme, peer-reviewt Daten und ein Entscheidungsbaum zur Werkzeugauswahl.
Was ist ein Plattenbügel?
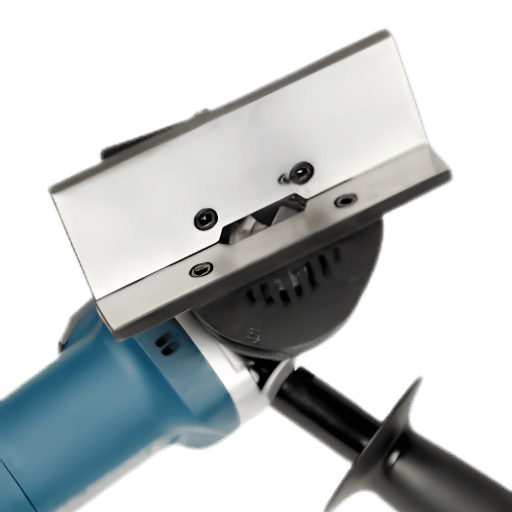
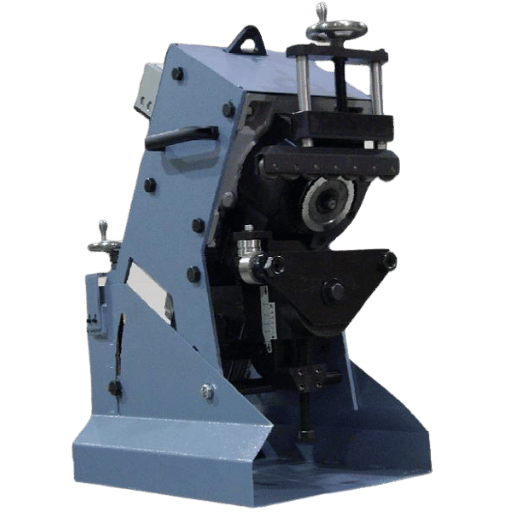
Eine Plattenabschrägung ist eine Werkzeugmaschine, die entweder fest oder auf tragbaren Ständern oder Wagen installiert die gewünschte Materialmenge vom Stück Stahlkante entlang der gesamten Länge ablöst, und zwar im gewünschten Winkel zwischen 10 und 45 Grad, anders als Winkelschleifer, die von vielen Herstellern mit geringer technischer Aufsicht verwendet werden, arbeitet eine Plattenabschrägungsmaschine, sei es Scherrad, Knock-Down-Stanzer oder Wendeschneidplatten aus Hartmetall, mit einem mechanischen Zaun, einem Indexiermesser oder einem speziellen Lager, um ein bekanntes, messbares, gleichmäßiges A-Feld in jeder Schweißnaht herzustellen.
Die Kantenvorbereitung wird durch den Schweißcode definiert, indem der gewünschte Bereich des Metalls geschaffen wird, der beim Schweißen geschmolzen werden soll. Fräs - und Abschrägmaschinen Moderner Standard sind, um diese Geometrie präzise und ohne thermische Verformung des Grundmaterials zu erreichen.
Welches Werkzeug macht abgeschrägte Kanten?
Die Auswahl des richtigen Plattenabschrägungswerkzeugs hängt davon ab, wer, wie viele und wo. Für die Produktionsschweißvorbereitung von Stahlplatten unter strenger Code-, Regel- und Spezifikationseinhaltung sind die drei häufigsten Arten von Werkzeugmaschinen Walzenscher- oder -abschälmaschinen, Stanz- oder Knabbermaschinen und Hartmetalleinsatzmühlen/-banderolierer. Während Winkelschleifer oder handbetriebene Sägen gelegentlich zum Brechen langer Walzstahlläufe verwendet werden, können Offset-Ansätze mit “einzelner Durchgang”die für die primäre Schweißqualität erforderliche konsistente Geometrie oder die nominelle Landabmessung nicht beibehalten.
Ein Winkelschleifer ist ein handgehaltenes Werkzeug, das im Großen und Ganzen zum Schleifen und Fesseln entlang von Schweißnähten verwendet wird. Eine Schweißvorbereitungsmaschine ist für eine genaue, konsistente, codierte herkömmliche Plattenabschrägung erforderlich; In den letzten 3 Jahrzehnten sind viele Hersteller vom schweren Handschleifen zu speziellen Plattenabschrämmaschinen übergegangen, mit dem zusätzlichen Vorteil, dass sie HAVS vermeiden: Handarmvibrationssyndrom, das durch den langfristigen Einsatz von Vibrationsschleifern verursacht wird.
Die 3 Haupttypen von Plattenabschrämmaschinen im Vergleich
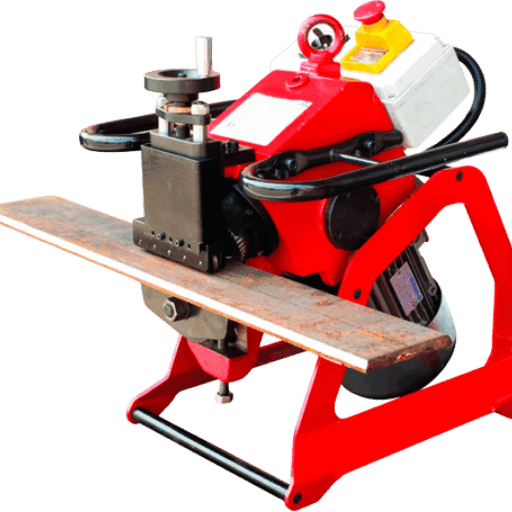
Das Kaltabschrägen von Stahlplatten, bei den heute am häufigsten vorkommenden Methoden, verwendet drei unterschiedliche Schnittkopffrinzipien und verfügt jeweils über Stärken und Anwendungsbänder. Wenn man eine dieser Maschinen für den Kauf, die Arbeits- oder Dienstleistungswerkstatt oder den Mietgebrauch in Betracht zieht, sind die Unterschiede wichtig zu verstehen.
| Methode | Geschwindigkeit | Plattendicke | HAZ | Am besten für |
|---|---|---|---|---|
| Fräsen und Routing | 3 – 6 FPM | 1⁄4 „4+ (6 100 mm) | Keine | Dicke Platte, SS, AR-Stahl, Duplex, Inconel |
| Stanzen & Knabbern | 4 – 6 FPM | 3/16 „6 (5 150 mm) | Keine | Tragbare Verwendung, gebogene/konturierte Kanten |
| Peel & Shear (Roller) | Bis zu 10 FPM | 1⁄4 „1,5 (6 38 mm) | Keine | Gerade Läufe mit hohem Volumen, dünne Mittelplatte |
Geschwindigkeits- und Dickendaten: Gary Sheridan (TRUMPF) / Der Hersteller, 2004; Rodney Powe (Koike Aronson) / Der Hersteller, 2011. Thermische Methoden (Plasma, Oxy-Fuel) werden behandelt Kälte vs. thermische Abschrägung.
Fräsen (Karbideinsätze auf einem rotierenden Mehrkantenkopf) und Rühren sind die vielseitigsten Methoden der Kaltbearbeitung und erzeugen Präzision, hochwertige Kanten bei hoher Geschwindigkeit auf Weichstahl, verschleißfest, alle Sorten von Edelstahl, Zirkonium oder Monel. Bei Baustahl (A36) ist mit einem Einsatzverschleiß von durchschnittlich alle 200 Fuß, bei Edelstahl 50 Fuß und bei Weichstahl von über 600 Fuß zu rechnen.
Stanz - und Knabberfase verwenden einen hin - und hergehenden Stanzansatz Sie ermöglichen den Zugang zum breitesten Plattendickenspektrum und Konturkanten, die für zaungeführte Maschinen unzugänglich sind Reziprokativität erzeugt mehr Ermüdung des Bedieners auf einem Lauf, und verbrauchbarer Ersatz scheint weniger verfügbar zu sein als Wendeschneidplatten Für eine maximale geradkantförmige Abschrägungsproduktion wählen fast alle Hersteller den Rotationsfrästyp für Betriebszeit und Gleichmäßigkeit.
Schäl- und Schermaschinen (Rollenschermaschinen) erzeugen die schnellste gerade Plattenabschrägung mit dünner bis mittlerer Dicke. Ein nicht viel schnelleres, langsam rotierendes Scherrad schert einen kontinuierlichen Span mit bis zu 10 FPM - im Allgemeinen der kostengünstigste Betrieb pro Laufmeter Abschrägung im Vergleich zu Maschinenmethoden - mit Sicherheit der größte Bereich an Materialien und Lagerdicken Ein Nachteil ist ein begrenztes Material- und Dickenspektrum und eine Verschlechterung der Schweißkantenqualität - sie ist rauer als gefräste Kanten - die immer noch schweißbereit sind.
Lesen über Arten von Abschrägungsmaschinen Im Einzelnen, auch stationär versus tragbar
Spezifikationen für Plattenfasen: Kegelwinkel und Schweißstandards
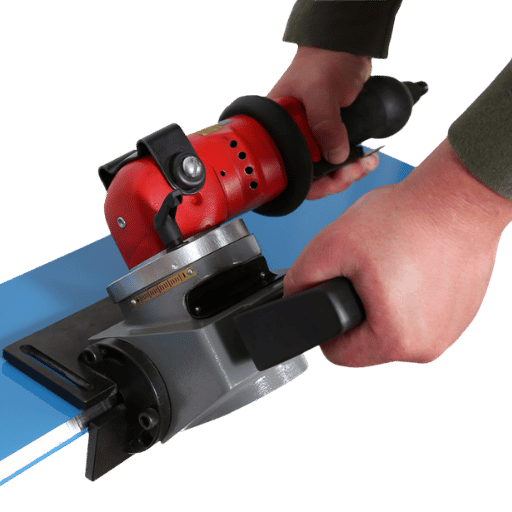
Abschrägungswinkel ist keine Präferenz - es ist eine Spezifikation Ihre Rillengeometrie muss mit der übereinstimmen Schweißnormen für die Abschrägung Und den jeweils gültigen Bau - oder Druckbehältercode, wenn man Abschrägungswinkel falsch bekommt, hat man entweder zu viel Füllstoff (Kostenzeit und Verbrauchsmaterial) oder zu wenig Durchschlagskraft (eine Schweißnahtunterdrückung).
| Abschrägungswinkel (Halbwinkel) | Nuttyp | Typische Anwendung | Standard |
|---|---|---|---|
| 22.5° (45° inklusive) | Einfache abgeschrägte V-Nut | Dichtzugängliche Fugen, dünne Platte | AWS D1.1:2025 |
| 30° (60° im Lieferumfang enthalten) | V-nut | Schiffbau, leichte Struktur, API-Pipeline | IACS / API 1104 |
| 37.5° (75° inklusive) | Standard-Stumpfschweiß-V-Nut | Baustahl, Druckrohrleitungen am häufigsten | AWS D1.1:2025, ASME B16.25 |
| 45° (90° inklusive) | Grobblechkolben, T-Gelenk | Dicke Strukturplatte, schwere Fertigung | AWS D1.1:2025 |
| Doppelabschrägung (X-Nut) | Beide Flächen abgeschrägt | Platte >25 mm reduziert V Füllvolumen vs. Single | AWS D1.1:2025, ASME Abschnitt VIII |
AWS D1.1:2025 (Strukturschweißcode 23. Auflage Stahl) gibt für vorqualifizierte V-Nut - und Kegelnut-Schweißverbindungen eine Abschrägung von 1/16-3/32 (1,6-2,4 mm) an Ein ordentliches Steg verhindert das Durchbrennen am Wurzeldurchgang AWS D1.1:2025 erlaubt eine 5-Toleranz für den Nutwinkel (Abschnitt 5.22). Überprüfen Sie immer Projektzeichnungen und die Spezifikation des Schweißverfahrens (WPS), bevor Sie die Maschinentiefe stoppt.
Was ist der Standard-Abschrägungswinkel für das Schweißen von Baustahl?
Es gibt keinen allgemein verbindlichen Abschrägungswinkel und dies ist das häufigste Missverständnis auf diesem Gebiet. AWS D1.1:2025 definiert eine Reihe vorqualifizierter Nutverbindungsdetails für V-Nut-, Abschrägungsnut-, J-Nut- und U-Nut-Konfigurationen mit jeweils variablem Winkelbereich. 37,5 für strukturelle Stumpfschweißnähte (Halbwinkel) ergibt 75 eingeschlossene Winkel-V-Nut, aber 22,5, 30 und 45 sind für das gleiche Code-Präqualgelenk in Ordnung. Konsultieren Sie immer WPS.
So schrägen Sie eine Stahlplatte zur Schweißvorbereitung ab
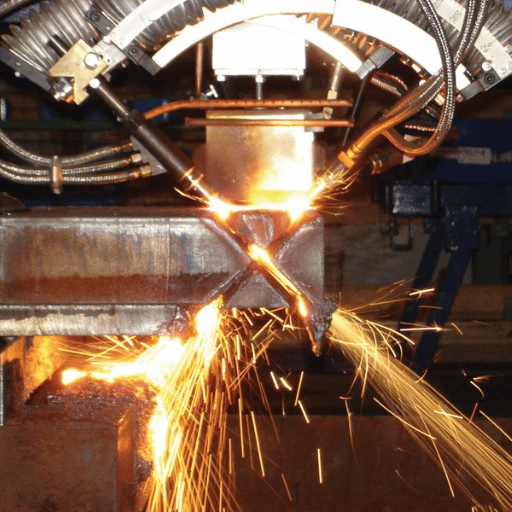
Eine Plattenabschrägungsmaschine erzeugt nur dann eine codekonforme Abschrägung, wenn die Aufbau- und Prozessschritte befolgt werden. Die Vorbereitung vor, während und nach dem Schnitt muss sorgfältig berücksichtigt werden.
Anwendungsfall: ein Baustahlhersteller, der eine Platte der Güteklasse 50 von 25 mm A572 für ein Stumpfschweißgerät mit AWS D1.1:2025 abschrägt, wobei WPS einen Abschrägungswinkel von 37,5 mit einer Stegfläche von 3/32 angibt Sieben Schritte zum Schweißen der Code-Konformität:
- 1.
Überprüfen und reinigen Sie den Plattenrand. Entfernen Sie Frässablagerungen, Rost, Farbe und Öl von mindestens 25 mm vom abgeschrägten Rand. Verunreinigungen verursachen vorzeitigen Verschleiß des Hartmetalleinsatzes und führen zu Schweißporosität. - 2.
Überprüfen Sie den WPS-Abschrägungswinkel und die Landabmessung. Bestätigen Sie den erforderlichen Abschrägungswinkel (z.B. 37,5°) und Abschrägungsland (z.B, 3/32 ') Bestätigen Sie, dass Ihr Maschinenkopf dies in einem einzigen Durchgang oder geplanten mehreren Durchgängen erreichen kann. - 3.
Stellen Sie den Abschrägungswinkel am Maschinenkopf ein. Verwenden Sie die Winkelskala der Maschine oder einen unabhängigen digitalen Winkelmesser, um zu bestätigen, dass der Schneidkopf auf den angegebenen Abschrägungswinkel eingestellt ist. Überprüfen Sie bei Fräsmaschinen die Einsatzausrichtung auf die richtige Schneidgeometrie. - 4.
Stellen Sie den Abschrägungstiefenanschlag ein, um das Land zu erhalten. Stellen Sie den Tiefenzaun so ein, dass die Maschine Material nur bis zur erforderlichen Abschrägungstiefe entfernt und die Landabmessung (1/16 „3/32 „) an der Plattenwurzelkante intakt lässt. - 5.
Klemmen oder stützen Sie die Platte sicher ab. Die Platte darf sich während des Schneiddurchgangs nicht bewegen Bei automatischen Vorschubmaschinen liegt die Platte flach am Führungszaun an; bei tragbaren Maschinen klemmen Sie die Platte mit zugänglicher Kante an die Werkbank Ungesicherte Platten verursachen Rattern und ungleichmäßige Abschrägungstiefe. - 6.
Führen Sie den ersten Durchgang mit einer kontrollierten Vorschubgeschwindigkeit aus. Beginnen Sie mit einer moderaten Abschrägungsrate unter dem Vorschub, insbesondere bei Edelstahl oder verschleißfestem Stahl. Eine gleichmäßige Vorschubrate erzeugt eine gleichmäßige Abschrägungsgeometrie. Das Rattergeräusch weist auf eine zu schnelle Zufuhr oder einen stumpfen Einsatz hin. Stoppen und indizieren oder ersetzen Sie es, bevor Sie fortfahren. - 7.
Überprüfen Sie die Abschrägung: Messen Sie Winkel, Tiefe und Land. Verwenden Sie einen digitalen Abschrägungswinder mit Schweißmesser oder Abschrägung, um Winkel (innerhalb von ±5° pro AWS D1.1:2025 Abschnitt 5.22), Abschrägungstiefe und Landabmessung zu überprüfen. Ein sauberes, grabenfreies, frei gefrästes Bevel ist sofort schweißfertig und kein Sekundärschleifen erforderlich. - 8.
Überprüfen Sie die Passung vor dem Schweißen. Passen Sie beide Platten zusammen und bestätigen Sie, dass die Wurzellücke mit dem WPS übereinstimmt. Schweißanschluss Ist, wo richtig abgeschrägte Schrägung häufig versagen in der Praxis Platten schlecht-up verschwendet die Präzisionsschrägung Justieren Sie die Klammer mit Heftschweißnähten oder fit Klemmen nach Bedarf vor dem Wurzeldurchlauf.
Was sind die häufigsten Fehler beim Abschrägen von Stahlblech?
Schritt 1: Maschinentiefe so einstellen, dass sie bei der Arbeit 3/32-45. Schnitt beginnen Schritt 2: Funktionskontrollen, um mit 4-6/Minute voranzukommen Schritt 3: Land 1/16-3/32 bei der Arbeit noch einmal überprüfen Schritt 4: Lauf und Profil visuell überprüfen Schritt 5: Funktionskontrollen, um mit dem Schneiden fortzufahren Schritt 6: Abschluss des Schnitts und Verwerfens Schritt 7: Maschine für den planmäßigen Dienst melden Nicht auf eine Messerkante abschrägen - vermeiden, dass vorgegebenes Schweißwurzelland nicht erreicht wird.
Fehler 2: Unsachgemäße Klemmung an einer tragbaren Stanz-/Knabbermaschine Wenn ein tragbarer Stanz-Abschrämmaschine nicht formschlüssig gegen die Plattenkante klemmt, kann sich der Stanzer beim Abwärtshub nach unten ziehen und den Schneidkopf brechen; ein allzu häufiger, teurer Fehler. Dies ist einer der Hauptgründe, warum erfahrene Fertigungsbetriebe sich für rotierende (Fräs-)Maschinen für längere Läufe entscheiden: Sie können Kantenschwankungen und Ermüdung des Bedieners viel leichter ausgleichen.
Mein dritter Fehler war die Annahme, dass ein korrekter Abschrägungswinkel eine korrekte Schweißnahtdurchdringung sicherstellt Ein korrekter Abschrägungswinkel stellt die geometrische Situation her, die für eine vollständige Durchdringung erforderlich ist. Es stellt dies nicht sicher.
Schweißparameter, Stromstärke, Fahrgeschwindigkeit, Wurzeldurchlauftechnik usw. müssen alle mit der Rillengeometrie gemäß WPS koordiniert werden. Eine abgeschrägte Verbindung mit der richtigen Geometrie, aber schlechter Schweißtechnik besteht immer noch nicht die ZfP-Inspektion.
Kaltmechanische vs. thermische Abschrägung: Das HAZ Hidden Cost Framework
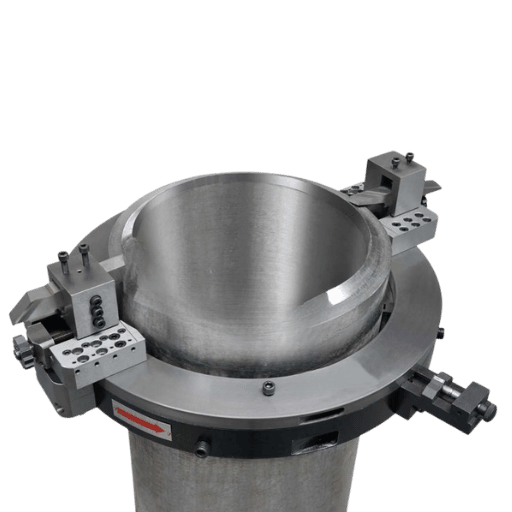
Beim mechanischen Abschrägen war der am häufigsten genannte Vorteil des Plasmas im Gegensatz zum mechanisierten Plattenabschrägen die Verfügbarkeit von Geräten sowie der wahrgenommene Geschwindigkeitsvorteil. Weniger häufig wurden bei der Umstellung auf mechanisiertes Abschrägen stromabwärtige Effekte der metallurgischen Veränderungen der Wärmeeinflusszone (HAZ), Oxidreinigungsarbeiten an rostfreien und hochfesten Stählen und eine verringerte Lebensdauer des Karbideinsatzes bei allen wiederaufnehmenden Mahlvorgängen an thermisch geschnittenen Kanten genannt.
| Kriterium | Kaltfräsen | Plasmaabschrägung | Oxy-Fuel-Schneiden |
|---|---|---|---|
| HAZ-Dicke | Keine | 1 – 3 mm | 2 3 mm ¹ |
| Kantenhärtung | Nulländerung | Oft >450 HV (Klasse S355) | 250 –450 HV1 (S355J2N, gemessen) ¹ |
| Oberflächenrauheit (Ra) | Maschinenqualität (ausgezeichnet) | Gut (modernes HD-Plasma) | 6 –10 ̄her als Fräsen ¹ |
| Sofort schweißfertig | Ja | Oftmals keine SS-Reinigung erforderlich (insbesondere SS) | Keine Entfernung immer erforderlich |
| Geschwindigkeit bei 50 mm (2 tel) Dicke, 45° Abschrägung | 3 – 6 FPM (Fräsen) | 9 – 10 IPM bei langsamer Produktionsrate ² | Langsamer; mehrere Durchgänge für komplexe Profile |
| Auswirkungen auf nachgeschaltete Hartmetallwerkzeuge | Keine | HAZ verkürzt die Einsatzlebensdauer deutlich ³ | HAZ + Oxidschicht beschädigt Werkzeuge ³ |
| Rauch - und Gaserzeugung | Keine nur | Signifikantes System erforderlich | Bedeutende Belüftung erforderlich |
| Gesamtkosten bei durchschnittlichen EU-Arbeitssätzen | Wirtschaftlicher ¹ | Höhere Aufräum- + Absauginfrastruktur | Bei geringer Lautstärke vergleichbar; bei EU-Löhnen höher ¹ |
¹ Kawiak & Sajek (Juni 2025), Fortschritte in der Materialwissenschaft 25 (2):17-35. DOI: 10.2478/adms-2025-0007. S355J2 N Baustahl, Platten 8 20 mm, Winkel 30° und 45°. ² Pflug / Der Hersteller (2011): 400 A-System erreicht ±45° in 2 Platte bei 910 IPM das langsame Ende der praktischen Produktion. ³ Erfahrung: “Karbidschneider halten nicht lange an der HAZ auf Plasma-Schnittkanten” „Maschinist-Forum”.
Der Vergleich Plasma vs. Kaltfräskosten basiert oft auf einer einseitigen Aufnahme, einem unvollständigen Vergleich. Der übliche Vergleich berücksichtigt nur die Zykluszeit der Maschine. Das Gesamtbild sollte zeigen:
- Oxidschleifarbeit nach Plasma auf ss und hochfestem Stahl (Arbeit, die den größten Teil des Geschwindigkeitsvorteils nimmt)
- Je schneller sich der Hartmetalleinsatz verschleißt, desto stärker wird der Verschleiß bei allen nachgeschalteten Vorgängen wie Fräsen oder Bohren an plasmageschnittenen Kanten erhöht. Die H-AZ-Härtung von 250-450 HV 1 ist deutlich härter als die Originalplatte.
- Kapital- und Betriebskosten der Rauchabsaugung (erforderlich für Plasma und Oxybrennstoff, aber Null für Kaltmahlen)
- Varianz der Schweißausstoßrate – Anstieg des Ausmaßes der HAZ-Härtung aufgrund des Schweißens von S355 und höherwertigen Materialien, verbunden mit einem höheren Porositätsgrad, dem Risiko von Kaltrissen und dem Auftreten von Ermüdungsfehlern unter zyklischer Belastung
- Peer-Review-Kostenanalyse (S355J2N, 2025): Bei polnischen Arbeitssätzen (~17,30/h) sind beide Prozesse Kosten von ~2/m. Bei EU-Durchschnittsraten (~33,50/h) ist das Mahlen günstiger.
Für Edelstahl, Duplex, Inconel, und hochfeste Baustähle (S690, AR-Platte, S960) ist kaltmechanisches Abschrägen die klare technische Entscheidung Plasma lagert ein Chromdioxid auf Edelstahl ab, was ein umfangreiches Schleifen der Schweißvorbereitung erfordert, wodurch jegliche Produktivitätsgewinne zunichte gemacht werden A Kaltfräs - und Abschrägungsmaschine Oxidfreie, schweißfertige Oberfläche mit null Nebenoperationen erzeugt Siehe auch: Abschrägung und Abschnürung von Schlüsseldifferenzen.
Industrieanwendungen von Plattenabschrämmern
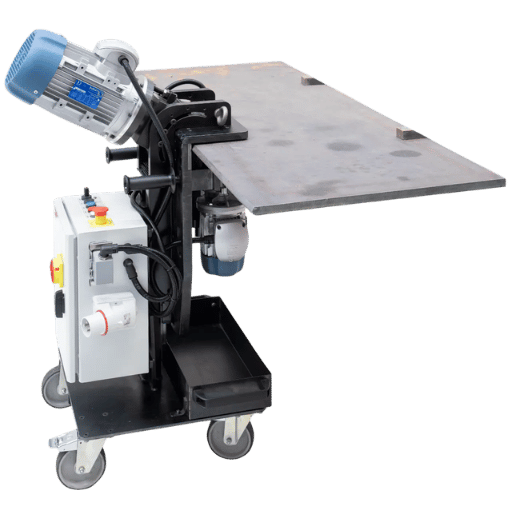
Anwendung der richtigen Plattenabschrägung variiert je nach Branche Jede Branche hat Normen festgelegt, die die Mindestabschrägungsgeometrie, Materialüberlegungen und Anforderungen an die Kantenqualität vorschreiben Anwendung des falschen Abschrägverfahrens – insbesondere ein thermisches Verfahren, bei dem ein kaltmechanischer Prozess erforderlich ist – kann zu Schweißqualifikationsfehlern und strukturellen Nichtkonformitäten führen.
| Industrie | Regierender Standard | Plattendicke | Abschrägungswinkel | Anmerkungen |
|---|---|---|---|---|
| Baustahl | AWS D1.1:2025 / AISC | 6 50 mm | 22.5°–45° | WPS regelt; die häufigste Anwendung zum Abschrägen von Platten |
| Druckbehälter | ASME Abschnitt VIII | 8 100 mm | 30°–37.5° | Volldurchdringungs-CJP-Schweißnähte; J-Abschrägung auf dicker Platte reduziert Füllvolumen |
| Schiffbau | IACS / Lloyd's Register | 12 50 mm | 30°–45° | Gerade Strecken mit hohem Volumen; Kaltfräsen bevorzugt für die Inspektion durch die Klassifikationsgesellschaft |
| Offshore / O & G | DNV-OS-C101 / API 1104 | 15 80 mm | 30°–45° | Ermüdungskritisch; HAZ-Härtung besonders problematisch in der Meerwasserkorrosionsumgebung |
| Nuklear / Luft- und Raumfahrt | ASME Sec. III / MIL-STD | 3 80 mm | 30°–45° | Strengste HAZ- und Rückverfolgbarkeitsanforderungen; Kaltmechanische Abschrägungen nahezu universell spezifiziert |
Branchenszenario: Ein Offshore-Strukturhersteller, der 800 laufende Meter Schweißverbindungen pro Woche in einer 20-mm-S355J2H-Platte umhüllt, die für den Anschluss von Mantelschenkeln verwendet wird, schweißt nach der Norm DNV-OS-C101. Dass ein hochfester Offshore-Stahl, der im Betrieb ermüdungskritisch ist, plasmabeschrägt wird, führt tendenziell dazu, dass bei jeder Aushärtung der HAZ (erstellt sich mit 37,5° -Schrägen, beide mit einer nicht abgeschrägten Schweißfläche), im Schweißverfahren nicht konformiert wird In vielen tragbaren Offshore-WPS-Dokumenten für PQR (vorqualifikation) wird die Entwicklung der gekrümmte Frägemeißel verwendet. Rohrschrämmaschinen Sind für die Vorbereitung von Rundschweißnähten in denselben regulierten Sektoren konzipiert.
So wählen Sie einen Plattenabschrägungsgerät aus: Entscheidungsrahmen
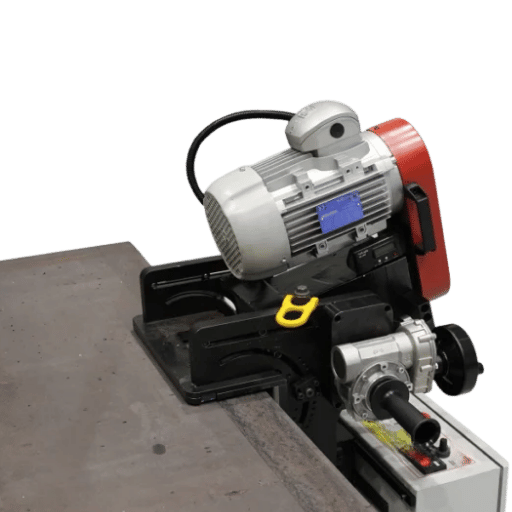
Die Wahl einer Platte umfasst die Kartierung von vier Variablen, Materialstärke, Port-Material und Port-Durchsatz, Bevel-Maschine, um eine Kategorie zu bilden. Für tragbare Variablen (Feld- oder Arbeitsplatznutzung) dominieren Portabilität und Typ des Führungssystems die Entscheidung. Dieses Spezifikationsraster gilt für die meisten Hersteller in der Struktur-, Schiffbau- und Prozessindustrie.
- If material is stainless steel, Duplex, Inconel, or high-strength (S690 / AR plate) AND quality-critical application
→ Cold milling beveler with carbide inserts. No HAZ, no oxide, weld-ready immediately. - If plate thickness 6–40 mm + high production volume + straight edges only
→ Auto-feed milling plate beveler (stationary or self-propelled) for throughput and geometrical consistency. - If high volume + thin-to-medium plate (6–38 mm) + long straight runs
→ Roller shear / peel beveler for maximum speed (up to 10 FPM) and lowest cost per linear meter. - If field work + irregular or curved plate edges + moderate thickness (<40 mm)
→ Portable milling beveler (rotary type preferred over nibbler for ergonomics and straight-edge consistency). - If nuclear, O&G, or aerospace application + J-bevel or complex groove geometry required
→ Multifunction CNC milling beveler (0°–90° angle range, J-bevel, facing, cladding prep capability). - If occasional use + volume <50 LM/week + budget-constrained
→ Handheld plate beveler (milling type handles up to ~40 mm at standard angles with indexable carbide inserts).
5 Key Specification Questions Before Buying
- Power (kW or HP): match your most demanding material/plate thickness for one pass beveling. AR and stainless steels need more power for consistent insert engagement without chatter. Typical portable hand-held: 1-2.2 kW; auto-feed production: 2-5+ kW.
- Maximum bevel depth or diagonal: Entry level portable milling bevelers suit ≤15-16 mm/30° bevel depth. Auto-feed production machines: typically 40-80 mm diagonal. Heavy multifunction: 80-120 mm. Match the deepest plate needed.
- Range of angle and method of adjustment: Range 15-60 covers most structural weld prep. 0-90 possible for facing and J-bevel. Confirm tool-free operation of angle switches/repeatability – digital readout preferred for production work.
- Type of carbide insert and any supply issues in your region: Side- or face-mount indexable (edge-changing) inserts rather than solid carbides allow more economy with lower cost per insert and multiple suppliers for spare tooling in most regions. Confirm this before source selection.
- Weight of beveler and method of guide: For portable bevelers, machine weight commonly an ergonomic constraint. The guide system: fence or wheel bearing. Both provide consistent bevel image; generally the fence gives higher angular accuracy on a long edge; bearings are effective on irregular contours.
For detailed product specifications, see the RESIZE milling and beveling machine lineup, or review our broader beveling machine guide.
Beveler requirements for a regulated project?
The RESIZE project engineering team has in-depth experience in specification to production stage needs and broad material types, plate thickness range, and weld code requirements for structural steel fabricators, shipyards, and pressure vessel fabricators.
Plattenabschrägungstrends 2025 – 2026
Growing volumes of steel fabrication projects and rising global plate demand support this trend. According to market estimates of global market revenue for industrial and building projects respectively, the edge preparation machine market is estimated at around $400 million in 2026 and forecast to nearly $575 million in 2035 at a CAGR of around 4.2% – spurred on by infrastructure spending in Asia-Pacific and more demanding weld edge specs in regulated sectors. [Market estimates based on industry reports, not independently verified data.]
Industry surveys indicate that by 2025, most fabrication shops will have either replaced or be in the process of updating their edge preparation practices to Automated Beveling. Three technical plate beveler procurement drivers are evolving plate beveler design trends:
- CNC automation and robotic integration. In 2025, peer-reviewed research validated in the field displays robotic plasma and automated mechanical beveling systems with ultrasonic adaptive measurement, culminating in the automatic compensation for plate thickness tolerance and the reduction of operator-input dimensional error. For structural steel applications, parallel technology operating advances in chip-removal cold milling, servo fed automated system.
- Cold cutting preference — reinforced by code. AWS D1.1:2025 adds new CVN toughness testing provisions, an updated Annex S covering additional base materials, and Load/Resistance Factor Design clauses. These changes strengthen the regulatory case for cold mechanical beveling in seismic, offshore, and nuclear applications — sectors where HAZ hardening above 350 HV is a disqualifying defect in governing WPS documents.
- Zero-fume compliance pressure. Occupational health regulations in the EU, UK, and major Asia-Pacific markets are tightening permissible exposure limits for metal fume. Cold mechanical beveling generates no fumes — only recoverable metal chips. Another structural driver emerges for switching from plasma and oxy-fuel edge preparation to milling-based beveling: regulatory adherence across enclosed fabrication facilities regardless of pure productivity arguments.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einer Abschrägung und einer Fase?
Antwort anzeigen
Welcher Abschrägungswinkel ist beim Baustahlschweißen erforderlich?
Antwort anzeigen
Kann ich statt eines Plattenfasees einen Winkelschleifer verwenden?
Antwort anzeigen
Wie wirkt sich die Plattendicke auf die zu wählende Abschrägungsmethode aus?
Antwort anzeigen
Plate thickness is the chief machine factor. Thin-to-medium (6-38 mm) plate can be processed by practical and economical roller shear or handheld milling machines. Medium (6-80 mm) plate is best by an auto feed milling beveler for maximum throughput and edge quality.
Heavy (60-120 mm+) plate’s needs can only be met by high amperage or multi-function milling systems. Thick plate can be plasma bevelled, but slow feed speed at high angles means at best a 400A system takes 50 mm thick plate through 45 bevels at 9–10 IPM which for production applications would be several times slower than mechanical in throughput terms. On high strength thick plate plasma also produces HAZ’s and complicates weld pre-qualification.
See what beveling machines are used for across different plate thickness ranges.
Was ist eine HAZ und warum spielt sie eine Rolle für die Schweißqualität?
Antwort anzeigen
Heat-affected zone (HAZ). The zone of parent metal adjacent to a thermally cut or welded edge that has undergone changes in microstructure and/mechanical properties due to heat with no melting of material – is known as the HAZ. During thermal plate beveling (plasma, oxy-fuel) a HAZ of 1-3 mm is formed around the cut edge, even before the parent material has been welded.
Peer-reviewed published data on the oxy-fuel beveling (2025) hardening a S355J2N structural steel HAZ is reported as 250-450 HV1 when compared with the parent parent steel at around 170-190 HV. This pre-existing hardened zone is known to reduce the fatigue strength,provide preferential zones of cold cracking in high strength steel grades, and create wear issues on any carbide tooling used subsequently to working on the same edge. Cold mechanical beveling creates no HAZ, and leaves the parent steel’s mechanical properties unchanged.
Referenzen und Quellen
- Kawiak M., Sajek A. – ‘Evaluation of quality and effectiveness of edge preparation for S355J2N steel sheet in the application of welding’ – Advances in Materials Science 25(2):17-35, June 2025. West Pomeranian University of Technology in Szczecin. DOI: 10.2478/adms-2025-0007.
- Plowe R. (Koike Aronson Inc.) – “Plasma beveling: What is achievable with modern equipment?” – The Fabricator, June 2011.
- Kelechava B. – “AWS D1.1:2025 – Structural Welding Code, Steel” – ANSI Blog, May 2025. Brief about of AWS D1.1/D1.1M:2025, 23rd edition.
- Sheridan G. (TRUMPF) – ‘Three optional techniques for beveling’ – The Fabricator, 2004.
- GBC Spa — “How to Choose a Plate Beveling Machine: Complete Buying Guide” – GBC Industrial Tools, December 2025
Über diese Analyse
RESIZE develops and produces intelligent cold milling and beveling systems for structural steel manufacturing, shipbuilding, and pressure vessel manufacturing. This brochure is based on peer-reviewed metallurgical research, published welding code references, and technical trade press reports to present an objective comparison of various beveling techniques including data that sometimes does not prove a mechanical method’s case, such as plasma’s speed benefit in thin plate at low volume. The HAZ Hidden Cost Framework is derived from our engineering group’s report on total-cost edge prep, in several fabrication fields and material groups.
RESIZE develops cold milling and beveling machines for weld preparation in structural fabrication and regulated industries. Technical content is reviewed for accuracy against current welding codes and production engineering practice before publication.