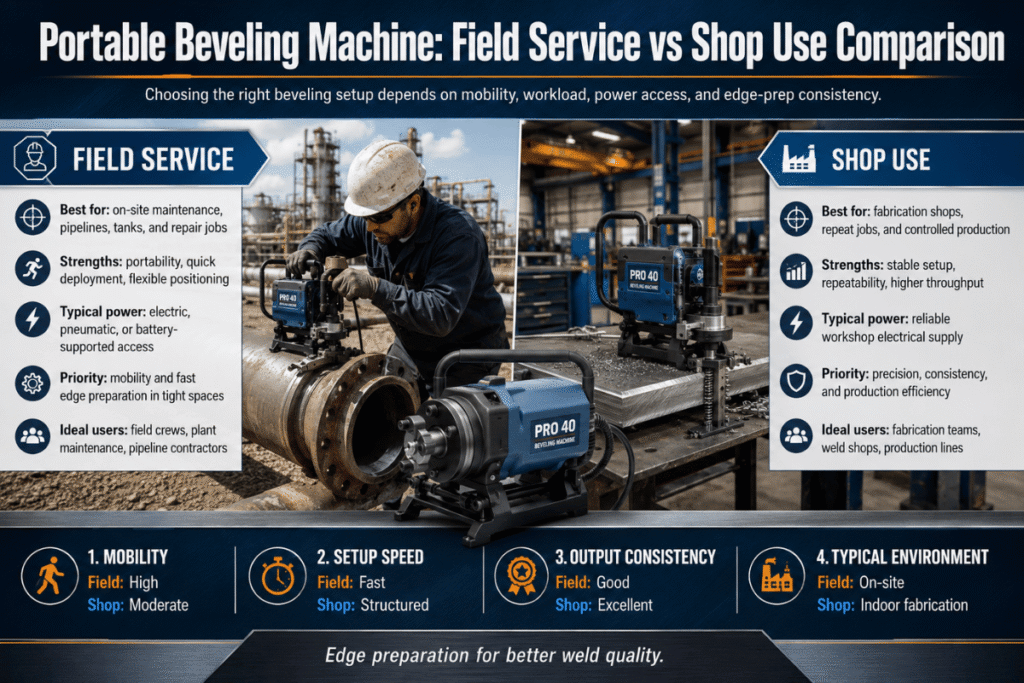
Máquinas chanfradas portáteis: o que saber antes de investir Máquinas chanfradas portáteis Uma máquina chanfrada portátil é uma ferramenta alimentada por fresagem a frio que cria a mesma borda chanfrada consistente em tubos, placas e aço estrutural [a cada tempo] sem calor, sem faíscas e sem retificação pós-solda Se você estiver preparando as extremidades do tubo para um carretel de tubulação, chanfrando um pedaço de placa para se preparar para fabricar um vaso de pressão ou apenas precisar de uma nova ferramenta para abandonar o trabalho não confiável da rebarbadora que você faz hoje, o tipo de máquina chanfradora portátil para o trabalho é um produto de cinco coisas: tipo de máquina, tipo de energia, especificações da máquina, preço e como a tecnologia está se desenvolvendo Aqui está seu roteiro para todas as cinco coisas a considerar.
A família de produtos RESIZE manuseará tubos, aço estrutural e placas com um sistema.
O que é uma máquina de chanfrar portátil? (e por que a moagem não é suficiente)
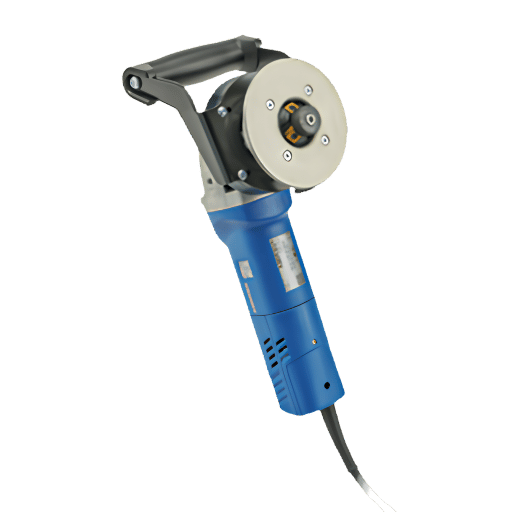
Como é que funciona?
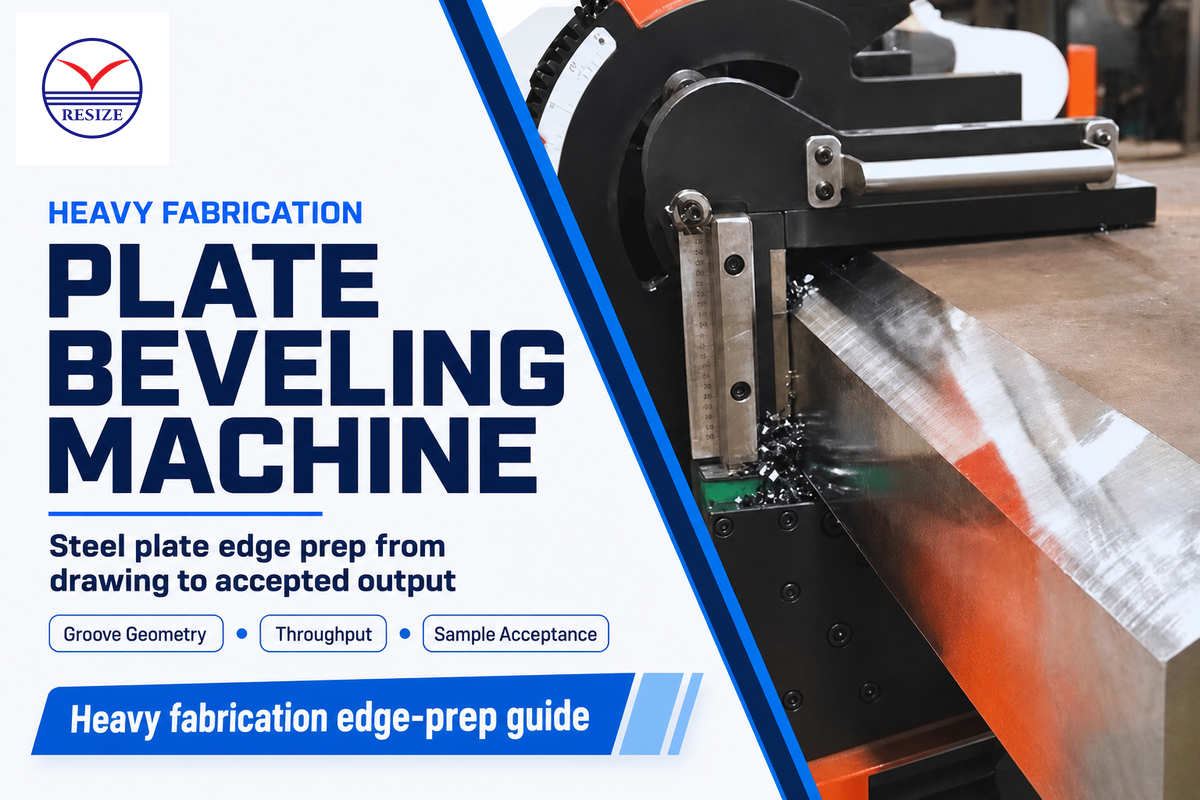
A ferramenta de chanfradura emprega cabeças de fresagem de metal duro que giram para remover a borda do metal, esculpindo um chanfro medido em um ângulo definido e não aquecendo o metal base É o processo frio que o define a partir de térmica ou moagem A geometria da ferramenta define o corte; seu ângulo de mão não define o ângulo, e sua velocidade de mão não define a velocidade de deslocamento.
Diferença entre chanfro versus chanfro Há também uma diferença entre chanfro e chanfro em que as ferramentas de chanfro lascam um canto por segurança ou para fins de revestimento, enquanto as máquinas de chanfro criam ângulos de ranhura de preparação de solda específicos de acordo com a Especificação de Procedimento de Soldagem (WPS) especificada.
Que ferramenta faz bordas chanfradas?
As bordas chanfradas para preparação de solda são comumente criadas com três tipos de ferramentas: Retificadoras angulares (mas dependem de habilidades manuais do operador que são inerentemente variáveis e subjetivas para precisão); processos de calor como plasma e oxicombustível (corte rápido e formação de ranhuras, mas deixando uma zona afetada pelo calor (HAZ) que requer preparação mecânica secundária; e chanfradores de moagem a frio (um processo único de moagem a frio de uma passagem que produz chanfros repetíveis e muito precisos que estão prontos para soldagem).
Portable Be Machine Key Detalhes At aveling a glance
| Parâmetro | Faixa Típica | Notas |
|---|---|---|
| Peso máquina | 1032kg | Os modelos de placas são leves (101,5 kg); montagem ID de tubo mais pesada |
| Faixa de ângulo chanfrado | 15°–75° | Cabeças de fresagem intercambiáveis para cada ângulo |
| Faixa de ID do tubo | 0,5″24″ (12610 mm) | Modelos de montagem ID; mandril expansível autocentrante |
| Opções de energia | Elétrico /Pneumático /Bateria | As condições do local determinam a escolha (ver Seção 3) |
| Largura máxima do chanfro | 18 5 mm por passagem | A espessura da placa determina a contagem de passagens necessária |
| Zona afetada pelo calor (HAZ) | 0mm | Processo frio sem mudança térmica para base |
| Método | Precisão Ângulo | Zona Afetada pelo Calor | Pós-processamento | Melhor para |
|---|---|---|---|---|
| Ângulo moagem | Variável dependente do operador | Mínimo | Frequentemente necessário (inconsistência de ângulo) | Trabalho de baixo volume e sem código |
| Térmico (plasma/oxicombustível) | Bom (plasma) /Moderado (oxi) | 1 mm (plasma); 23 mm (oxicombustível) | Sempre necessário, CONFORME O corte térmico B31. §328.2 exige preparação mecânica | Corte áspero apenas em formato quase líquido |
| Fresagem a frio (bicha) | ±2,5° controlado por máquina | 0mm | Nenhum pronto em uma passagem | Code-complacente, produção, todos os materiais |
A usinagem é geralmente o método preferido de preparação de bordas superficiais para ambas as bordas do material sendo unidas porque não causa deformação térmica do material que está sendo soldado.
Que ferramenta funciona como uma máquina de chanfrar portátil?
Máquinas de chanfro, máquinas de revestimento de tubos e serras de corte a frio orbitais compartilham os mesmos princípios de fresagem a frio que uma máquina de chanfro portátil O que eles se resume à calibração As máquinas de chanfro se concentram em quebrar bordas e rebarbarbar (descompactam).O que não são especificamente projetados para criar a ranhura para preparação de juntas de solda (a menos que a ranhura especificada seja um simples (VV, por exemplo).
As máquinas de chanfrar são calibradas a 22,5°, 37,5°, 45° para o ajuste com o WPS As aplicações orbitais exigem uma serra fria com uma cabeça de chanfrar simultânea As bordas da placa são melhor manuseadas com um chanfrador de placa orbital autoalimentado ou com uma ferramenta de chanfrar manual, dependendo do volume de saída.
Máquina de chanfrar tubos vs Máquina de chanfrar placas: Qual você precisa?
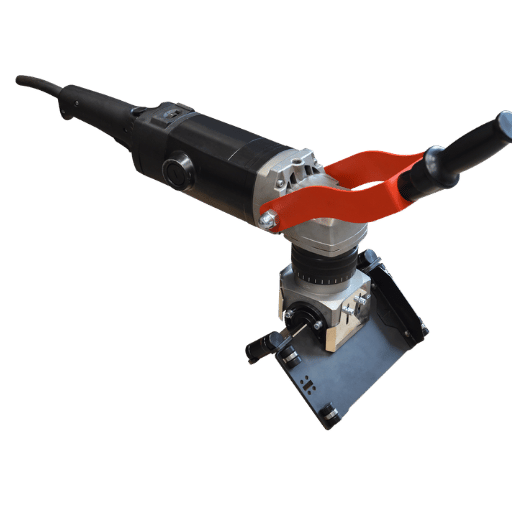
O projeto básico é separado de acordo com a peça de trabalho Máquinas de chanfrar tubos agarram ID ou OD de tubos e giram na extremidade do tubo para criar chanfro circunferencial com uma única passagem de configuração Máquinas de chanfrar placas viajam ao longo da borda de placas planas ou formadas, operadas à mão ou em uma pista, auto-alimentadas.
Cada um pode executar a operação de outros adaptadores, mas o critério real é o volume de produção, quanto custa para comprometer a função versus investir em máquinas-ferramenta especialmente construídas.
| Característica | Máquina chanfradura tubulação | Máquina chanfradura placa |
|---|---|---|
| Método montagem | Mandril de identificação ou braçadeira de DO; autocentrante | Guia de borda de placa; base magnética (opcional); empurrão manual ou montado na pista |
| Faixa de trabalho | 0,05 ″24″ ID do tubo (12 65 mm) | Placa 1.5 com espessura ilimitada de 60 mm; comprimento da borda (autopropelido) |
| Peso típico | 8 5 kg (montagem ID da porta: 830 kg) | 103kg (detida manualmente); 600kg (alimentação automática) |
| Faixa de ângulo chanfrado | Padrão 15°60°; J-prep disponível | 22,5°60° (cabeças de fresagem intercambiáveis) |
| Pode fazer as duas coisas? | Sim, anexo de placa opcional | Sim, acessório OD opcional para tubo |
| Melhor para | Carretel de tubulação, tubulação de processo, fabricação de tubos, tubo estrutural | Fabricação de aço, estrutural, placa de vaso de pressão |
Seleção de tipo de máquina de 3 perguntas
- PARA trabalhos primários realizados nas extremidades dos tubos, uma máquina de chanfrar tubos de montagem intermediária deve ser a escolha ideal.
- NÃO selecione chanfrador de placa autopropulsado para trabalhos primários de placas planas > 3 m
- Se o trabalho for misturado (tubo e placa, nenhum dos dois > 80% de volume) selecione um modelo de placa/tubo combinado com fixação opcional de tubo
Cenário: Soldador de Oleodutos, Costa do Golfo
Este Fornecimento de montagem, Carlos, está trabalhando em um sistema de tubulação de processo de 12 polegadas em uma refinaria do Texas e está rastreando mais de 200 juntas por semana Seu sistema é apenas para tubos e a operação está na Zona ATEX 1. Sua exigência de equipamento é para uma máquina pneumática, de montagem ID, chanfradora de tubos que pode usinar todos os tamanhos de 4 a 18 polegadas de diâmetro.
A ferramenta de chanfro é equipada com mandris expansíveis e pode atender Schedule 80, bem como, Schedule 160 espessura de parede na mesma máquina opção de energia de energia pneumática não é apenas uma preferência neste caso, mas é absolutamente obrigatório Isso é um resultado de motores elétricos sendo fontes de ignição dentro da atmosfera explosiva.
Uma substituição de máquina portátil elétrica, apenas elétrica, estilo placa ou elétrica simplesmente não é permitida nesta instalação.
Elétrico vs Pneumático vs Bateria-Powered: Escolhendo sua fonte de energia
Fonte de alimentação Não apenas uma comodidade: Dependendo dos regulamentos do seu, a escolha da fonte de energia do equipamento determina se uma máquina tem permissão legal para entrar - a especificação do equipamento #1 os compradores não pensam no local e o preço mais errado quando o equipamento estiver no local.
| Critério | Elétrico | Pneumático | Bateria/sem fio |
|---|---|---|---|
| Prêmio de custo sobre a base | Linha de base | +10 20% (requer fornecimento de ar comprimido) | +15 (pacotes de bateria adicionais 5%) |
| Consistência do torque | Alta velocidade do motor elétrico | Motor pneumático alto em CF avaliado | Bom, taper perto do fim dos cortes pesados |
| Demanda manutenção | Baixa inspeção da escova cada 6 meses | Armadilha média, cronograma de lubrificação | Monitoramento de células baixas, ciclos de carga |
| Uso remoto/espaço confinado | Limitado pelo comprimento da corrida do cabo | Bom cabo hose estende mais longe do que o poder | Excelente sem cabos |
| Caso de uso ideal | Loja de fabricação com 11/240 V de acesso à rede | Plataformas offshore, refinarias, fábricas de produtos químicos (ATEX) | Trabalho de campo remoto, acesso elevado, espaços confinados |
Zona ATEX Aviso você opera em uma zona ATEX 1 ou zona ATEX 2 localização Aviso se uma refinaria ou equipamento movido a energia aérea offshore não é uma opção preferida; muitas vezes é uma medida de segurança obrigatória Uma vez que os motores elétricos provocam faíscas criando um risco de ignição dentro do ambiente explosivo, optar por uma máquina de chanfro totalmente elétrica significaria que o equipamento não está autorizado a funcionar na zona ATEX Confirmar antes de encomendar.
Principais especificações decodificadas: o que procurar na planilha de dados
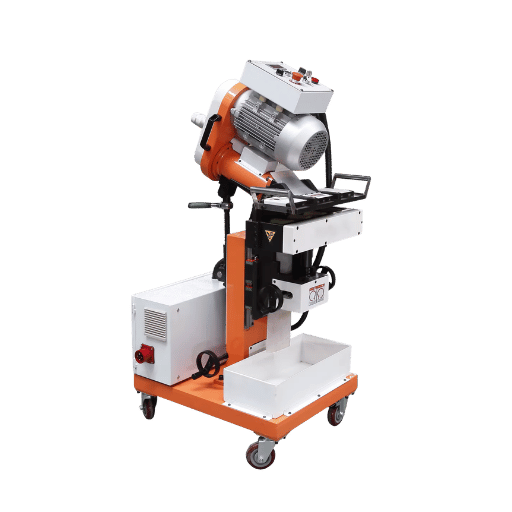
Uma folha de especificações típica de um fabricante de equipamentos inclui entre oito e 12 parâmetros de especificações de máquinas de chanfrar Na maioria dos casos, apenas seis deles decidem se devem ou não aplicar uma máquina de chanfrar ao trabalho em questão O significado de cada um (e o que não está lhe dizendo):
| Especificação | Valores Típicos | O que isso significa para o seu trabalho |
|---|---|---|
| Faixa de diâmetro interno (ID) | 0,5″24″ (12610 mm) | Define qual tubo agenda os ajustes do mandril; verifique a espessura da parede também. ID encolhe com horários mais pesados |
| Faixa de ângulo chanfrado | 15°7° (cabeças de fresagem intercambiáveis) | Deve cobrir ranhura em V padrão de 37,5° E mínimo de 22,5° para configuração de bisel duplo de acordo com AWS D1.1 |
| Potência motora | 1.00).0 kW (elétrico); 7301,100 W (pneumático | Maior potência necessária para aço inoxidável e espessura de parede >20 mm; motor de baixa potência é a causa #1 de falha de inserção em ligas duras |
| Max espessura do material | Até 60 mm (modelos pesados) | Para a placa: espessura máxima da borda em uma única passagem Para a tubulação: espessura máxima da parede a máquina atravessa de forma limpa |
| Tipo de inserção de carboneto | HC não revestido (aço carbono); Revestido com TiAlN (inoxidável /alumínio) | A nota de inserção errada é a causa comum de falha prematura. Pergunte quais notas estão incluídas na compra |
| Peso máquina | 1032kg | O limite de transporte manual para uma única pessoa é de aproximadamente 22 kg sem auxílio de elevação; acima disso, é necessária uma configuração para duas pessoas ou um suporte dedicado |
Nota de Engenharia (AWS D1.1/ASME B31.3 Padrões de ângulo chanfrado
De acordo com a Tabela 3.3 da AWS D1.1, o ângulo da ranhura da junta de solda pré-qualificado deve ser de 45° para uma solda de ranhura de chanfro único em uma junta em T e deve ser de no mínimo 22,5° para cada face para uma configuração de ranhura de chanfro duplo (V) AWS D1.1:2025 A cláusula 5.22 afirma que a tolerância permitida deve ser de ±5°. No entanto, um ângulo de campo amplamente utilizado é de 37,5° por lado para soldas de tubo e placa com topo em V, resultando em um ângulo total incluído de 75°.
ASME B31.3 §328.4.2 também afirma que todas as extremidades do tubo cortadas com oxicorte ou plasma exigirão preparação mecânica (moagem, preparação da máquina ou lascamento) antes de serem soldadas. O uso de uma máquina chanfrada que fornece um acabamento de moinho a frio remove essa etapa e uma economia operacional de 23 horas por junta P91 (onde a remoção de ZTA é obrigatória) na prática.
As máquinas chanfradoras portáteis 1TP cobrem 15° 7° e lidam com cada perfil de ranhura comum AWS/ASME em uma única máquina Também compilamos o gráfico padrão completo para ângulos de bisel AWS e os requisitos para bisel compatível com ASME B31.3.
Pro Tip (Seleção de grau de inserção de metal duro):
Aço carbono & ligas (A36, A106, A572): inserto não revestido da carboneto de tungstênio da categoria Para 304/316 inoxidável, duplex, ou alumínio: Inserto TiAlN-revestido (inserção) aplica a baixa profundidade de corte para preservar o efeito frio do tensor-endurecimento Espere ~600 pés executam a vida no aço macio, ~200 pés no inoxidável A36, e ~50 pés no SS 304/316 Certifique-se da moinho-escala, da ferrugem, e da pintura são removidos pelo menos 25 mm atrás da aresta de corte.
Máquina de chanfradura portátil vs moedor de ângulo: quebra de ROI
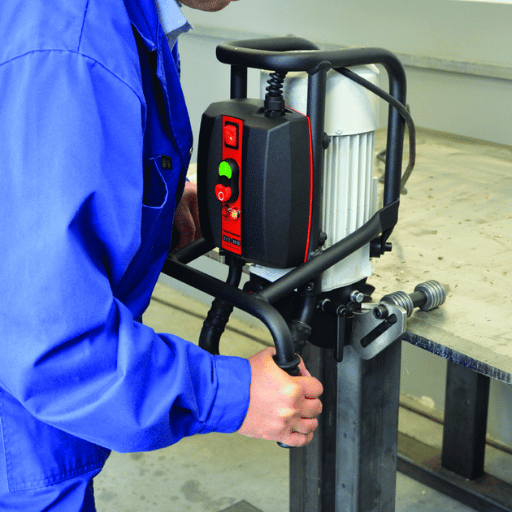
A justificativa para substituir retificadoras angulares por uma máquina chanfradora dedicada depende de dois números: seu custo semanal de retificação e a rapidez com que a máquina chanfradora se compensa. Isto se aplica quer você esteja olhando para a preparação da solda, remoção da solda para trabalhos de reparo, produção de alto volume (solicitar), deixe sozinho o impacto da conformidade do código no custo operacional.
Vantagens da máquina chanfrada
- 0 mm de área afetada pelo calor (Cardment Affected Area) processo frio
- Ângulo do chanfro exato a ±2.5° consistentemente
- (5-10 mais rápido que um moedor manual por junta)
- Nenhum pó de moagem perigoso melhorou o ambiente de trabalho
- Solda-solda em uma passagem sem limpeza de superfície secundária
- Perfis de ranhura em bisel J e compostos alcançáveis
- Elimina o requisito de moagem secundária ASME B31.3 §328.4.2
️ Limitações
- Maior custo inicial versus rebarbadora
- As inserções de carboneto requerem substituição periódica
- Configuração do alinhamento do mandril: 35 min por extremidade do tubo
- Não é econômico para <20 articulações/mês com preço de entrada
Comparações de zonas afetadas pelo calor 355J2N Aço (placa de 8 a 20 mm).
| Método | Espessura HAZ | Dureza Borda | Status ASME B31.3 |
|---|---|---|---|
| Corte oxicombustível | 2 mm | 250 endurecimento localizado 50 HV1 | Após a preparação mecânica obrigatória somente |
| Corte plasma | 1mm | >450 HV (endurecimento da borda S355) | Após a preparação mecânica obrigatória somente |
| Fresagem a frio (bicha) | 0mm | Nenhuma mudança do metal base | Imediatamente conforme |
Obtido de Kawiak & Sajek 2025. Advances in Materials Science 25(2) (pp17-35).44, DOI 10.2478/adms-2025-0007.2013, revisado por pares, West Pomeranian University of Technology em Szczecin.
O teste ROI de 3 variáveis
(Horas de preparação semanais economizadas × Taxa horária de trabalho × 50 semanas) ÁCusto da máquina = Meses para retorno
Amostra: Em uma loja de fabricação de 12 pessoas, uma máquina de chanfrar economiza 8 horas de moagem por semana Taxa de trabalho: $45/hr.
8 horas × $45 × 50 = $18.000/ano economia direta de mão de obra em uma máquina $6.000 = retorno de 4 meses.
Se sua média estiver acima de 8 horas por semana na preparação da solda, o retorno de um chanfrador portátil de qualidade será inferior a 6 meses, no máximo, nas taxas de laboratório de fabricação.
Cenário: Gerente de Loja de Fabricação, Centro-Oeste
Dave dirige a loja de 15 pessoas que corta 300-400 chanfros de placa por semana em material A36 de 1 polegada a 4 polegadas [6-25 mm] e estava gastando 12 horas por semana apenas moendo preparação de solda Com a nova máquina de chanfrar de placa portátil $7,500 eles foram capazes de reduzir o tempo de moagem para menos de duas horas por semana para simplesmente configurar e limpar os chanfros Com o custo de mão de obra em $42 uma hora 10 horas x 50 semanas por ano = $21,000 /ano de economia em tempo produtivo perdido, para retorno em apenas 4,3 meses!
Acrescente a isso menos soldas rejeitadas 15% devido à inconsistência nos ângulos de bisel, e é aqui que o retorno real desta máquina continua a acumular-se, ano após ano.
5 Erros comuns ao usar uma máquina de chanfrar portátil
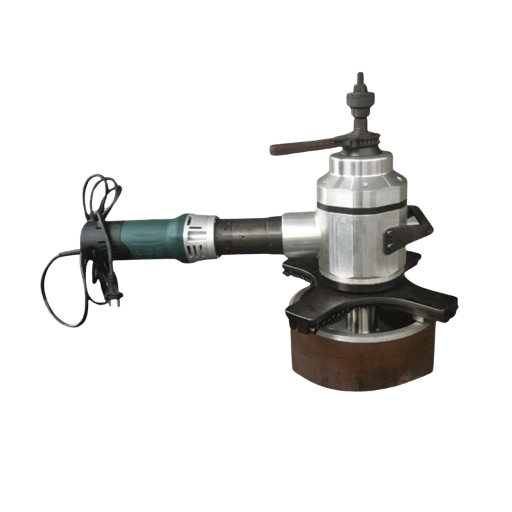
Quais são os erros comuns ao chanfrar?
Erros comuns de chanfro geralmente levam a problemas caros:
1. Tirando muito material: isso elimina a terra da raiz necessária para a passagem da raiz em muitos procedimentos de soldagem.
2. A máquina deriva porque está frouxamente fixada ou fixada: se a ferramenta não estiver ancorada, o ângulo do chanfro pode ser comprometido ou a própria máquina pode ser danificada.
grau 3. incorreto de inserção de carboneto: isso é crítico para o material que está sendo cortado Usar um grau que é muito duro causará desgaste prematuro, enquanto muito macio não cortará efetivamente e pode lascar.
4. pulando a confirmação pré-trabalho do ângulo do chanfro para WPS: antes de iniciar a execução, certifique-se de que a máquina esteja configurada exatamente de acordo com a especificação do procedimento de trabalho (WPS).
5. O funcionamento contínuo das máquinas de chanfro elétrico além do seu ciclo de trabalho: isso pode superaquecer o motor e levar a reparos ou danos dispendiosos.
Qualquer um desses erros pode resultar na necessidade de trabalho a ser re-feito, soldas sendo rejeitadas, ou danos ao equipamento que é caro para corrigir.
| Erro | Consequência | Passo Prevenção |
|---|---|---|
| 1. grau errado da inserção do carboneto para o material | Conversa, falha prematura da inserção, pontuação especialmente em inoxidável | Inserções HC para aço carbono; TiAlN-revestido para inoxidável e alumínio Verifique o grau antes de cada mudança de material |
| 2. fixação insuficiente/mandril solto | Ângulo de bisel variável ao longo do tubo ou placa; danos na cabeça do cortador em máquinas do tipo punção | Confirme se o mandril autocentrante está totalmente expandido e travado antes de cada corte; verifique se há tubo fora de volta antes de fixar |
| Configuração da face raiz (terra) de salto 3 | Bifão de ponta de faca → queima na passagem da raiz; penetração incompleta na parte inferior | Defina a cerca de profundidade, preserve 1/16, preserve 3/32 (1,5″ para corte de 4 mm), desenho de WPS antes do primeiro |
| ciclo de trabalho do motor elétrico 4. overrunning | Superaquecimento do motor; danos no enrolamento; falha prematura no meio de uma produção | Leia o ciclo de trabalho na folha de dados; construir em intervalos de descanso de 15 minutos a cada 45 minutos de uso contínuo em material de alta carga |
| 5. nenhuma verificação do ângulo do chanfro após o primeiro corte | Desvio angular progressivo (Erro angular progressivo) é composto ao longo do tempo | Verifique o ângulo do bisel com um transferidor digital após o primeiro corte Na placa: verificação pontual a cada 3 m. Na tubulação: meça nas posições 3, 6, 9 e 12 horas antes de aceitar a junta |
Lista de verificação pré-execução
- Inserir grau confirmado para corte de material
- Certifique-se de que as placas ou bordas dos tubos sejam limpas e que toda a tinta, ferrugem e incrustações sejam removidas de volta a pelo menos 25 mm da linha de corte.
- Mandril ou dispositivo de fixação totalmente travado e sentado
- Verifique a configuração de profundidade de acordo com a especificação WPS para manter terreno raiz suficiente.
- Confirme e ajuste o ângulo do bisel alvo contra o desenho WPS antes de iniciar a operação.
- Meça o ângulo do corte inicial com um transferidor digital para confirmar a precisão antes de completar todo o bisel.
Quanto custa uma máquina de chanfrar portátil? [Guia de preços de 2025]

As máquinas de biselamento portáteis de nível básico começam em torno de $1,5000 ou $3,00. Os chanfradores de tubos de nível profissional para oficinas de fabricação funcionam 1TPT5T3,5000.$10,000. Os sistemas industriais pesados para construção de dutos e trabalhos offshore começam de $8,000 para cima Os serviços de aluguel normalmente variam de $150$400 por dia para lojas que precisam de equipamentos para projetos de curto prazo.
| Camada | Faixa de preço | Especificações típicas | Melhor Para | Limitação Chave |
|---|---|---|---|---|
| Entrada realizada | 1TP5,5001T05T3,0T | ~10 30° kg, 5°, inserção básica definida, 1,1 kW, apenas placa | Lojas de manutenção, placa de baixo volume <12 mm, reparação de campo, trabalho não codificado | Nenhuma capacidade J-prep; faixa de ângulo limitada; tubo requer fixação adicional |
| Profissional/OD Mount | $10,5000$10,000 | 20 conjunto 2,15 kW kg, 75° elétrico ou pneumático, 2,2 kW, inserção completa (aço carbono + inoxidável) | Lojas de fabricação carretel de tubo, vaso de pressão, 500 peças/mês | Pode exigir conjuntos de extensão para tubos de grande diâmetro além do alcance nominal |
| Estrutura Industrial/Split | $31,000+ $31 | 30 conjuntos 5 kg, composto J-prep, pneumático /hidráulico, mandril resistente | Construção de dutos, offshore, petroquímico, tubos de grande diâmetro (>10″ OD), parede espessa | Requer operadores treinados; não é econômico para uso ocasional |
Cenário: Gerente de Compras, Loja de Fabricação de Médio Porte
Rachel é responsável pela aquisição de uma empresa de fabricação estrutural de 40 funcionários que processa cerca de 150-200 chanfros de placas semanalmente, principalmente em aço carbono A36 e A572 (8-25 mm), com pedidos ocasionais de 316 inox Seu orçamento é de aproximadamente $8.000 Uma máquina de chanfro de placas portátil de nível profissional equipada com um motor elétrico e um conjunto de inserção completo avaliado tanto para carbono quanto para aço inoxidável seria a escolha certa A máquina portátil de nível básico não ofereceria precisão suficiente para controle de profundidade em placas de 25 mm, e uma unidade industrial de estrutura dividida seria exagerada, permanecendo ociosa aproximadamente 701TP4 T do tempo dado seu volume Com 175 juntas por semana, uma máquina $7.500 teria um período de retorno de apenas 3,7 meses.
Se sua loja normalmente tem menos de 20 placas ou tubos por mês, alugar equipamentos em $150 T40 por dia pode ser mais rentável do que comprar Os aluguéis também permitem que você teste a adequação da máquina para suas espessuras de placa específicas e tamanhos de tubos A maioria dos principais fornecedores de equipamentos tem programas de aluguel próprio que creditam parte de seus custos de aluguel para a compra da máquina.
O que está mudando na tecnologia de chanfro portátil (2025 em porta 2026)
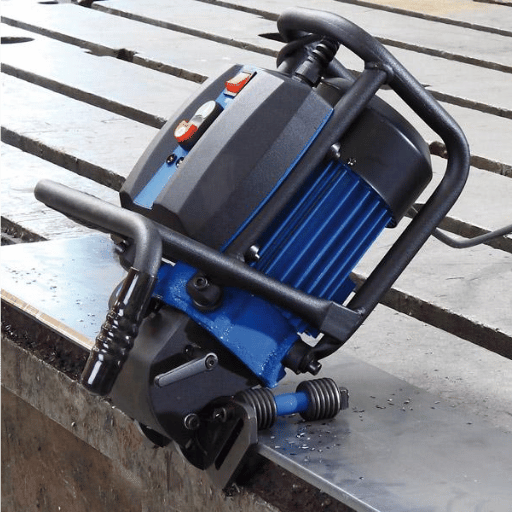
As pesquisas mensais por máquinas chanfradoras portáteis aumentaram 12 vezes entre maio e outubro de 2025, de 40 para 480-refletindo as tendências de compra industrial do quarto trimestre e uma série de lançamentos de novos produtos pelos principais fabricantes De acordo com a Cognitive Market Research, o mercado global de máquinas chanfradoras retas foi avaliado em $1,44 bilhão em 2025 e está projetado para experimentar um CAGR de 6,51TP4 T até 2033. aqui estão três inovações que moldam as expectativas dos compradores para dispositivos chanfrados portáteis hoje.
- chanfradores de placas autopropelidos (2019 → agora padrão): Alimentação/retorno automático acionam a máquina ao longo da borda da placa a uma taxa consistente (eliminando a fadiga e o ângulo do operador que vem com operação de empurrar manualmente em placas com mais de 3 m. O chanfro de placa autopropelido é agora uma expectativa padrão nos níveis industrial e profissional, não um complemento premium. Para fabricação estrutural de alto volume, essas unidades produzem a mesma qualidade de chanfro no medidor 1 e no medidor 30.
- Portabilidade alimentada por bateria (2024025, agora disponível): Os principais fabricantes de ferramentas portáteis lançaram máquinas de chanfro sem fio, pois as baterias de plataforma de 18 V atingiram capacidade suficiente para ciclos de serviço industrial A bateria BM-6 da Promotech (lançada em junho de 2025) opera em um sistema de bateria CAS de 18 V compatível com mais de 300 marcas de ferramentas elétricas totalmente sem cabos, adequadas para espaços confinados offshore, acesso de altura e qualquer local no local onde nem energia da rede nem ar comprimido estejam disponíveis O chanfro alimentado por bateria elimina a última barreira logística para a preparação de solda verdadeiramente móvel.
- AI /Controles inteligentes CNC (20252026, adoção antecipada): O monitoramento do ângulo bevel em tempo real, a compensação automática para a variação da dureza do material e os alertas de manutenção preditiva estão começando a aparecer no nível industrial A linha de produtos atual da RESIZE inclui integração CNC com feedback de ângulo digital, reduzindo a etapa de verificação dependente do operador que atualmente é a fonte mais comum de juntas de tolerância externa Para aplicações de precisão de nível industrial, processamento químico nuclear, tubulação de alta pureza (controles inteligentes) significam que a máquina confirma a conformidade do código em tempo real, em vez de depender inteiramente da medição pós-corte.
Comprar cronometragem: Os modelos alimentados por bateria estão disponíveis hoje com capacidade de campo real, portanto, sem motivo para manter. A integração de controle inteligente CNC ainda está focada no nível industrial até o preço de 2025. Se seu aplicativo for trabalho em oficina ou pipeline leve, os modelos existentes de nível profissional são programados com parâmetros ideais. Se você estiver comprando para uso químico nuclear ou de alta pureza, onde a verificação digital do medidor de chanfro é um requisito de controle de qualidade, os modelos 2026 de várias marcas devem fornecer capacidade de programação CNC superior a um preço mais baixo.
Para explorar a família de máquinas chanfradoras portáteis RESIZE e comparar modelos para o seu OD de tubo, espessura da placa e volume de produção: Veja a linha completa de fresadoras e chanfradoras RESIZE. Para visualizar o acompanhamento equipamento posicionador soldagem projetado para trabalhar com ajuste de tubos e rotação de solda após chanframento, consulte nossa linha de posicionadores.
FAQ Perguntas sobre máquinas de chanfrar para uso portátil respondidas
1. que ferramenta opera como uma máquina chanfradora portátil?
Ver resposta
Máquinas de chanfro, máquinas de revestimento de tubos e serras orbitais de corte a frio funcionam com o mesmo princípio de fresagem a frio que uma máquina de chanfrar portátil A distinção prática é o design: as ferramentas de chanfragem são deslocadas para rebarbarbação e quebra de bordas, não ângulos de ranhura preparatórios para solda, enquanto as máquinas de chanfrar fornecem ângulos WPS pré-programados definidos (22,5, 37,5, 45).Para o trabalho de tubos, uma serra a frio orbital com capacidade de chanfro equivalente combinada com um acessório de chanfro corporativo apresenta a correspondência operacional mais próxima Para chanframento de borda de placa, chanfradores de placa de alimentação automática e ferramentas de chanframento manuais cumprem funções semelhantes com base no volume.
2. pode uma máquina de chanfro portátil lidar com ambos os tubos e placa?
Ver resposta
Você pode, se devidamente equipado A maioria das máquinas de chanfrar placas portáteis também ser usado para ODs tubo chanfrado por meio de um acessório de chanfradura de tubos As máquinas de chanfrar tubos de montagem ID são capazes de processar placa usando uma mesa de trabalho acessório O compromisso de fixação cruzada é uma consideração: para instalações de processamento de volumes significativos de cada, máquinas dedicadas velocidade de rendimento e melhorar os resultados sobre a máquina híbrida de aplicação dupla Para instalações de processamento de pequenas quantidades de ambos os tubos e placa, duas máquinas dedicadas oferecem melhores resultados do que um composto híbrido.
3. que espessuras de parede pode uma máquina de chanfro portátil lidar?
Ver resposta
A maioria dos chanfradores de placa de mão de nível básico pode produzir um chanfro de borda completo para espessura máxima de placa de aproximadamente 20 mm em uma única passagem As máquinas de chanfrar de tubos profissionais de montagem ID cobrem espessuras de parede do Cronograma 5 S (parede fina) até o Cronograma 160 e XXH no tubo de diâmetro padrão Modelos industriais de serviço pesado (incluindo clamshells de estrutura dividida acionadas por engrenagem (classe) cortadas até 60 mm sem parada no tubo de diâmetro de tubulação de grande diâmetro Leia a largura máxima nominal (18-35 mm por passagem) contra a profundidade de ranhura necessária que seu WPS exige.
4. qual ângulo de chanfro a AWS D1.1 exige para soldas de ranhura?
Ver resposta
AWS D1.1 Tabela 3.3 especifica 45° para soldas de ranhura de bisel único em juntas em T e 22,5° mínimo para cada face de uma junta de ranhura em V de bisel duplo O ângulo de fabricação mais comum é de 37,5° por lado para soldas de topo de tubos e placas, resultando em um ângulo incluído de 75° AWS D1.1:2025 A cláusula 5.22 permite tolerância de ±5° em ângulos de ranhura após o ajuste Consulte nosso briefing de padrões para uma análise completa dos requisitos de ângulo de bisel AWS D1.1 e ASME B31.3.
5. como escolho entre máquinas chanfradas elétricas e pneumáticas?
Ver resposta
A eletricidade funciona bem em qualquer loja de tecidos ou local de trabalho onde você tenha acesso de 110-240 V à rede; é mais fácil de usar, tem menos requisitos de manutenção e um preço de compra mais baixo As máquinas pneumáticas devem ser usadas em qualquer local de trabalho que caia nas Zonas ATEX 1 & 2: onde o potencial para ambientes inflamáveis ou explosivos existe (refinarias, fábricas de produtos químicos, offshore) que tornam o uso de motores elétricos inseguro ou ilegal; é obrigatório em tais zonas As máquinas de energia a bateria são melhores para qualquer situação que não exija acesso à rede elétrica ou ao ar comprimido, como locais localizados remotamente, espaços confinados ou trabalho em altura.
6. quanto tempo leva para chanfrar uma extremidade de tubo com uma máquina portátil?
Ver resposta
Dependendo da quantidade de preparação necessária, uma máquina portátil de chanfrar tubos de montagem ID levará cerca de 3-5 minutos de configuração para inserir o mandril, centralizar a unidade e engatar as pinças da extremidade do tubo e, em seguida, levar mais 2-4 minutos para realizar o corte real Isso significa um tempo total de ciclo de cerca de 7-10 minutos para um tubo padrão de 6” Schedule 40. para realizar o mesmo corte chanfrado com uma especificação aceitável padrão com uma verificação de ângulo com uma rebarbadora normalmente levará de 15-30 minutos, dependendo da habilidade. para produções em massa de tamanho de tubo padrão, estimamos que um tempo de ciclo seja inferior a 2 minutos de tempo de configuração real com acessórios pré-definidos.
7. as máquinas de chanfro portáteis podem trabalhar em alumínio e aço inoxidável?
Ver resposta
Sim, se os graus corretos de inserção de metal duro forem usados Para ambos os inoxidáveis 304 e 316, insertos revestidos de TiAlN são essenciais, esse tipo de material é endurecido por deformação se for trabalhado em baixas pressões de alimentação ou em uma velocidade de corte incorreta e sem os insertos de grau corretos, acelerará a falha Para trabalhar em alumínio, use insertos específicos de alumínio e placas antibrasivas para evitar acúmulo no inserto. A maioria das máquinas chanfradas portáteis de especificações superiores, como as da linha $3.500+, podem ser usadas com aço carbono e aço inoxidável com troca de um inserto Verifique a descrição do produto da especificação do material para qualquer máquina chanfrada de tubos portátil de nível básico, já que muitas estão restritas apenas ao aço carbono.
Guias Relacionados
Sobre este guia: Editado e produzido pela equipe 1TP1 T de editores técnicos e engenheiros. 1TP1 T fabrica todos os equipamentos portáteis de fresagem e chanfradura para tubos, placas e estruturas em todo o mundo Visite toda a gama de máquinas 1TP1 T aqui.