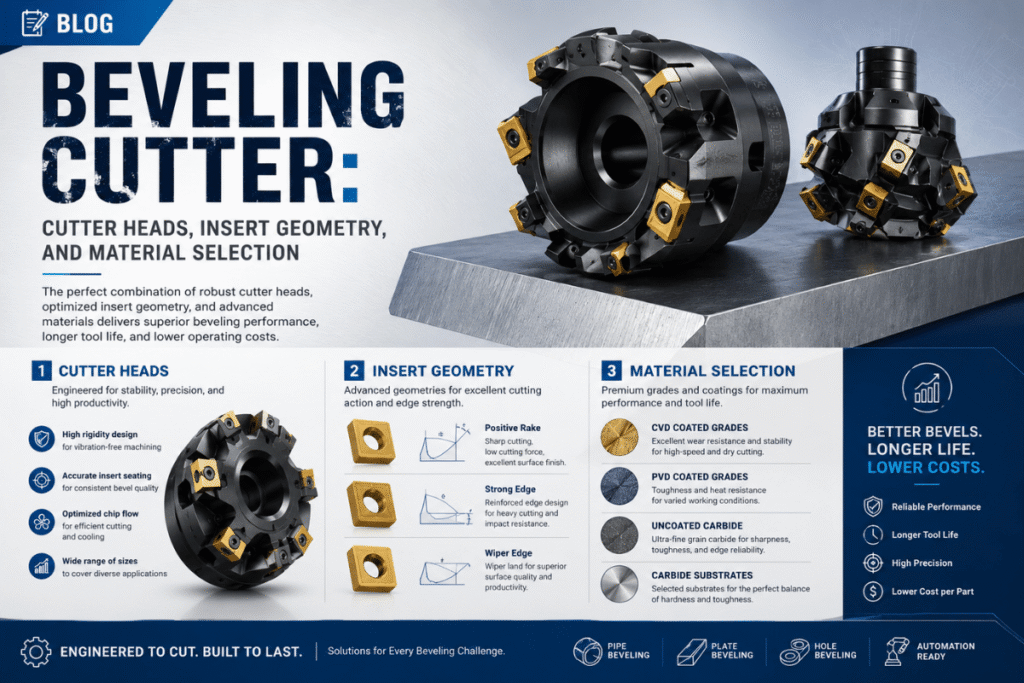
Uma inserção de bisel errado custa-lhe muito mais do que apenas uma inserção de substituição contaminou-o custa-lhe um bevel rejeitado, uma inspeção falhada, uma zona de solda O cortador de chanfro direito depende de selecionar o grau de inserção direito, geometria e revestimento combinados com o material e volume da peça de trabalho Este guia e×plains os quatro tipos principais de cortador, seleção de material/grau, seleção de ângulo de 30-45° com base nos requisitos de código, as diferenças entre geometria de tubo e placa, como reconhecer o desgaste e como ler o mercado de insertos 2025-2026 para programas de tubos inoxidáveis e duplex.
Referência rápida: Especificações do cortador chanfrado
| Ângulos de bisel comuns | 30° (linha principal API 1104) /37,5° (ASME B31.3/B16.25) /45° (AWS D1.1 CJP) |
| Tipos cortador | Inserção de carboneto indexável · Carboneto brasado · Lâmina HSS · Moinho de chanfro |
| Geometria típica de inserção | Ângulo de inclinação °15° ° ° 5° Ângulo de relevo 5° 10° |
| Gama material | Aço carbono · Inoxidável (304/316L) · Alumínio · Duplex/Inconel |
| Especificações da máquina RESIZE | Profundidade de corte 20 mm 5 mm 15° Ângulo 2,5° · 2,8 kW · 000 · 6.000 RPM |
| Sinal substituição | Início da vibração durante corte OU lascamento de borda visível |
O que é um cortador chanfrado? (e como ele difere da máquina chanfrada)
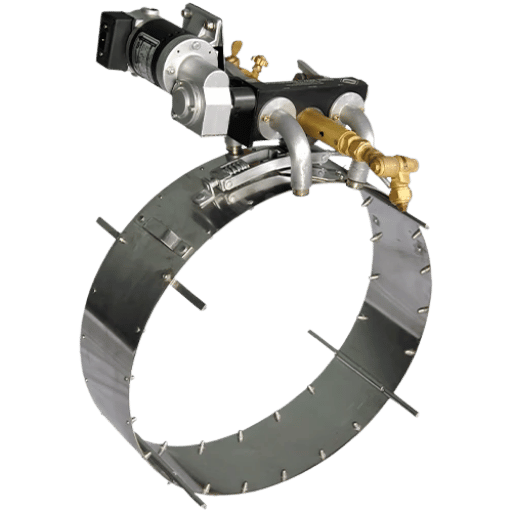
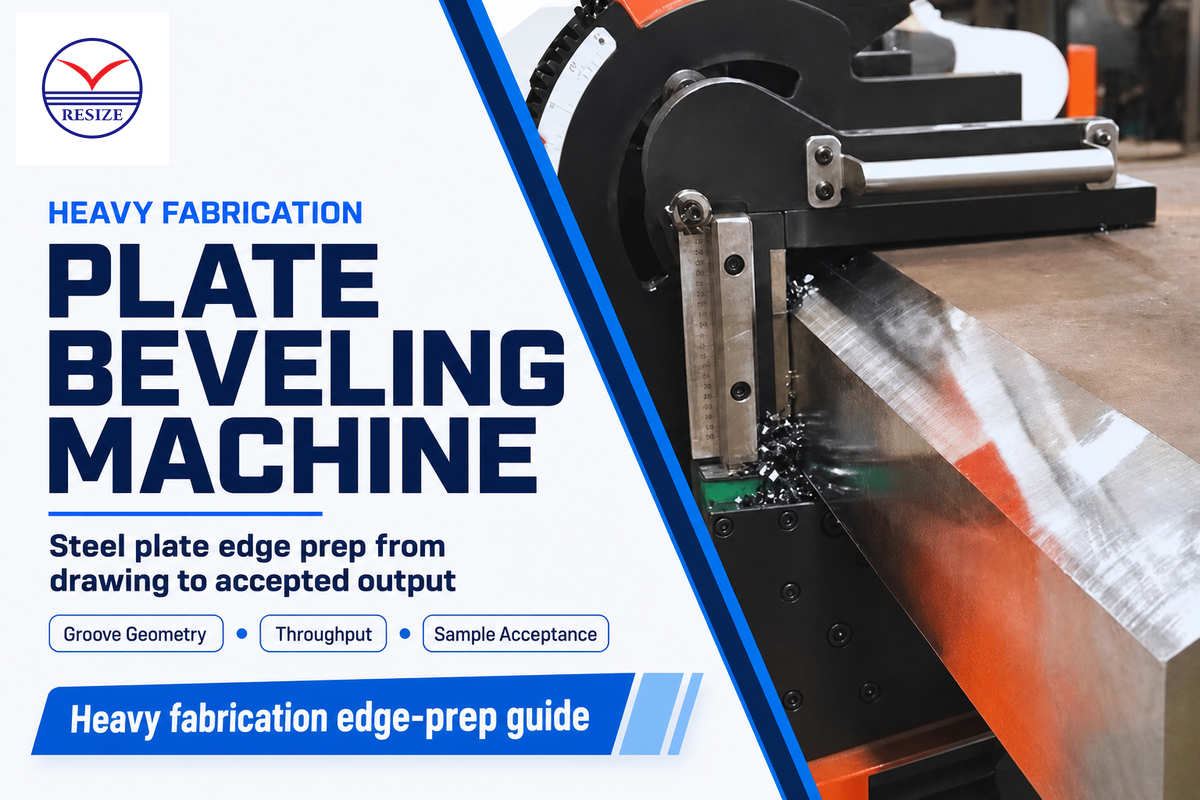
Um cortador chanfrado é definido como uma pastilha de corte ou lâmina substituível na cabeça da ferramenta de a máquina chanfradora, responsável pela remoção de material para criar a junta de solda beveled Componentes do corpo da máquina (grampos do motor, controles de alimentação) são infraestrutura reutilizável (ativos de capital construídos para atender milhares de cortes) O próprio cortador, inversamente, é um consumível com uma vida útil definida que eventualmente requer substituição.
É extremamente importante distinguir entre eles ao resolver problemas em uma aplicação de preparação de solda; para a fresadora e chanfradora que produz a configuração errada da preparação da solda, a falha é 991TP4 T do tempo atribuível à inserção O diagnóstico errado do modo da falha conduz a uma visita desnecessária (e cara) do equipamento por um técnico quando 90 segundos e um cortador da substituição teriam resolvido.
Termos de geometria de inserção de chave
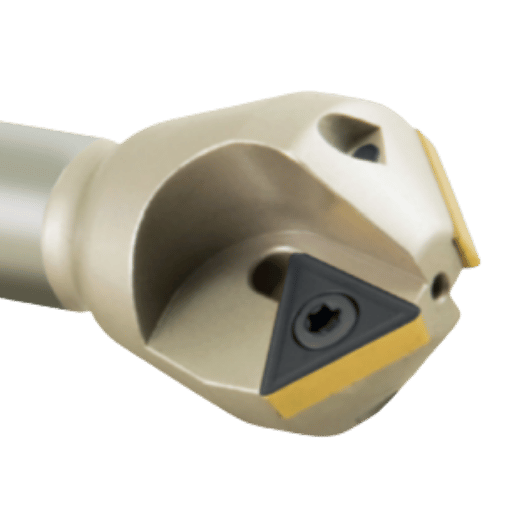
Três parâmetros geométricos definem como uma inserção chanfrada corta:
| Parâmetro | Faixa Típica | Efeito no Corte |
|---|---|---|
| Ângulo de ancinho | 0°–15° | Ancinho mais alto = cisalhamento mais acentuado, menos força de corte, vida útil mais curta em materiais duros |
| Ângulo de alívio | 5°–12° | A folga atrás da borda cortante evita que o calcanhar esfregue na face chanfrada |
| Raio nasal | Aplicação-específico | Raio maior melhora o acabamento superficial e a resistência da inserção; raio menor aumenta a nitidez das bordas |
Quatro informações devem ser incluídas ao encomendar um kit de inserção de substituição para qualquer máquina de chanfrar: forma (quadrada, triangular, redonda), grau (C6, C8, carboneto sub-micrométrico), revestimento (não revestido, TiAlN, PVD multi-camada) e raio do nariz O modelo da máquina de chanfrar e como seu ferramental é anexado determinarão a compatibilidade, mas esses são os pontos de especificação padrão quando uma plataforma de máquina específica foi identificada para pedido.
Todas as máquinas de fresagem e chanfro RESIZE empregam cortadores de inserção indexáveis prontamente disponíveis, classificados para profundidades de 0.98” (25 mm), cobrindo 15° a 75° e acionados por um motor giratório de 3,7 HP (2,8 kw) a 2,000 rpm, 000 rpm suficiente para lidar com tudo, desde tubo de bitola leve até placa de parede pesada e tubo de grande diâmetro.
Mantenha um conjunto de inserções de substituição para cada tipo de material sendo processado no carrinho de máquinas-ferramenta não na área de lojas Quando um operador ouve os primeiros sinais de vibração devido ao desgaste da borda, ele ou ela pode mudar a inserção para uma borda de corte nova dentro de 90 segundos Caminhar até o estoque pode significar perder uma oportunidade de obter mais um tubo em especificações antes de assumir um encaixe de solda completo.
Tipos de cortadores chanfrados: inserções indexáveis, lâminas HSS e moinhos de chanfro
Existem quatro tipos principais de cortador chanfrado que se adequam a diferentes volumes de trabalho Como estes são aplicados depende da taxa de produção e material, que, portanto, ditam velocidade, vida e custo por bisel O tipo é, portanto, a seleção fundamental para qualquer processo de preparação de solda.
Os Quatro Tipos de Cortador
1. inserções indexáveis são feitas de metal duro indexável, um material indexável com várias a oito arestas de corte Isso permite girar a inserção e usar várias arestas de corte em vez de reafiar pedaços individuais de metal As inserções de metal duro indexáveis podem usinar a aproximadamente quatro vezes as velocidades possíveis com inserções HSS de acordo com fornecedores de metal duro As inserções indexáveis são usadas para médio a alto volume de produção, onde os tempos de ciclo são uma preocupação.
2. ferramentas de metal duro brasado são projetados soldando uma ponta de metal duro em uma haste de aço, e, em seguida, moldando toda a peça para o contorno necessário Estes podem ter configurações personalizadas não disponíveis em inserções indexáveis padrão, e os preços das ferramentas individuais são menos No entanto, a desvantagem é que toda a ferramenta deve ser removida da produção para reafiação quando a borda se entorpece, levando a um aumento do tempo de inatividade da máquina Adequado para configurações especiais ou ambientes de fabricação de menor produção equipados com um moedor de ferramentas experiente.
3. As lâminas HSS (aço rápido) têm o preço inicial mais baixo. Normalmente, os dados da indústria sugerem que o HSS tem uma velocidade de corte que é aproximadamente um quarto da do carboneto de tungstênio em aplicações idênticas. É apropriado para reparos de campo, cortes exclusivos ou materiais de bitola leve onde o objetivo não é maximizar o rendimento. Utilizar HSS em uma linha de produção de aço inoxidável pode anular as vantagens de custo da pastilha devido aos tempos de ciclo muito mais longos.
4. Os moinhos chanfrados são ferramentas especiais usadas em centros de usinagem CNC para criar chanfros de borda e não devem ser confundidos com insertos para tubos ou placas chanfradas. Os projetos dos moinhos chanfrados (métodos de fixação, geometria e tolerâncias de escoamento) são diferentes daqueles usados em máquinas chanfradoras portáteis ou estacionárias; portanto, eles não são intercambiáveis. Não selecione um moinho chanfrado em vez de um inserto chanfrado para preparações de solda em tubos.
| Tipo | Melhor Aplicação | Velocidade Corte | Inserir Vida | Custo Relativo |
|---|---|---|---|---|
| Carboneto indexável | Produção média a alta; todos os materiais | Alto (~4× HSS) | Longo (multi-borda) | Médio (por inserção) |
| Carboneto brasado | Geometrias especializadas; baixo volume | Alto | Médio (remoção necessária) | Baixo Medium (por ferramenta) |
| Lâmina HSS | Reparação de campo; cortes pontuais; medidor de luz | Baixo (~1⁄4 carboneto) | Curto | Mais baixo (por lâmina) |
| Moinho chanfro | Apenas centros de usinagem CNC | Alto (CNC) | Longo (condições CNC) | Alto |
Matriz de seleção de cortador chanfrado de 3 fatores
O tipo de cortador e a seleção de grau dependem do material da peça de trabalho e do volume de produção:
| Material da peça | Campo /Reparação (150 cortes/mês) | Meados de V (50olume0 cortes/mês) | Produção (mais de 500 cortes/mês) |
|---|---|---|---|
| Aço carbono | Lâmina HSS | Carboneto indexável, grau C6 | Carboneto indexável, C8 ou revestido |
| Inoxidável 304/316L | Carboneto indexável, PVD-TiAlN | Carboneto indexável, PVD-TiAlN | Carboneto indexável, PVD submícron |
| Alumínio | Carboneto indexável, não revestido | Carboneto indexável, polido não revestido | Carboneto indexável, polido não revestido |
| Duplex/Inconel | Carboneto indexável, PVD submícron | Carboneto indexável, PVD submícron | Carboneto indexável, CBN ou PVD submícron |
Carboneto Indexável: Vantagens
- 4 a velocidade de corte HSS (aumento de rendimento por turno)
- Geometria consistente em cada borda fresca
- Ampla disponibilidade de grau e revestimento (C6/C8/sub-micron/PVD)
- Não há necessidade de recobrar o flip e você estará de volta em menos de 2 minutos!
- A vida útil previsível da ferramenta permite o planejamento do consumo de inserções
Lâminas HSS: Limitações
- Menor velocidade de corte, tempos de ciclo mais longos por bisel
- Vida de borda mais curta, mudanças de lâmina mais frequentes
- Não pode secar em aço inoxidável, pois o calor aumenta rapidamente.
- Não é adequado para ligas duplex, super-duplex ou de níquel
- A economia de custos evapora em> 50 cortes/mês em aço carbono
Correspondência do ângulo do cortador ao código de soldagem: a regra de seleção de 30°, 37,5° e 45°
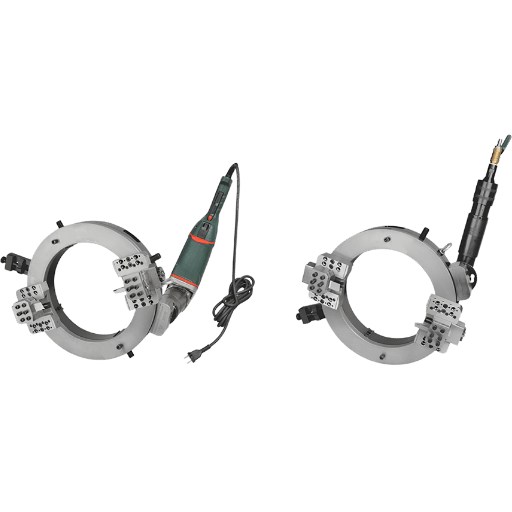
Um ângulo de chanfro não é uma escolha que você faz no local; é um requisito do código especificado na Especificação de Procedimento de Soldagem (WPS) Os três ângulos de chanfro típicos usados para a maioria dos projetos de tubulação estrutural e de processo são 30°, 37,5° e 45°. cada um está associado a uma aplicação de código específica Se sua máquina estiver definida para o ângulo incorreto, a geometria da ranhura resultante da borda chanfrada não corresponderá à do WPS, e o chanfro de solda não passará pela inspeção.
| Código | Ângulo chanfrado | Tolerância | Aplicação Típica |
|---|---|---|---|
| AWS D1.1:2025 (CJP) | 45° | ±5° | Aço estrutural, soldas de sulco CJP |
| AWS D1.1 (PJP) | 30° min | ±5° | Soldas estruturais de penetração parcial |
| API 1104 (linha principal) | 30° | ±5° | Soldas circunferenciais de dutos cross-country |
| API 1104 (tubulação de instalações) | 37.5° | ±2,5° | Vinculações de tubulação de instalações e instalações |
| ASME B31.3/B16.25 | 37.5° | ±2,5° | Tubulação do processo, parede padrão ≤22 mm |
Quando duas bordas chanfradas do tubo são reunidas, o ângulo geral da ranhura é o dobro do ângulo do chanfro Por exemplo, se um desenho especifica “75 groove,” cada uma das extremidades chanfradas dos tubos precisa ter um chanfro de 37,5° - não 75°. confundir o requisito de ângulo de ranhura para uma configuração de ângulo de chanfro foi identificado como uma causa de retrabalho de projeto caro Sempre confirme se uma dimensão em um desenho se refere a um chanfro de lado único ou a um ângulo de ranhura de tubo completo antes de ajustar a configuração da máquina.
AWS D1.1:2025 (a 25a edição) requer 45° para soldas de ranhura de Penetração Conjunta Completa (CJP) pré-qualificadas em aço estrutural Isso se traduz em um ângulo de ranhura incluído de 60°. Uma configuração de ângulo da máquina deve ser ajustada ao ângulo de chanfro, e não ao ângulo de ranhura, se você estiver completando uma preparação de solda AWS D1.1 CJP, ajuste a máquina para 45°, não 60°. A configuração para o ângulo incluído produzirá um chanfro que é excessivamente íngreme, desperdiça materiais e o perfil de ranhura resultante não corresponderá à geometria pré-qualificada.
Para uma análise completa dos padrões de bisel entre códigos, consulte RESIZE's ângulo de chanfro completo e guia de padrões de chanfro e o referência de padrões chanfrados.
Nota de Engenharia
Sob condições normais de operação, a configuração da máquina de um chanfrador de tubo bem conservado deve produzir um corte capaz de 1 melhor, bem dentro dos limites de código de tolerância 2.5-5. verifique com um medidor de bisel nas posições 12, 3, 6 e 9:00 ao redor da circunferência do tubo no primeiro produto acabado Em soldas circunferenciais em tubo de grande diâmetro, não é preciso muito para jogar a máquina para fora.
Material do cortador & seleção do grau: Carboneto, HSS & revestimentos pela peça de trabalho
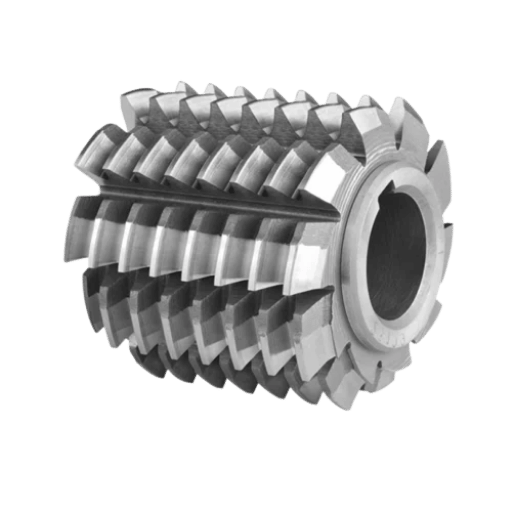
Você precisa de uma estratégia de usinagem para sua peça. A seleção do grau de inserção e do revestimento deve ser baseada no material da peça, e não em quaisquer inserções que já estejam no suporte.
Usinar alumínio inoxidável usando o revestimento errado não apenas reduz a vida útil da inserção, mas também deixa contaminação superficial que afetará adversamente a zona de solda ou uma não conformidade de higiene.
| Peça de trabalho | Grau recomendado | Revestimento | Razão Chave |
|---|---|---|---|
| Aço carbono (baixo/médio) | Carboneto de tungstênio C6 ou C8 | Não revestido ou TiN | Econômico; TiN adiciona resistência ao desgaste em temperaturas moderadas |
| Inoxidável 304/316L | Carboneto de grão fino sub-mícron | PVD-TiAlN | Baixa condutividade térmica do SS; TiAlN resiste ao acúmulo de calor na aresta de corte |
| Inoxidável (sanitário/3-A) | Inserção inoxidável dedicada | PVD-TiAlN | DEVE ser separado das ferramentas de aço carbono 0 risco de contaminação |
| Alumínio 6061/5052 | Carboneto de grão fino | Flautas não revestidas e polidas | TiAlN soldagem de chips de alumínio na inserção ver aviso de chip de alumínio abaixo |
| Duplex/Super-duplex | Carboneto PVD submícron | AlTiN ou PVD multicamadas | A alta taxa de endurecimento requer inserções revestidas e nítidas em velocidades controladas |
| Inconel/Ligas de níquel | Carboneto sub-micrônico ou CBN | PVD multicamadas | Geração de calor extrema; velocidade de corte 30000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000000 |
Os maquinistas de campo reclamam unanimemente que as pastilhas revestidas com TiAlN usinadas em alumínio produzem solda em: aresta de corte na pastilha de corte nas primeiras peças.
Use apenas ferramentas de metal duro polido e não revestidas para chanfros de alumínio Esta não é apenas uma pequena diferença na vida útil da ferramenta, é uma diferença entre usar a ferramenta e destruí-la em uma passagem.
Durante a usinagem, as partículas de ferro transportadas em corte, são transportadas com o material do tubo para fora da zona de corte para a superfície inoxidável acabada Quando chove, o ferro depositado corrói criando manchas de ferrugem na superfície do inoxidável e pode comprometer a resistência à corrosão do tubo inoxidável acabado na área de solda, conforme discutido em vários fóruns da American Welding Society Para tubulações orientadas para alimentos, medicamentos e outras condutas orientadas para higiene, o padrão sanitário 3-A tem uma linguagem clara afirmando que apenas os aços inoxidáveis são adequados para superfícies e ferramentas em contato com alimentos.
Portanto, apenas ferramentas inoxidáveis dedicadas devem ser empregadas para trabalhos de chanframento de tubos de soldagem inoxidável - nunca use as mesmas inserções em um programa de aço carbono e um programa inoxidável.
Embora o metal duro seja capaz de usinar ambos os materiais, existem riscos na execução de ferramentas de corte de carbono para aço inoxidável, o que envolve partículas de ferro depositando na superfície inoxidável, causando manchas de ferrugem.
Para aplicações higiênicas como tubulações relacionadas a alimentos/medicamentos, surge uma não conformidade de higiene se tal contaminação ocorrer. O trabalho com tubos inoxidáveis requer a manutenção e segregação de ferramentas de corte específicas para o tipo de material, para evitar contaminação cruzada; uma obrigação se os padrões de qualidade ou higiene forem atendidos, incluindo o controle documentado do processo de segregação de ferramentas.
Use a velocidade apropriada da inserção Para materiais duplex e super duplex que têm um alto grau de endurecimento do trabalho, é especialmente importante que a velocidade de corte seja classificada no modo, ao usar ferramentas de metal duro, para evitar o excesso de endurecimento da face de corte do tubo Esta área extra endurecida na junta de solda requer esforço especial de penetração pelo soldador.
Use uma velocidade um pouco mais lenta e verifique o desgaste da inserção regularmente.
Cortadores de corte e chanfradura de tubos vs. Cortadores de chanfradura de placas: principais diferenças
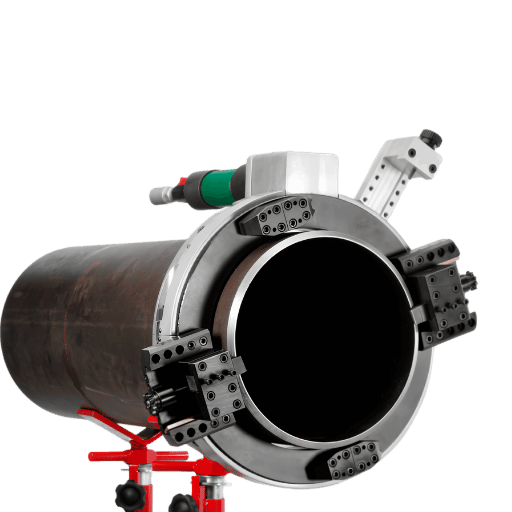
As diferenças entre a placa e o tubo e, portanto, a geometria da ferramenta, o centro de usinagem, etc., devem ser claramente compreendidas.
Forçar um ângulo na peça fora do perfil de um chanfro de placa na circunferência do tubo levará a um ângulo incorreto.
Biselamento de tubos: A pastilha de corte gira 360 graus em torno da extremidade do tubo Em uma máquina de montagem OD, a pastilha segue toda a circunferência circular do tubo e qualquer variação de ângulo deve ser evitada ao longo dessa órbita de 360 graus de deriva em ângulo, seja pela pastilha desgastada, pela braçadeira da máquina de mudança ou variações na taxa de alimentação produzirão um bisel que está fora das tolerâncias em alguma porção ao redor da periferia do tubo.
Biselamento de placas: Um caminho linear que segue a forma do corte em linha reta através de uma placa Geometria mais simples sem componente rotacional, portanto, sem requisitos angulares com os quais se preocupar para toda a circunferência e nada para monitorar a deriva angular ao longo do tempo.
| Parâmetro | Cortador chanfrado tubulação | Cortador chanfrado de placa |
|---|---|---|
| Corte caminho | Circunferencial (360°) | Linear |
| Mandril necessário | Sim (ID-montagem) ou grampo OD | Não |
| Risco de desvio de ângulo | Alto (rotação manual do tubo) | Baixo |
| Defeito comum | “Fish-mouth” (ângulo vagueia pela circunferência) | Profundidade inconsistente ao longo do comprimento da placa |
| Geometria cortador | Projetado para engajamento orbital | Projetado para alimentação linear contínua |
| Forma típica da inserção | Quadrado ou triangular | Perfil retangular ou especial |
As máquinas de biselar tubos montadas em OD (grampo externo) conseguem um bisel ‘sem boca de peixe’ mantendo a broca da ferramenta de corte em um ângulo fixo enquanto um anel de acionamento gira em torno da circunferência do tubo Para o tubo que já está instalado em um sistema, os chanfradores portáteis de estrutura dividida balançam ao redor do tubo para prender as extremidades sem a necessidade de remover o tubo ou carretel do sistema Os sistemas de tubulação médica, alimentícia e farmacêutica (MFP) usam o tipo OD de máquinas de bisel de tubulação interna ou máquinas de fixação externa para aplicações de ponta devido à sua capacidade de evitar danificar a superfície interna do tubo e, assim, evitar a criação de ‘marcas de mandíbula’ que as bactérias poderiam potencialmente aderir dentro do tubo para aplicações sanitárias.
Após cada bisel, teste na posição de 12, 3, 6 e 9 horas usando um medidor de medição de bisel qualificado Girar manualmente o tubo - em vez de girar mecanicamente a órbita da máquina ao redor do tubo - é a principal razão para variações de ângulo de bisel em soldas circunferenciais e sistemas de tubulação A única maneira de eliminar essa variável é com uma máquina de fixação de DO acionada mecanicamente que orbita ao redor do tubo.
Veja também o nosso guia de seleção de máquina de chanframento de tubos, a visão geral de tipos de chanfrador de tubos e princípios de funcionamento, e o completo fresadora e chanfradora gama produtos.
Cortadores chanfrados portáteis versus montados na máquina: seleção de campo versus produção
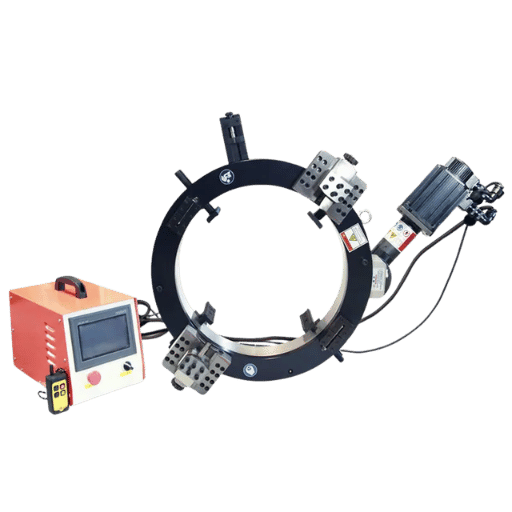
Você também pode usar o mesmo tipo de inserção para um chanfro portátil ou uma máquina cônica CNC estática; no entanto, eles fornecem diferentes níveis de precisão angular alcançável, o que pode determinar a escolha do seu equipamento com base nas especificações do código.
| Tipo de equipamento | Precisão Ângulo | Melhor Aplicação |
|---|---|---|
| CNC / stationary | ±0.5° | High-volume production; tight-tolerance programs (nuclear, aerospace, offshore) |
| Portable electric | ±1° | Field work; shop flexibility; most standard code work |
| Pneumatic portable | ±1–2° | Hazardous and explosive zone (spark-free) field work |
| Manual / hand-held | ±2–3° | Touch-ups; site repairs; non-code bevel work |
Drive Type Selection
Drive Type: “Drive type” refers to how the beveler gets power-it is less about output power itself, and more about environmental concerns and how efficiently power is applied:
Pneumatic (Pneumatic: Air-Powered) – Ideal for ATEX/Zone 1 hazardous areas like oil & gas facilities and refineries because it eliminates the possibility of creating sparks, ensuring the cold-cut mechanical beveling process is a safe alternative to torch cutting or open-flame grinding. However, this drive type requires an adequate supply of compressed air at the job site.
Electric (Electrical: Wire-Powered) – Easiest to set up and use, requiring only a power source. Suitable for most fabrication environments and on-site applications where sparks are not a hazard. A standard 1 “precision grade” portable electric pipe mill beveled will satisfy all commonly used code standards (which commonly specify 2.5-5° angular tolerances).
Hydraulic (Hydraulic: Fluid-Powered) – Offers high torque consistently across the entire speed range of the machine. This is ideal for thick wall applications (wall thickness >25 mm / 1”) and for high-production rates when aggressive feed rates and depths are applied to shorten cycle times. Higher infrastructure requirements but the application of constant, uniform torque to heavy wall cuts is measured as improved surface finish compared to other power sources.
Compared with plasma cutting machines, cold mechanical beveling produces no heat-affected zone and no oxidation on the bevel face — critical for stainless steel and alloy programs where HAZ must be minimized. See RESIZE’s full CNC milling and beveling machine range for stationary options.
For your Pharma or Food Grade Stainless Steel Programs : Make sure you have your Electric Drive + External Clamping + dedicated PVD Coated inserts – and list all three in your WPS supporting record documents; Auditors are looking at this evidence in Piping fabrication for food/pharma.
Beveling Cutter Wear Signs, Replacement Criteria & Maintenance Checklist
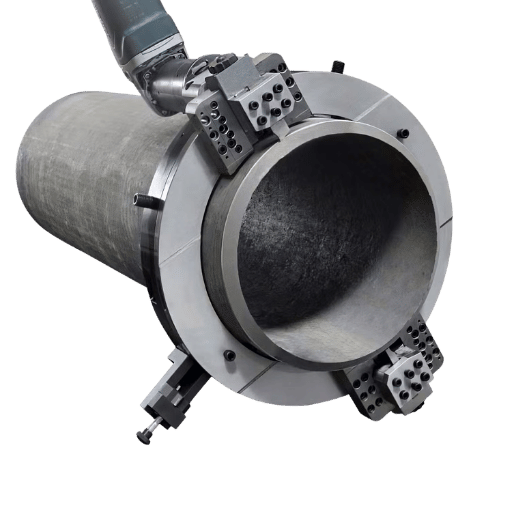
Most people run their inserts until the edges start to show clear chipping – THIS IS THE WRONG SIGNAL. Visible chipping of insert edges means that several pieces have already been run after your bevel quality has degraded & there is increased inspection risk.
”A clear sign of wear is increased vibration during cutting — indicative of loss of edge and a consequent reduction in precision.”
| Wear Sign | What It Means | Action |
|---|---|---|
| Vibration or chatter onset | Edge dulling — loss of cutting sharpness | Replace or rotate insert immediately |
| Surface finish deterioration | Insert geometry worn past optimal | Rotate to fresh edge |
| Dimensional drift (bevel angle shifting) | Insert wear changing effective geometry | Replace insert; re-verify angle on test cut |
| Built-up edge (BUE) on stainless | Wrong chip load or missing cutting fluid | Reduce feed rate; check coolant supply; replace insert |
| Visible edge chipping | Late-stage wear — bevel quality already compromised | Replace immediately; review recent bevels |
Vibration onset during the cut is the first telltale wear sign.
Replace or rotate inserts at first vibration- BEFORE edge wears significantly and well BEFORE bevel geometry drifts out of tolerance.
Use cutting fluids to reduce friction & temperature- this drastically improves tool life.Stainless steel or duplex alloys: Always use a cutting fluid. Without a fluid, your insert will experience Built Up Edge (BUE), your workpiece will harden, and you risk insert fracturing and poor surface finish.Aluminum or Titanium:Use uncoated, polished inserts without a cutting fluid or with a light mist. While titanium offers the same type of work-hardening effect on an insert from excessive load or from lack of coolant/lubrication, and an insert with TiAlN (or any) coating risks aluminum chip-welding directly onto the insert itself even with sufficient coolant/lubrication, either is very detrimental.
Lista de verificação de manutenção
- Six mistakes lead to the overwhelming majority of beveling failures & insert failures: 1.Material Selection-Using uncoated standard-grade carbide on stainless, duplex, etc. The work-hardens so rapidly that it destroys the tool’s edge very quickly. 2. Contamination-Running stainless steel with carbon-steel cutting tools; this deposits iron on the bevel face and rust stamps your piece.3.Dry Cutting.-Running austenitic stainless without a cutting fluid is the fastest way to create heavy Built Up Edge (BUE) on the tip & progressively harder surface work on the workpiece near the edge.
4. Bad Replacement-Waiting until the insert edge is chipped to replace; by then it has already degenerated through multiple parts.
5. Chip Load-Either too heavy, to build heat and accelerate wear, or too light, causing “rubbing” of the edge and thus increased wear.
6.
Incorrect Angle Setting-Setting the machine to the included groove angle instead of a Single-side bevel angle, this results in twice the expected bevel.
- Insert edge check- before start-up; Inspect cutting edge visually for any chips or BUE from previous production run.
- Test cut- Check bevel angle on one test piece-verify on all sides of the pipe.
- Monitor for vibration; during first production piece, monitor the cutting tool-replace or rotate if any vibration.Zegbrk_0010Cutting fluid selection; apply correct type and amount per material.
- Wash out machine and clamping surfaces free of chips and debris after each use (use carbon steel material with close tolerance of stainless insert for best result of minimizing chip contaminating).
- Separate of all tool sets by materials (e.g. steel & stainless inserts) in their labeled storage bins — never mix among different material programs.
2025–2026 Outlook: Precision Inserts, PVD Coatings & CNC Integration
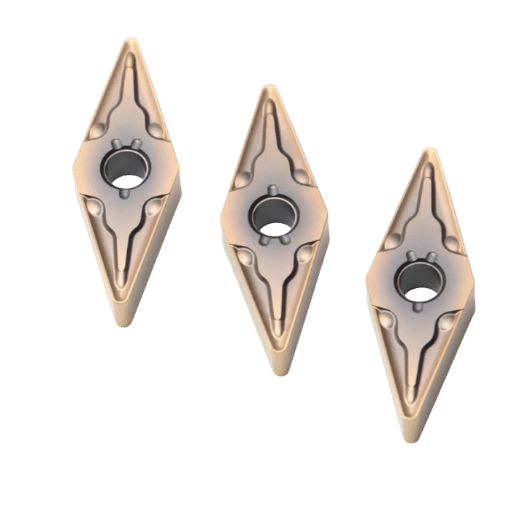
Three key market trends in 2026 for the selection of beveling cutters for fabrication programs. These can help guide tooling investment decisions and WPS update ahead of necessity.
Key Market Statistics: Beveling Cutter Inserts 2024–2033
| Cutting tool inserts market (2026→2033) | ~$6.5 billion → ~$8.7 billion (projected) |
| PVD-coated insert market (2024→2033) | $2.4 billion → $4.1 billion (+71% expansion in PVD adoption) |
| “Beveling tools” search trend (May→Oct 2025) | +30% volume increase (RESIZE DataForSEO market monitoring) |
Trend 1: PVD Coating Migration to Mid-Market
Multi-layer nano coatings (AlTiN, multi-layer PVD, etc), once exclusive to aerospace machining (CNC programming), are now part of mid-price level bevel insert geometric and grades. Stainless, duplex, and any non-ferrous fabrication that has used TiN coated inserts may step into significant new levels of performance without changing their machine platforms; as the gap between standard inserts and micron-level (e.g., sub-micron) PVD insert costs have contracted sufficiently that a greater tool life likely overcomes cost of insert over time.
Trend 2: CNC Precision Tolerance Pressure
Increased bevel tolerances within some (e.g. offshore, nuclear, and aero) fabricated product specifications, even when codes (e.g., AWS D1.1, ASME B31.3) remain broader (e.g., 2.5 deg). Specification engineers are now authoring supporting documents (to the weld procedure specification or WPS) that call for 1-deg bevel instead of the code’s allowances of 2.5-5.
If your work is for such tight tolerance welding, CNC equipment (vs. portable bevel machines), at 0.5 deg accuracy, becomes indispensable. Fabricators still employing only portable bevel solutions for high-specification welding should plan equipment change-out to machine integrated type.
Trend 3: AWS D1.1:2025 (25th Edition)
Changes in code-specified bevel angle tolerances for full penetration welds in the 2025 Edition of the Structural Welding Code. Fabricators operating to the AWS D1.1 standard should plan review of WPS specifications against the 2025 Code and its prequalified weld details. As written in the 2020 edition, a 2020- qualified weld procedure may require update (and machine settings retooling) to align with the new AWS D1.1 Code Pre-Qualified Joint Details.
2026 Tooling Investment Decision Framework
When purchasing newbevel machine tooling for 2026, rank your purchases by order of importance:
- New sub-micron PVD-coated carbide inserts for stainless and duplex jobs – the advantage is visible over time (insert life and consistency) in both the speed and quality of finish, as well as accuracy at full speed.
- Separate sets of inserts (tooling, machine) per material. Dedicated cutting tools are necessary for stainless and other exotic metals to avoid any risk of contamination.Label the inserts.
- Check your AWS D1.1:2025.Code compliant bevel angle should be established in WPS.
- Re-evaluate of your current bevelling equipment if you’re dealing with (or anticipate future demand) of work specifying bevel angle tighter than 2 degrees (i.e., within 1).CNC beveling machines holding 0.5 (vs portable that would be at least 1-1.5) are becoming a more viable option to keep the fabrication meeting a given standard.
Explore RESIZE’s CNC milling and beveling machine range for equipment designed to hold ±0.5° across the full 15°–75° angle range on carbon steel, stainless, and specialty alloys.
Perguntas frequentes
Q: What is a beveling tool used for?
Ver Resposta
Um chanfro que chanfra um cortador angular da cara máquinas tipicamente 30°,5°, ou 45° em uma extremidade da tubulação ou em uma borda da placa, criando a geometria do sulco necessária para a soldadura da completo-penetração O corte mecânico frio com inserções do carboneto ou do HSS não deixa nenhuma zona calor-afetada, uma exigência para o aço inoxidável, o duplex, e os materiais da alto-liga onde o HAZ na borda da solda compromete a resistência de corrosão e a força da junção.
Q: What are the most common mistakes when beveling?
Ver Resposta
Seven common beveling errors: (1) Using the incorrect insert grade for the work material — for example, using uncoated or TiN-coated carbide instead of TiAlN-based PVD coating for stainless. (2) Contaminating carbide tools with carbon steel, depositing iron traces that cause rust spots on the bevel. (3) Not using cutting fluid on stainless or duplex steel, which builds up edge material and progressively workhardens the bevel surface. (4) Not rotating or replacing inserts at the first signs of chipping — by that point, the last 50 bevels are likely out of spec. (5) Machining to the included groove angle instead of the single-side bevel angle, producing a bevel that is twice the target. (6) Skipping the initial test cut on scrap material — every production run should start with one calibration cut and a measurement. (7) Confirming the angle but not checking land width and root-face dimension after cutting — both affect weld fit-up and penetration depth; a calibrated bevel protractor takes under a minute per joint and catches dimensional drift before it compounds across a spool run.
Q: What is bevel cutting?
Ver Resposta
A bevel cut is the process of cutting a portion of material at a predetermined angle away from the end of a pipe or from the side of a plate edge, preparing the joint. The angle – typically 30 to 45-matches the “groove geometry” specified by a given weld procedure. Cold bevel cutting with HSS or carbide inserts leaves an HAZ-free bevel on either a pipe or plate edge, preserving the base-metal’s mechanical properties and corrosion resistance at the weld joint, unlike thermal cutting (e.g., plasma, oxy-fuel) which requires pre-weld grinding to remove the HAZ before welding sensitive materials like stainless.
Q: What does a beveling cutter cost — and when should I consider a full machine?
Ver Resposta
A inserção típica de carboneto indexável único custa $5 a $25 por peça (dependendo do material, forma e revestimento).Conjuntos de cortadores HSS custam $15 a $60. uma máquina de chanfrar tubos de manuseio de tubos pode ser obtida por aproximadamente $800 a $5.000 para diâmetros comuns, variando com a capacidade e o método de acionamento Se você planeja chanfrar 50 ou mais tubos por mês para produção, a economia de tempo obtida pelo chanfro da máquina (em comparação com a retificação manual do chanfro, fazendo cortes térmicos mais um pós-processamento de retificação ou enviando para uma loja de terceiros) quase certamente cobrirá o custo da máquina e insere dentro de 6 a 12 meses. Este benefício de custo será ainda amplificado à medida que a taxa de sucesso da inspeção manual com uma máquina-ferra provavelmente excederá a das soldas retificadas ou termicamente cortadas significativamente.
Q: Do I need cutting fluids when beveling pipe?
Ver Resposta
it varies with material. Carbon steel is often bevelled dry in many shop environments but a little cutting oil will extend insert life dramatically. Stainless steel, duplex and nickel alloys always need to be beveled with the proper cutting fluid – cutting them dry builds up edge, workpieces begin to progressively workharden, and the inserts are used up much quicker. Aluminum is usually bevelled dry with plain, polished inserts; the only thing to be aware of on aluminum ischip welding from coated inserts – the machine is cool but the cutting edge is hot. In any pneumatic tool for use in spark-restricted environments like refinery settings and off-shore platforms always use nonflammable cutting fluid or confirm with your tool manufacturer that you can operate the tool within its rated capacity dry on that application.
Q: Can one beveling cutter handle multiple bevel angles?
Ver Resposta
In most shop-mounted beveling systems the setting for the cut angle will automatically adjust from perhaps 15 degrees to 75 degrees on a full range machine. An insert for such a machine covers a range of angles, not a single fixed angle; however, to obtain optimum machining efficiency and surface finish quality, select an insert geometry and grade that are suitable for both the desired angle and the workpiece material. For precision code work on any angle, test cut and measure your angle with a calibrated bevel gauge to confirm it matches your angle setting – no other indicator will work and setting errors occur with all mechanical angle-adjustments!
Ready to Upgrade Your Weld Prep Program?
Whether you’re ordering replacement carbide inserts for an existing milling/beveling machine or choosing a whole new machine system for your production line, cutting edge is the key. RESIZE milling/beveling machines are designed for accurate angles across the full 15°–75° range and accept standard indexable carbide inserts commonly available in standard and high-performance grades for both carbon steels and stainless/specialty alloys.
Explore RESIZE Milling & Beveling Machines
What is your pipe OD? Material? Contact our engineering team for insert and machine recommendations for your specific application.
This article was compiled and written by RESIZE’s technical content group with sources referencing AWS D1.1:2025, ASME B31.3, API 1104 and cutting insert technology from major carbide manufacturers. RESIZE provides a full line of milling and beveling machines and Our insert recommendations are based on well-established industry standards and machining practices and should always be checked against the parameters contained in your Welding Procedure Specification (WPS).
Referências e fontes
- AWS D1.1/D1.1M:2025 — Structural Welding Code, Steel (pubs.aws.org)
- ANSI Blog — “AWS D1.1:2025 Structural Welding Code, Steel” (blog.ansi.org)
- 3-A Sanitary Standards — “Hygienic Materials of Construction and Surface Treatments” (3-a.org)
- American Welding Society Forum — “Cross contamination?” (carbon/stainless tooling) (app.aws.org)
- GBC Industrial Tools — “Pipe Cutting and Beveling Machines: Complete Guide” (gbcspa.com)
- Kedes Machine / bevelingtech.com — “Pipe Bevel Angles by Code: ASME, AWS & API” (bevelingtech.com)
Artigos Relacionados
- What Is a Beveling Machine — resizeweld.com
- Beveling and Chamfering: Edge Prep Standards Guide — resizeweld.com
- Pipe Beveler: Types and Selection — resizeweld.com
- Milling and Beveling Machine (Product Range) — resizeweld.com