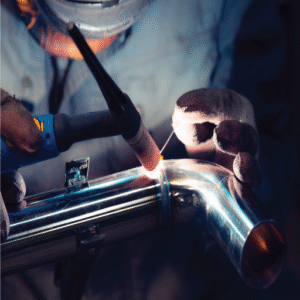
Când vine vorba de sudarea MIG, selecția corectă a abordărilor și a materialelor afectează foarte mult formarea de suduri puternice și curate. sârmă de miez Flux este o astfel de metodă, cu o mulțime de utilizări, ceea ce face sudarea ușoară cu rezultate strălucitoare. Ce anume face diferit firul de miez de flux și cum puteți dezvolta abilități care vor face proiectul dvs. de sudare să iasă în evidență? Acest ghid explică în detaliu fundalul sudurii MIG cu sârmă de miez de flux și oferă o perspectivă atât începătorilor, cât și experților. De la avantajele la dezavantajele acestei suduri, urmate de câteva sfaturi utile pentru îmbunătățirea tehnicii dvs., acest articol servește ca introducere și manual pentru stăpânirea sudurii miezului de flux. Indiferent dacă sunteți angajat într-o lucrare grea sau în lucrări mai mici, veți primi cu siguranță contribuția pentru a începe cu încredere și a continua să prevaleze.
Introducere în sudarea MIG și miezul de flux
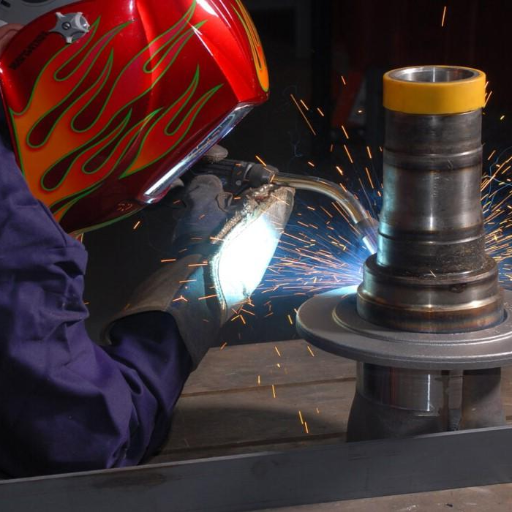
Există numeroase procese implicate în procesul de sudare.procesul de sudare MIG, combinat cu un fir de miez de flux aglomerat, poate fi variat și foarte eficient. Spre deosebire de sudarea cu sârmă solidă, sudarea cu miez de flux nu utilizează gaz extern, deoarece un astfel de gaz este generat în interiorul firului de sudură în timpul acțiunii de sudare în sine. Aplicațiile acestui proces sunt variate, deoarece poate suda materiale groase și este potrivit pentru sudarea în aer liber, deoarece fluxul acționează împotriva perturbărilor vântului. Acest lucru îl face ideal pentru profesioniștii sau entuziaștii implicați în reparații structurale, lucrări auto sau eforturi similare.
Ce este MIG Welding?
Sudare MIG, sau Metal Inert Sudare cu gaz, este o metodă de sudare prin care electrozi de sârmă solidă continuă sunt alimentate prin pistolul de sudură în bazinul de sudură pentru a uni două materiale de bază. Procesul ia numele de la utilizarea unui gaz inert sau semi-inerte care serveşte ca un scut protejarea sudurii de contaminarea atmosferică. popularity-înţelept, sudarea MIG este favorizat datorită uşurinţa sa de operare, viteza, şi adaptabilitate, făcându-l potrivit pentru ambele materiale subţire şi groase. aplicaţiile sale tipice includ industrii, cum ar fi auto, constructii, fabricaţie, etc. Principiul său relativ simplu de lucru face chiar mai atractiv pentru începători în căutarea pentru tehnici de sudare care construiesc suduri puternice curat, până la punctul în care este necesară o curăţare minimă după sudare. acesta este motivul pentru sudarea MIG a stabilit o reputaţie ca o necesitate în fabricaţie modernă.
Înțelegerea sudării miezului de flux
În domeniul proceselor de sudare, sudarea cu miez de flux (FCAW) este un proces semi-automat care sudează metalele folosind un fir tubular umplut cu flux. În comparație cu sudarea MIG, FCAW nu are nevoie de un gaz de protecție în toate cazurile, deoarece la încălzire, fluxul din interiorul firului în sine compensează gazul de protecție; prin urmare, procesul de sudare este potrivit pentru utilizare în aer liber și alte utilizări grele, mergând foarte bine în atmosfere cu vânt și pe materiale mai groase. Este foarte favorizat în construcții, construcții navale și lucrări de reparații datorită ratelor sale mai mari de depunere, rezistenței sudurii și capacității de a suda pe suprafețe murdare sau ruginite. Cu toate acestea, tinde să creeze mai multă stropire decât sudarea MIG și, prin urmare, este privit ca o oarecare pacoste; totuși, continuă să fie utilizat pe scară largă pentru proiecte care necesită astfel de atribute.
MIG vs. Flux Core Sudare: Diferențe cheie
Sudarea MIG utilizează un gaz de protecție, oferă suduri mai curate și este cea mai potrivită pentru materiale subțiri. În schimb, sudarea cu miez de flux nu necesită gaz, funcționează bine în aer liber și excelează cu metale groase sau murdare.
| Punct cheie | Sudare MIG | Sudarea miezului de flux |
|---|---|---|
| Gaz de protecție | Necesar | Nu este necesar |
| Curăţenie | Suduri mai curate | Mai multe pulverizatoare |
| Tipul materialului | Metale subțiri | Gros, murdar |
| Utilizare în aer liber | Limitat | Excelent |
| Rata de depunere | Moderat | Înalt |
| Cost | Superior | Inferior |
| Ușurință în utilizare | Mai ușor | Necesită îndemânare |
| Echipament | Mai complex | Simplu |
Fundamentele sudării cu arc cu miez de flux (FCAW)
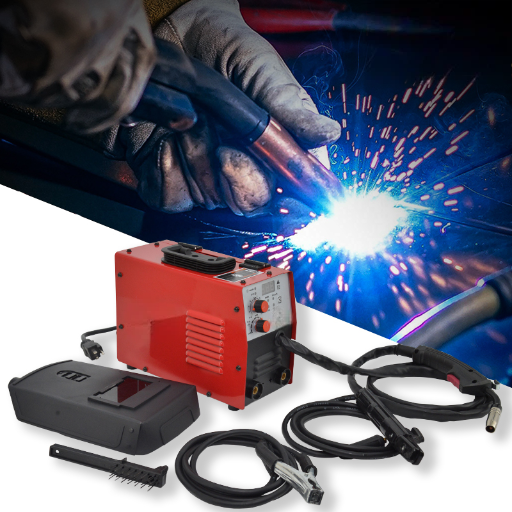
Procesul de sudare cu arc cu miez de flux (FCAW) este un proces de sudare versatil care utilizează sârmă tubulară umplută cu flux pentru a crea arcul și a proteja bazinul de sudură. elimină necesitatea oricărui gaz de protecție extern și, prin urmare, este foarte potrivit pentru utilizare în aer liber în condiții de vânt. Datorită ratei crescute de penetrare și depunere a FCAW, poate suda materiale mai groase și mai murdare. Din punct de vedere al vizualizării, acest lucru face ca flacăra vizibilă să se disperseze în toate direcțiile și necesită mai multă abilitate pentru a se descurca. Echipamentul este mai simplu și mai rentabil; prin urmare, multe configurații de reparații industriale vor găsi că aceasta este cea mai bună alegere.
Flux Core Arc Welding (FCAW) se referă la un proces de sudare care poate fi efectuat semi-automat sau complet automat, utilizând un electrod consumabil continuu cu un miez de flux. în interiorul electrodului, fluxul produce un gaz de protecție și zgură, care protejează bazinul de sudură de contaminarea atmosferică. Fiind foarte versatil și capabil să sudeze eficient metale groase, acest proces găsește aplicații semnificative în construcții, construcții navale și repararea echipamentelor grele.
Spre deosebire de procesul standard de sudare MIG, gazul de ecranare extern nu este necesar în FCAW auto-ecranat, făcându-l apt pentru lucrări în aer liber sau în medii cu condiții de vânt puternic. penetrarea sa profundă și ratele mari de depunere îl fac mai rapid și mai bun pentru sudarea materialelor murdare, ruginite sau vopsite. Cu toate acestea, are nevoie de un nivel mai ridicat de calificare datorită potențialului mai mare de stropire și a funcționării orientate spre tehnică. Totuși, în medii industriale, este privită ca o măsură de economisire a costurilor și a timpului.
Tipuri de fire de miez de flux
Există două tipuri principale de fire de miez de flux: sârmă de miez de flux auto-ecranată și sârmă de miez de flux ecranată cu gaz.
| Tip | Ecranare | Caz de utilizare | Skill Req. | Avantaje | Limitări |
|---|---|---|---|---|---|
| Autoprotejat | Fără benzină | În aer liber, vânt | Înalt | Portabil | Mai multă stropire |
| Ecranat cu gaz | Necesită gaz | Interior, env curat | Moderat | Suduri mai curate | Mai puțin portabil |
Alegerea firului de bază de flux potrivit pentru proiectul dvs
Mai mulți factori pot fi potențial semnificativi atunci când alegeți acoperirea firului de miez de flux, inclusiv cerințele proiectului, mediul de lucru și nivelul de calificare. sârmă de miez de flux auto-ecranat este cel mai potrivit pentru proiecte în aer liber sau atunci când bate vântul, deoarece elimină necesitatea unui gaz de ecranare exterior, oferind o portabilitate mare și o muncă puternică chiar și în condiții meteorologice nefavorabile. Să presupunem că aveți luxul de a sta într-un mediu controlat, interior. În acest caz, poate doriți să luați în considerare utilizarea firului de flux-miez ecranat cu gaz, deoarece produce suduri cu mai puține stropi, rezultând suduri mai curate și mai plăcute din punct de vedere estetic.
Un alt factor de luat în considerare este tipul de metal care este sudat și grosimea materialului. Unele fire de miez de flux sunt mai bine indicate pentru materiale mai groase, în timp ce altele sunt bune pentru metale de calibru mai ușor. Este esențial să luați în considerare dacă miezul de flux este compatibil cu mașina dvs. de sudură, deoarece unele mașini nu acceptă atât fire auto-ecranate, cât și fire protejate cu gaz. Luând în considerare acești factori, vă va permite să evaluați și să selectați cele mai bune opțiuni de sudare cu miez de flux care se potrivesc specificațiilor proiectului dvs., asigurând rezultate optime de sudare.
Configurarea sudorului MIG pentru Flux Core
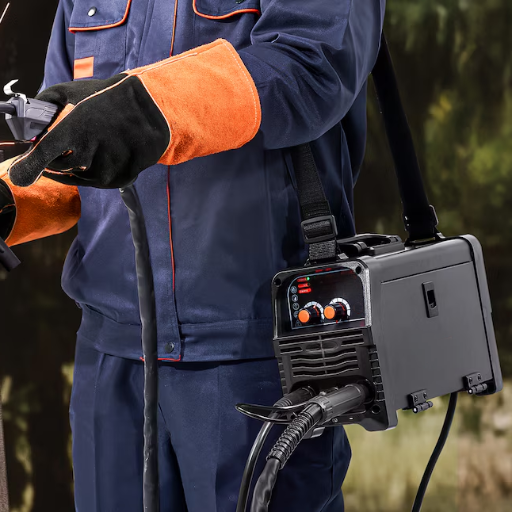
Atunci când configurați un sudor MIG pentru sudarea miezului de flux, primul lucru este să verificați dacă mașina dvs. de sudură este potrivită pentru firele miezului de flux. în caz contrar, setările greșite ale mașinii dvs. pot contamina firul miezului de flux. Apoi puneți firul miezului de flux cu diametrul corect și modificați polaritatea mașinii dvs. la DCEN, deoarece aceasta este cea mai comună configurație pentru sudarea miezului de flux. Acum, setați viteza și tensiunea de alimentare a firului în funcție de parametrii sugerați de producătorul dvs. de sârmă, care vor depinde în primul rând de grosimea materialului care urmează să fie sudat. Verificați dacă rolele de alimentare a firului sunt adecvate pentru tipul de sârmă pe care l-ați introdus în acest caz, role moletate pentru firul miezului de flux. Apoi, inspectați conexiunile la masă și, în final, pregătiți zona de lucru pentru sudarea sigură și eficientă.
Echipamente și instrumente esențiale
- Sudare Mașină Arche O mașină de sudură operațională cu miez de flux cu setări pentru polaritate, viteza de alimentare a firului și tensiune.
- Sârmă de miez de flux ug Sârma adecvată pentru tipul și dimensiunea materialului care urmează să fie sudat.
- Casca de sudare ut Pentru protecția ochilor și a feței, de preferință una cu auto-întunecare.
- Îmbrăcăminte de protecție ric Include mănuși, jachetă și cizme din oțel pentru siguranță.
- Perie de sârmă și ciocan de așchiere ug Pentru îndepărtarea zgurii din suduri.
- Cleme j Pentru a ține piesa de prelucrat în poziție pentru stabilitate în timpul sudării.
- Clemă de pământ ut Pentru stabilirea circuitului de lucru electric adecvat.
- Ochelari de siguranță „Ochii învecinați de la resturi și scântei atunci când nu sudează.
Astfel de instrumente și echipamente sunt foarte esențiale pentru sudorii care doresc să lucreze rapid, în condiții de siguranță, y precis.
Ajustarea setărilor sudorului
Reglarea corectă a setărilor sudorului va permite crearea unor suduri curate și puternice, chiar dacă pot apărea probleme potențiale în timpul procedurii de sudare. Există câteva lucruri de verificat:
- Tipul și grosimea materialului „În primul rând, determinați tipul de metal pe care îl sudați și grosimea acestuia pentru a determina setările de amperaj și tensiune. Amperajul mai mare este, în general, necesar atunci când sunt implicate materiale mai groase.
- Procesul de sudare 0 Amestecați digital setările mașinii dvs. în funcție de procesul de sudare utilizat, pornind de la MIG, TIG, pentru a lipi sudarea. Reglarea vitezei de alimentare a sârmei trebuie de obicei făcută pentru sudorii MIG.
- Polaritate 0 Setați întotdeauna corect polaritatea în funcție de electrodul sau umplutura utilizată. De exemplu, sudarea MIG cu sârmă solidă utilizează polaritatea DCEP (DC electrod pozitiv).
- Rata debitului de gaz jet Setați debitul de gaz de protecție la debitul recomandat.debitul excesiv poate provoca porozitate în sudură, în timp ce debitul insuficient poate duce la turbulențe.
- Exersează alergări 9 Luați suduri de testare pe resturi sau exces de material după instalare, doar pentru a vă simți.
Veți realiza cea mai bună sudură acordând atenție acestor factori și făcând toate ajustările necesare. Urmați întotdeauna instrucțiunile date în manualul sudorului dvs. pentru echipamentul dvs. particular.
Setări viteză și tensiune de alimentare cu fir
Viteza de alimentare a firului și tensiunea sunt doi factori foarte critici în obținerea rezultatelor dorite de sudare. viteza de alimentare a firului determină cantitatea de sârmă de sudură alimentată într-o îmbinare de sudură pe minut, influențând astfel dimensiunea sudurii și aportul de căldură pentru un anumit proiect. o viteză mai mare de alimentare a firului are ca rezultat o rată de depunere mai mare; prin urmare, tensiunea trebuie ajustată la valoarea corespunzătoare pentru a menține un arc stabil. Tensiunea, pe de altă parte, ajustează distanța arcului și, prin urmare, afectează atât penetrarea, cât și profilul talonului.
Ar fi benefic dacă puteți verifica viteza de alimentare a firului și setările de tensiune din manualul echipamentului dvs. sau dintr-o diagramă de sudură referitoare în mod specific la materialul și firul utilizat. Materialele mai groase necesită de obicei o viteză și o tensiune de alimentare a firului mai mari pentru sudare decât materialele mai subțiri, ceea ce necesită o setare mai mică pentru a preveni arderea. Testarea setărilor pe o sudură asigură că aceste setări vor face o sudură curată și puternică, potrivită pentru proiectul respectiv. Luarea în considerare adecvată a acestor parametri va avea ca rezultat eficiență și un finisaj de înaltă calitate în cele din urmă.
Tehnici de bază pentru sudarea miezului de flux
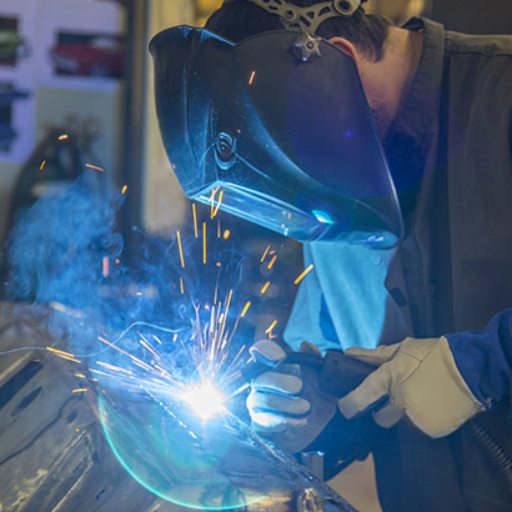
Este recomandabil să mențineți un unghi de deplasare constant, de obicei în jur de 10 până la 15 grade, pentru a obține rezultate optime în sudarea miezului de flux. Tehnica de tragere sau tehnica de backhand permite o penetrare mai profundă în materiale groase, în timp ce tehnica de împingere scade stropirea și este preferată pentru materialele subțiri. Menținerea unei viteze constante este critică, deoarece viteza lentă ar putea duce la subcotare, în timp ce o creștere a vitezei ar putea provoca o acumulare excesivă. Curățați zona de sudură de contaminanți și reglați continuu setările mașinii pentru a ține cont de variațiile de grosime și tip de sârmă. Practica face perfectă, așa că mergeți mai departe și faceți suduri de testare în timp ce vă ajustați tehnica pentru a obține suduri solide și curate.
Poziționare corectă a sudurii
Maintaining a proper welding position yields strong and durable welds. The position must facilitate steady and controlled movement of the welding torch or electrode. The welder needs to be comfortable with sound footing, steady arms, and little to no vibrations. Position your body and hands in a way that allows you to have a clear view of the weld area while protecting yourself from sparks or fumes. There are four welding positions: flat, horizontal, vertical, and overhead, each of which requires inclination adjustments to welding technique and equipment settings. Out of these four, the one that affords the maximum stability and control for the weld should be selected.
Techniques for Maintaining a Steady Arc
- Maintain consistent travel speed: The hand or torch would move in an arc bead with irregularities that could affect the weld aesthetics and strength.
- Use Both Hands for Control: A double-hand grip should be used whenever possible, holding the torch or electrode, to offer greater precision and minimize vibration.
- Maintain proper electrode angle: Adequate electrode position, typically around 10-15 degrees, ensures arc consistency and minimizes spatter.
- Use the Correct Amperage: The welding machine should be adjusted to provide the proper amperage for the material and electrode being used, allowing it to maintain a steady and controlled arc.
- Use a Posture: Achieve a comfortable and secure position for your body that allows you to operate with minimal fatigue during the welding operation.
Understanding Shielding and Its Importance
Shielding has always been crucial in flux core welding to protect the molten weld pool from atmospheric contamination. In the welding process, the presence of oxygen, nitrogen, and other gases will contaminate the weld by causing porosity, brittle structures, or unnecessary oxidation. From the flux core welding perspective, the flux inside the electrode contributes to solving this problem. The flux produces a protective gas shield during its melting phase which effectively isolates the welding area from any contaminants.
For optimal results, it is essential to determine whether your flux core wire is self-shielded or requires an external shielding gas. Self-shielded flux core wires generate their own shielding gas from the flux, thereby allowing them to be used in outdoor applications or drafty conditions. Gas-shielded flux core wires, on the other hand, utilize an external source of gas, such as CO2 or a CO2/argon mixture, and are thus preferred for cleaner welds and significantly reduced spatter during welding in controlled indoor environments. Selecting the correct shielding method and wire type according to project requirements ensures welds that are strong, durable, and of high quality.
Applications and Benefits of Flux Core Welding
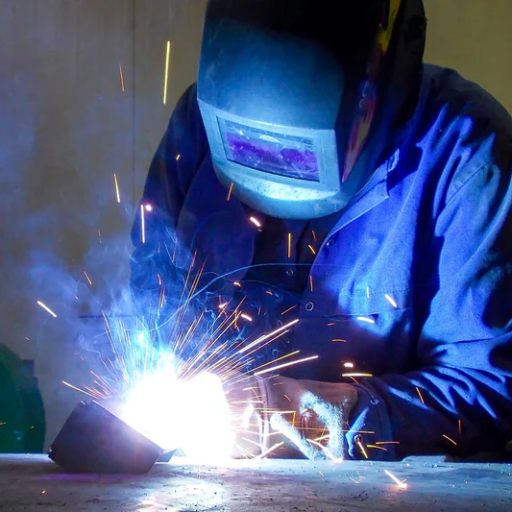
Versatility and efficiency render flux core welding a widespread choice among industries. It finds more use in heavy fabrication, shipbuilding, and construction works when high-deposition rates and deep penetration are all required. It excellently performs outdoors at drafty environments with the self-shielded wire without any shielding gas being necessary from outside. Another upside of flux core welding is for working with thick materials while producing welds that are strong and dependable with minimal surface preparation needed. Speed and versatility make flux core welding a strong choice when both productivity and quality are required from a project.
Where to Use Flux Core Welding
Flux core welding is best suited for construction, shipbuilding, and heavy equipment repair. Being an outdoor welding process, it fares well against wind-induced turbulence detrimental to alternative welding methods where shielding gas might get blown away. Thus, this process is best suited for welding thick materials, such as those used in structural work, bridges, and pipelines. It also offers high deposition rates and efficiency, providing a good trade-off between speed and strong, durable welds required in several jobs.
Advantages Over Traditional MIG Welding
- Superior performance in outdoor and windy conditions due to the self-shielding nature of the flux-core.
- Higher deposition rates translate into faster welding, thus increased productivity.
- Better penetration is one of its features as it works thicker materials; therefore, it is ideal for heavy structural work.
- A reduced need for external shielding gas results in lower equipment and material costs.
- Better reliability on dirty or less-prepared surfaces as flux core welding does not mind impurities as much as regular MIG welding does.
Cost-Effectiveness and Versatility of Flux Core
Flux-core welding strikes an outstanding balance between cost efficiency and versatility, enabling businesses to rely on it for a wide range of applications. Due to its ability to perform welding either without or with minimal use of external shielding gas, it can significantly decrease welding materials as well as operational costs. This makes it an excellent choice for both small-scale operations and larger ones that wish to stay within their budget.
Secondly, the real-life scenarios of flux-core welding are comprehensive. Whether working on thick plates for building ships or on slightly imperfect surfaces for repair jobs, this welding method consistently delivers. It is equally helpful for field jobs wherein lack of shielding gas becomes a big plus, as the opposing factors such as wind, would have complicated things for most other welding techniques. That balance of being cost-effective and practical is why flux-core welding remains a vital tool in the manufacturing and construction industries today.
Surse de referință
-
Flux-Cored Welding: The Basics for Mild Steel – A detailed article from Miller Welds covering the basics of flux-cored welding.
-
Flux Core Welding 101: A Beginner’s Guide – A beginner-friendly guide explaining materials, techniques, and common mistakes in flux core welding.
-
How Do You Make a Good MIG Weld? 5 Tips for Beginner Welders – Expert tips from TWS to improve MIG welding techniques.
- Top sudare poziționer producătorii și furnizorul din China
- Ghid pentru tipuri de sudare