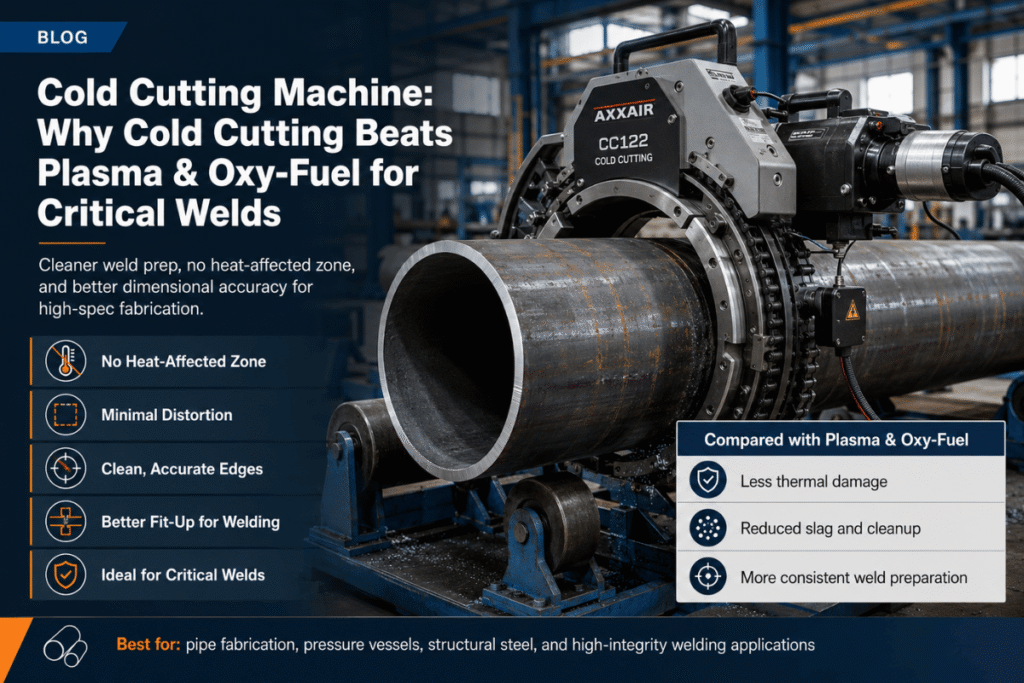
冷間切断機は、パイプ、容器、またはパイプラインの作業に、炎、重い火花、または溶接プレップエッジでの熱損傷のない制御された切断が必要な場合に選択されます。購入者は通常、機械のスタイルをパイプの OD、壁の厚さ、駆動力、サイト制御、次に来るベベルまたはカウンターボアに適合させるよりも、定義に苦労することが少なくなります。.
RESIZE エンジニアリング チームによって技術的適合性がレビューされました。商用競合他社のページは SERP 構造にのみ使用され、最終参考文献として引用されていません。.
クイック スペック
| ベストフィット | パイプ、船舶、パイプラインの修理、シャットダウンメンテナンス、溶接の準備 |
|---|---|
| 通称 | スプリットフレームクラムシェル、クラムシェル旋盤、コールドカッター、パイプコールド切断機 |
| ドライブの選択 | 現場の電力とトルクの需要に応じて、空気圧、油圧、電気、またはサーボ電気 |
| コア オペレーション | ストレートカット、ベベル、J-プレップ、カウンターボア、カウンターボア、フランジフェーシング、溶接エッジ補修 |
| RESIZE ハンドオフ | 冷間 切断 ベベル 盤 金属シート、パイプ、パネルへのカットアンドベベルワークの選択 |
冷間切断機とは何ですか?
工業用パイプ作業において、冷間切断機とは、火炎や円弧ではなく、機械的な切断、研磨ウォータージェット、または別の低熱プロセスによって金属を除去する装置を指します。この用語は広いため、最初の購入質問は、現場でパイプを切断しているか、店で在庫を切断しているか、または設置されたラインで溶接エッジを準備しているかということです?
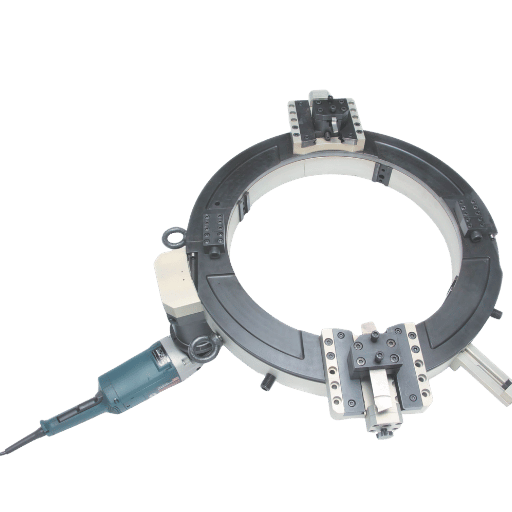
フィールドパイプの修理は通常、スプリットフレームまたはクラムシェルマシンを指します。そのリングはパイプの周りに開き、外径にクランプし、円周の周りにツールを駆動します。ツールスライドは、パーティングツール、ベベルツール、カウンターボアツール、またはフランジに面したヘッドを持ち運ぶことができます。ショップコールドソーの動作は異なります。円形のブレードとクーラントのカットバー、チューブ、または固定機械ベッド上のプロファイルストック。.
製造工場のコールドカットソーやプレートワークのウォータージェットシステムも同じ言語を共有しています。この重複が、多くの購入者が最初に間違ったページにたどり着く理由です。設置されたパイプ、アクセス制限、危険区域計画、または手順に結び付けられた溶接準備に関わる作業は、機械名ではなく、パイプの OD と壁の厚さから始める必要があります。.
作業定義: パイプ冷間切断機は、パイプにクランプし、同じセットアップで面取りまたはカウンターボーリングを行うことが多い、低入熱で制御された切断を生成するポータブルまたは半ポータブル カッターです。.
パイプでの冷間切断の仕組み: スプリットフレーム、クラムシェル、冷間鋸の方法
冷間切断方法は何ですか?
方法の選択は機械ファミリーによって異なります。スプリットフレームクラムシェル機械は、2 つの半分に分離し、パイプの周りに取り付けられ、OD の周りにカッターを回転させる円形のリングを使用します。コールドソーは、歯付きブレードを片側からストックに供給します。研磨ウォータージェットは、高圧水と研磨剤を使用して材料を浸食します。各方法はコールドカットと呼ぶことができますが、セットアップ、公差、チップ制御、およびサイト制御は異なります。.
| 方法 | 合うところ | バイヤー ウォッチポイント |
|---|---|---|
| スプリットフレームクラムシェル | 設置されたパイプ、パイプラインの修理、シャットダウン作業、重い壁のパイプ、アクセス制限 | OD範囲、壁の厚さ、工具スライド移動、クランプクリアランス、駆動トルクを一致させます |
| ショップ コールドソー | チューブ、バー、プロファイルストック、製造領域での繰り返しカット | ブレード、クーラント、材質切り替え、バリレベル、カット角度の確認 |
| 研磨ウォータージェット | プレート、シート、ガスケットプロファイル、感熱材料 | テーパー、ピアスマーク、研磨剤廃棄、パイプの回転が必要かどうかを確認します |
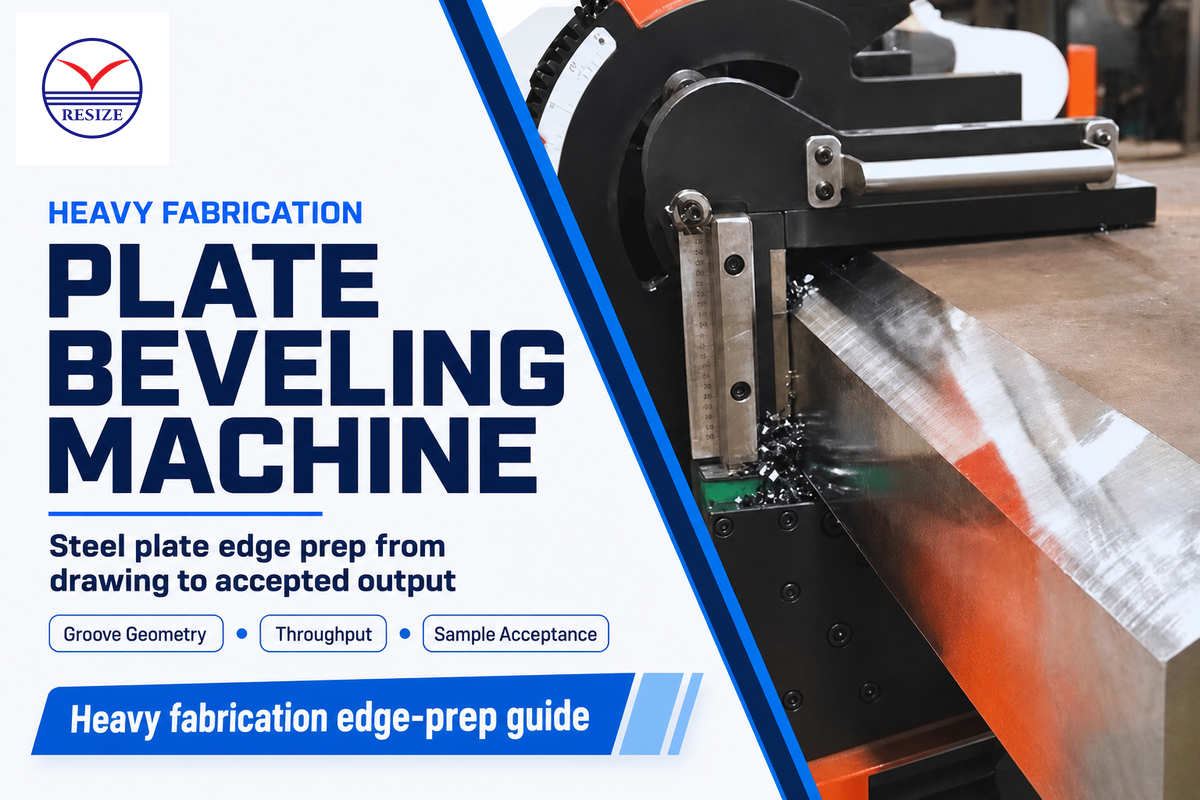
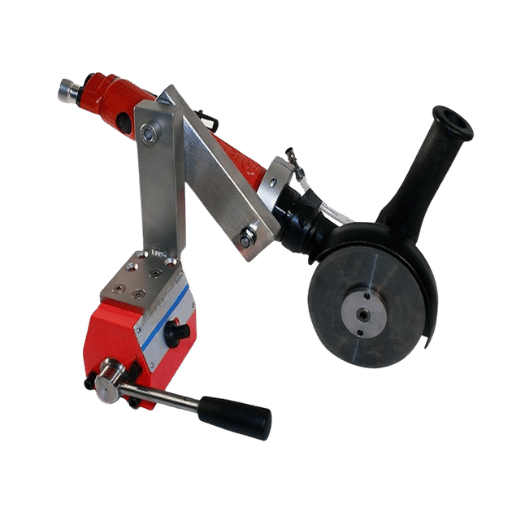
| ポータブル ベベリングマシン | 切断、版の斜角、管端の斜角、修理斜角の後で端準備して下さい | ベベル角度、ランド、フィードコントロール、カット面が十分に正方形であるかどうかを確認します |
RESIZE は、フライス加工および面取りページに、内径パイプ面取りデータとポータブル面取り角度範囲を含む、パイプ、プレート、およびパネル作業用のパイプ面取りおよびポータブル面取り装置をリストしています。. 切断と面取りの両方が必要なアプリケーションでは、切断を孤立した鋸の決定としてではなく、溶接プレップ チェーンの最初の操作として扱う必要があります。.
不明な分割フレームの詳細について質問します
サプライヤーが現場作業用にスプリットフレームクラムシェルパイプ切断機を推奨する場合、外側ベアリング、ツールキャリッジ、スピンドル、調整可能なクランプフィート、およびフレームが近くのパイプサポートの周りで半分に分割できるかどうかについて尋ねます。ヘビーデューティ修理の場合、それらの詳細はセットアップクリアランス、供給安定性、およびベベル加工前の正確な切断の可能性に影響します。.
冷間切断 vs プラズマ vs 酸素燃料: 各方法が勝利する場所
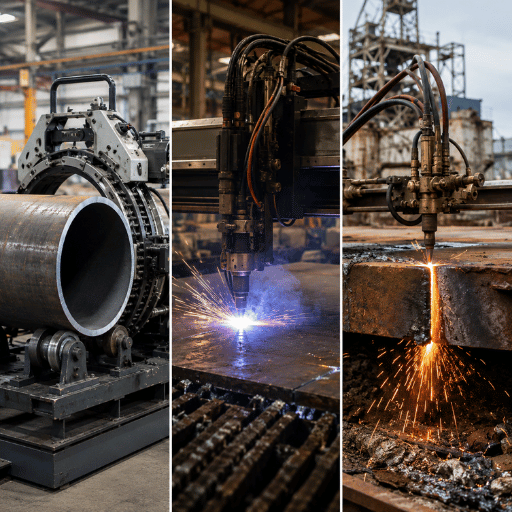
冷間切断、プラズマ切断、酸素燃料切断にはすべて余地があります。プロセスの選択は次のステップから行う必要があります。どの切断を行うと、パイプの再加工が最も少なく、適切な安全制御が可能になるか?熱切断は高速ですが、溶接前に研削や機械加工が必要な熱影響ゾーンやエッジ条件を作り出すこともできます。.
冷間切削の利点
- 切口端での低入熱
- 火花や炎を減らす必要がある場合、危険区域計画に適しています
- 1 つのセットアップでカット、ベベル、カウンターボアをペアリングできます
- 固定鋸が届かない設置パイプに役立ちます
冷間切削限界
- リング、クランプ、ツールスライド、ドライブに十分なクリアランスが必要です
- 材料と壁の厚さによる工具の選択が必要です
- 荒い解体カットでトーチ作業よりも遅くなる可能性があります
- ガーディング、チップ制御、エネルギー隔離、サイト認可が依然として必要です
| 決定要因 | 機械式冷間切断 | プラズマ | 酸素燃料 |
|---|---|---|---|
| 端で加熱します | ロウ | 高い | 高い |
| 炎 | 機械切断に炎無し | アークプロセス | Open flame |
| エッジプレップ | ツールスライドでカットしてベベルすることができます | 多くの場合、重要な溶接の前にクリーンアップが必要です | 多くの場合、研削や機械加工が必要です |
| 設置パイプ | クリアランスがあるとき強い適合 | アクセスと電力で可能 | 荒仕事に多い |
| ステンレス鋼 | ツーリングと速度はグレードに一致する必要があります | 共通プロセス | 特別な方法のない通常の選択ではありません |
| 火災リスク計画 | 火花/炎の懸念は低いですが、それでもサイトを評価します | 通常、熱間加工制御が適用されます | 通常、熱間加工制御が適用されます |
| 電力ニーズ | 空気圧、油圧、電気、またはサーボ電気 | 電力とガス | 燃料ガスと酸素 |
| 代表的な仕上がり | 機械加工カットフェイス | サーマルカットエッジ | サーマルカットエッジ |
| 最高の購入に関する質問 | セットアップでカット、ベベル、カウンターボアができるでしょうか? | 溶接の前に必要なクリーンアップは何ですか? | この場所でトーチ作業は許可されていますか? |
オープンショップでの製造は依然として次のことを示している可能性があります プラズマ切断機 オプション. 。管理区域でのパイプの交換、溶接の固定、または修理は、通常、パイプの冷間切断および面取りワークフローの早期レビューに値します。.
冷間切断が溶接準備の品質を保護する理由
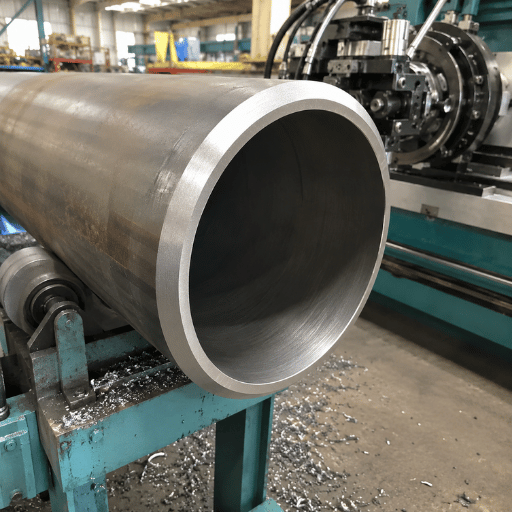
溶接品質はアーク開始前に開始します。 、土地の幅、斜角、カウンターボアの深さ、不一致、およびバリをすべてカット正方形、カットフィッティングに影響します。機械式冷間切断は、乗組員に下流処理のための機械加工された基準面を与える。多くの場合、同じリングに斜角工具またはカウンターボア工具を搭載できるため、切断と溶接準備の間のリセット誤差が軽減されます。.
エンジニアリングノート
熱は切断線に近い材料を変化させる可能性があるため、熱切断は HAZ の質問に関連付けられています。 A FHWA レポートは、熱切断された構造用鋼に関する TRID での記録です HAZ の延性と衝撃靱性を研究しました。これは、エッジが重要な溶接準備になる時期を判断し、より低熱の機械的プロセスによって後のクリーンアップを削減できるかどうかを尋ねるという実際的なルールを裏付けています。.
それはすべての溶接が冷たいカッターを要求することを意味しない。 wpsの斜角、根面、counterbore、管スケジュール、材料、および点検レベル溶接の背部から機械選択がなされるべきであることを意味する。.
溶接準備前に検証する仕様範囲
| スペック品 | 範囲の例 | 検証する理由 |
|---|---|---|
| パイプベベリングid | 0.5-24 インチid | パイプエンドがリストされたマシンファミリーによってマウントできるかどうかを確認します |
| パイプの面取り速度 | 5-120 のRPM | 材料、カッターフィード、および仕上げターゲットのマッチングに役立ちます |
| ポータブルベベル角度 | 0-60度 | 溶接手順の面取り角度に適合するチェック |
| ポータブルモーター 力 | 1.5馬力/1.1kW | ドライブが材料とエッジ幅に適合しているかどうかを示します |
| ポータブル重量 | 20-32 キログラム | 持ち上げ、セットアップ、オーバーヘッドアクセスの計画に影響します |
| 最大ベベル幅 | 21 ミリメートルまで | 1 つのパスがジョイント準備目標を達成できるかどうかを確認します |
| リストされた切断深さ | 0-25 ミリメートル | 面取り機に範囲を超えたカットを依頼するのを防ぎます |
| リストされたエッジの幅 | 最大35mm | パイプジョブの横のプレートまたはパネルのエッジ作業に役立ちます |
| リストされたモーター力 | 2.8 キロワット | ショップの電力と義務のニーズを比較するのに役立ちます |
| 上場スピードバンド | 2000-6000 RPM | カッターの選択と送り速度が材料と一致する必要がある理由を示します |
これらの数値は、RESIZE-visible製品データからのものであり、購入前に正確なモデル、ツーリングパッケージ、および材料に対して検証する必要があります。関連するリストされた例には、18-60 ポンドのパイプベベリング装置、2820 RPMのポータブルベベリング速度、約22 kgの機械重量、および15 度、30 度、45 度、60 度、および75 度の切断角度の例が含まれます。.
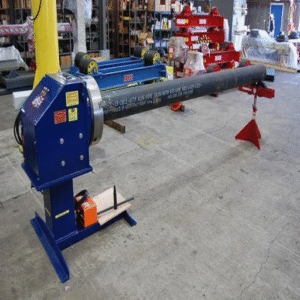
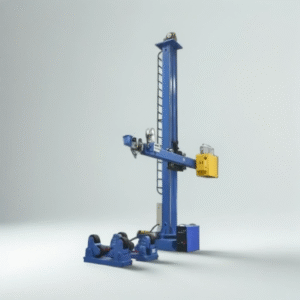
RESIZEは0.5-24 インチIDの作業範囲および5-120 RPMの速度範囲が付いている管斜角機械を、加えて0-60 度の斜角の範囲が付いている携帯用斜角機械挙げます。. 準備後に再現可能な溶接位置決めを扱うチームも、次のことを検討する場合があります パイプ溶接ポジショナー, 、 ア パイプハンドリング用溶接ローテーター, 、またはa パイプ保持用の溶接チャック.
購入者のロジックはチェーンに従う必要があります: カット面、ベベル、カウンターボア、タック、溶接、検査。コールドカッターの適切な決定により、パイプをクランプ、測定、修正する必要がある頻度が減ります。.
5 入力コールドカット仕様マトリックス
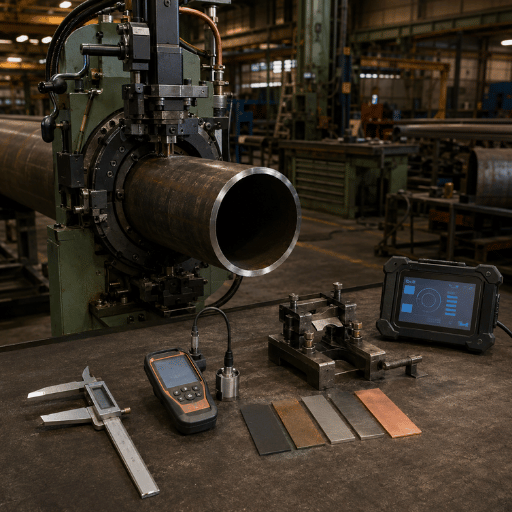
冷間切断機の価格を求める前に、このマトリックスを使用してください。サプライヤーが数回の説明なしで回答できる技術的な要求に対する緩やかな問い合わせが変わります。.
| 入力 | 送信するもの | なぜそれが重要なのか | マシン効果 |
|---|---|---|---|
| 1.パイプOD | 実際のOD (mmまたはインチ) | リングのサイズとクランプの範囲を設定します | IDマウントツールではなく、分割フレームが必要な場合があります |
| 2 壁の厚さ | スケジュールまたは測定された壁 (mm) | ツールのロードとフィードを設定します | 空気圧駆動と油圧駆動の選択に影響します |
| 3、素材 | 炭素鋼、ステンレス鋼、合金、アルミニウム、ポリ塩化ビニール、または合成物 | カッターの等級および速度を制御します | インサート、ブレード、または潤滑計画を変更する場合があります |
| 4.サイトハザード | タンク、製油所、オフショア、密閉空間、またはオープンショップ | セットでは、許可、防火監視、ガス検査、および運転の制限が行われます | 電気工具が制限されている場合には、空気圧冷間切断機が好ましい場合があります |
| 5.溶接準備 | 正方形カット、30 度ベベル、37.5 度ベベル、J-プレップ、ランド、カウンターボア | 完成したエッジを定義します | 正しいツールスライドとホルダーが必要です |
| アクセスエンベロープ | パイプ、近くのフランジ、エルボ、壁、またはサポートの周囲のクリアランス | リングは取り付けて回転するためのスペースが必要です | 選択を薄型マシンにプッシュする場合があります |
| ドライブサプライ | 空気圧/流れ、油圧力パック、電圧、場所の限界 | 電源はカットを通してトルクを保持する必要があります | ドライブモーターとギアボックスの選択 |
| 生産カウント | 非常カット1 回、タイイン12 回、ショップワークの繰り返し | レンタルロジックと購入ロジックを変更します | ツールキットとスペアインサートを正当化する可能性があります |
| 検査レベル | 視覚、フィットアップチェック、臨死体験、X線撮影、コード溶接 | 溶接前に必要なエッジ品質を制御します | 粗削り後に加工が必要になる場合があります |
| 取り扱いプラン | パイプは所定の位置に支持、回転、持ち上げ、または固定されます | カット時やベベル時の動きを防ぎます | ローテーター、チャック、ポジショナーとペアリングできます |
マシン型クラスタリングマトリックス
| タイプ | 最高の仕事 | 代表的な出力 |
|---|---|---|
| OD スプリットフレーム クラムシェル | 設置パイプ切断 | スクエアカット、ベベル、カウンターボア |
| 薄型クラムシェル | タイト パイプラック | 半径方向のクリアランスを低減してカットします |
| 重壁分割フレーム | 大型 スケジュール パイプ | 高トルクカットとベベル |
| ID搭載ベベラー | オープンパイプエンドの準備 | ベベル、フェーシング、ランドコントロール |
| ポータブルプレートベベラー | プレートとパネルのエッジの準備 | まっすぐな斜角 |
| ショップ コールドソー | チューブまたはプロファイルストック | カット長を繰り返します |
| バンドソー | 一般的 な 株式 切り | 分離されたストック、通常は最終溶接準備ではありません |
| ウォータージェット | 感熱板のプロファイル | 低熱プロファイルカット |
| サーマルカッタープラスベベラー | 粗切り 加工 続い | 高速分離、その後エッジを修正 |
1 つのセットアップで切断と面取りを行います
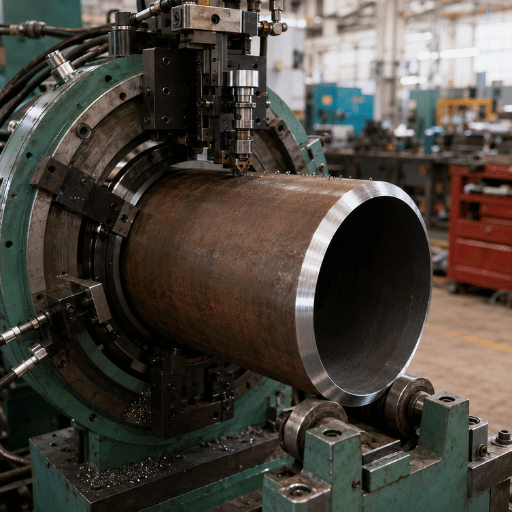
コールドカッターは、パイプを分離する以上のことを行うと、より価値が高まります。シャットダウン作業中、余分なクランプとリセットのステップごとに、時間とエラーが追加される可能性があります。パイプを分割し、OD を面取りし、ランドを切断し、ID をカウンターボアする 1 つのリング セットアップにより、溶接前の乗組員の位置合わせの決定が少なくなります。.
そのため、見積依頼では、機械本体と同時に工具加工について尋ねる必要があります。正しい工具スライド、ホルダー、インサート、および送り範囲のないカッター本体は、パイプにフィットする可能性がありますが、溶接準備の要件を満たしていない可能性があります。サプライヤーが、正方形の切断、複合ベベル、J-prep、カウンターボーリング、フランジフェーシング、および問題の材料の反復可能な送り制御をサポートしているかどうかを尋ねます。.
RESIZE 機器について説明するには、から始めます 冷間 切断 ベベル 盤 ページを送信し、パイプ OD、壁の厚さ、材質、接合部の設計、およびサイトの制約を送信します。自動化された下流溶接により、同じ計画が接続される場合があります 自動溶接マニピュレーター またはその他のパイプハンドリング装置。.
安全性とホットワーク計画: 「寒い」ものが取り除かれないもの
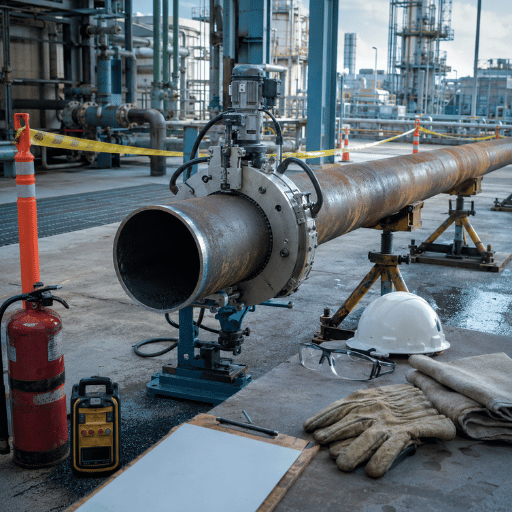
冷間切断の危険性とは何ですか?
冷間切断は炎と熱エッジの懸念を軽減できますが、作業現場のリスクを取り除くことはできません 機械の危険には、回転部品、鋭利なチップ、ピンチポイント、蓄えられたエネルギー、圧縮空気または油圧、騒音、負荷のクランプ、可燃性蒸気、コーティングされたパイプ、タンク、または密閉空間の近くの作業には、依然として現場の認可と危険性のレビューが必要です。.
OSHA 1910.252 可燃物の移動や保護、危険物を移動できないガードの使用、可燃物に結び付けられた火災監視トリガー、切断や溶接が許可される前の書面による許可など、溶接や切断作業に防火義務を課します。 OSHA はまた、火災監視が必要な場合、作業後少なくとも 30 分間火災監視を継続することも義務付けています。. OSHAの火災監視ファクトシートには、火災監視は別個の監視義務であるため、熱い作業を行う人は火災監視員であるべきではないとも記載されている。.
CSBホットワークガイダンス 業界に対し、可能な限り熱間作業の代替案を検討し、危険を分析し、雰囲気を監視し、書面による許可を使用し、労働者を訓練し、可燃性物質が存在する可能性がある場合には請負業者を監督するよう要請する。. パイプ冷間切断機はそれらの代替手段の 1 つですが、それでも現場の安全計画に基づいて選択して使用する必要があります。.
| 危険 | 計画 質問 | 制御例 |
|---|---|---|
| 回転リング | 職員はフルローテーションで無事を保つことができるでしょうか? | ガーディング、立ち入り禁止区域、管理された飼料 |
| チップ排出 | チップとクーラントはどこへ行くのか? | 目/顔の保護、チップシールド、クリーンアップ計画 |
| クランプの負荷 | パイプは動きに対してサポートされていますか? | パイプスタンド、ローテーター、ロック、リフティングプラン |
| ドライブエネルギー | 空気、油圧、または電気の電源が分離されていますか? | ロックアウト、圧力ブリードダウン、ホース検査 |
| 限られたエリア | 大気の質、救助、アクセスは制御できますか? | 許可、換気、係員、救助計画 |
| 可燃性雰囲気 | ガス検査は作業前および作業中に行われましたか? | 大気モニタリング、書面による許可、代替方法のレビュー |
NIOSH はまた、溶接、ろう付け、熱切断を、管理によるリスクの排除または軽減が必要な職業上のリスク領域として扱います。. API 1104 コンテキストは、パイプライン作業の溶接手順と検査の会話にも入力できます。.
価格、サプライヤー、見積もりのチェックリスト
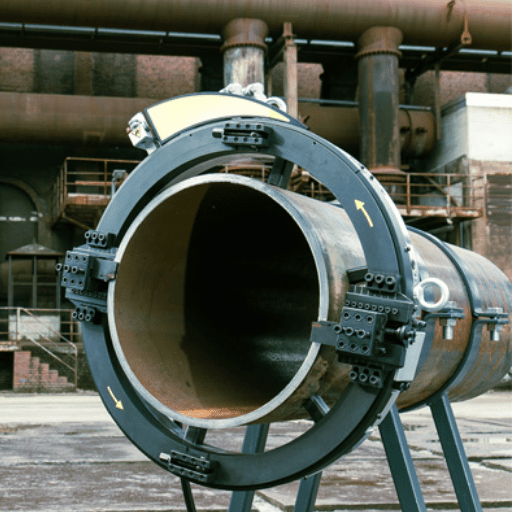
冷間切断機の価格は、機械本体よりも左右されます。 リングサイズ、ドライブタイプ、ツールスライド、スペアインサート、ベベル機能、カウンターボア範囲、パワーパック、配送、トレーニング、ユニットを購入またはレンタルするかどうかはすべて、見積もりに影響します。 「冷間切断機の価格」だけでは、サプライヤーは有益な推奨を行うことができません。.
お問い合わせと一緒にこれを送信してください
- パイプ OD、ID (既知の場合)、壁の厚さ、およびスケジュール
- 材料の等級およびコーティングの状態
- カットタイプ: 正方形、ベベル、J-プレップ、カウンターボア、またはフランジフェーシング
- 必要なベベル角度、ランド幅、公差
- サイトのタイプ: オープン ショップ、製油所、タンク ファーム、オフショア、パイプライン、密閉空間
- 利用可能な駆動源: 空気圧、油圧、電気、電圧、空気流、または圧力
- パイプ周囲のクリアランスを mm またはインチ単位で示します
- カットの量と、1 回の停止または繰り返しのメンテナンスに機械が必要かどうか
- スタンド、ローテーター、チャック、リフティングポイント、ポジショナーなどの取り扱い機器が利用可能です
企画のためのRFQシナリオ例
以下の例は、RESIZEのケーススタディではありません。サプライヤーへのコールドカットアプリケーションを説明する際に、プロジェクト計画のベースラインとして使用します。.
| シナリオ | 送信する番号 | サプライヤーが判断できること |
|---|---|---|
| 製油所タイインプロジェクト | 12 ジョイント、6 mm 壁、8 h 停止、35 フィート / 10.7 m 火災監視レビュー | 空気圧セットアップ、スペアカッターキット、書面による許可計画が必要かどうか |
| メンテナンスプール交換 | スプール 4 個、ランド 3 mm、ベベル幅 21 mm、取り扱い制限 22 kg | ツールがベベルを保持し、作業面で安全に持ち上げることができるかどうか |
| 重壁 パイプライン 修理 | 壁 12 mm、切り込み深さ 25 mm、エッジ幅 35 mm、ショップ出力 2.8 kW | ドライブ、カッターインサート、送り速度が壁と材料に一致するかどうか |
| ショップ準備バッチ | 24 ジョイント、1.1 kW ポータブル ベベラー、工具重量 20-32 kg、根面 5 mm | 独立したベベリング ステーションが 1 つのカッター本体よりも優れたスループットを提供するかどうか |
| 制限された修復タイムライン | 2 h アクセス窓、屋外作業員 2 名、壁 10 mm、陸上目標 4 mm | クリアランス、救助計画、ドライブの隔離がメソッドを実用化するかどうか |
最適なサプライヤーの対応は、機械の範囲、駆動タイプ、工具パッケージ、予想されるセットアップのメモ、消耗品、および制限を特定する必要があります。また、個別のパイプベベリングマシンが、すべての操作を 1 台のカッターに強制するよりも賢い場合についても述べておく必要があります。.
RESIZEは、パイプのデータ、溶接-プレップの形状、および現場の制限を確認して、フライス加工およびベベル加工装置を作業に適合させることができます。低摩擦リクエストを使用します。OD、壁厚、材質、ベベル要件、およびアクセスエリアの写真を送信します。.
パイプ冷間切断機の 2026 年の変化は何ですか?
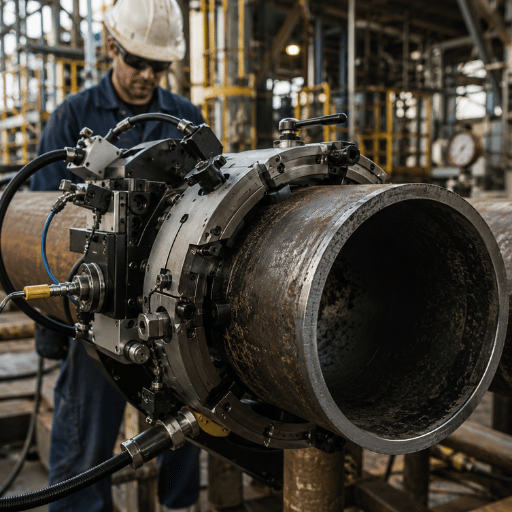
購入者の質問はより具体的になっています。メンテナンス チームは、カッターだけを求めるのではなく、同じセットアップで切断、面取り、カウンターボア、より安全な作業計画のサポートができるかどうかを尋ねるようになりました。これは実際的な変更です。プロジェクト チームは、シャットダウン ウィンドウが開く前に、現場での作業の削減、エッジの準備の改善、ドキュメントのクリーン化を求めています。.
2026 年は3 つのパターンが重要 まず、購入者はエッジ品質とサイト認可のレンズを通してプラズマと酸素燃料によるコールドカッティングを比較しています 第二に、ポータブルベベリングは溶接準備が最終目標であるため、切断会話に近づいています 第三に、リモートクォートサポートは、購入者がパイプOD、壁厚、材料、サイトハザード、および溶接準備ジオメトリの5 つの入力を送信するときにより便利です。.
NFPA 51B の 2024 年版と AWS Z49.1:2021 は、熱間作業、換気、密閉空間、防火に関する議論を行うチームにとって依然として有用な参照点です。. 選択したプロセスが機械的な冷間切断であっても、機械的な会話はその広範な計画の中に位置する必要があります。.
よくある質問
冷間切断に使用される機械の名前は?
設置されたパイプ作業では、スプリットフレーム クラムシェル、クラムシェル旋盤、コールド カッター、またはパイプ コールド カッティング マシンの名前がよく使用されます。ショップ チームは、代わりにコールド ソーを意味する場合があります。.
冷間切断は冷間鋸引きと同じですか?
いいえ コールドソーイングは、通常、ショップの在庫用のコールドカット方法の 1 つです。パイプコールドカットとは、多くの場合、回転ツールリングを使用して設置されたパイプの周囲を切断する、OD に取り付けられたスプリットフレーム機械を意味します。.
冷間切断機は同時にパイプを面取りできますか?
多くの分割フレーム機械は、適切なツールスライドとホルダーが取り付けられている場合、1 つのセットアップで切断して面取りすることができます。注文する前に、面取り角度、ランド、壁の厚さ、およびカウンターボアのニーズを確認してください。.
冷間切断はプラズマ切断よりも安全ですか?
適切な作業のために炎、火花、熱エッジの問題を軽減できますが、自動的に安全というわけではありません。ガード、クランプ、チップ制御、ドライブ絶縁、ガス試験、許可、火災リスクのレビューが依然として必要な場合があります。サイトルールが最終的な制御を決定します。.
機械の見積もりを依頼する前に必要なパイプデータは何ですか?
送る管OD、壁の厚さ、材料、場所のタイプ、アクセスの整理、ドライブ源、切口のタイプ、斜角、土地、counterboreの必要性、および切口の量。 work区域の写真は製造者が整理および締め金で止めるスペースを判断するのを助けます。.
パイプ冷間切断機はどのような壁厚を処理できますか?
リングのサイズ、機械の剛性、駆動トルク、カッター工具、送りによって異なります。OD だけで選択しないでください。肉厚を mm で送信するか、材料グレードのパイプ スケジュールを送信してから、サプライヤーがドライブとツールのパッケージをどのようにサイズ設定するかを尋ねます。.
独立したパイプベベリングマシンはいつ使用すればよいですか?
パイプがすでに切断されている場合、アクセスでカッターリングが許可されていない場合、ベベルの形状が主な操作である場合、またはプレートとパネルの端が同じプロジェクトの一部である場合は、別のベベル加工機を使用する必要があります。複数のパイプ サイズが 1 つの準備ステーションを共有している場合にも、別のベベル加工は意味を持ちます。.
RESIZEにマシンマッチを尋ねる
パイプOD、壁厚、材質、アクセス写真、およびベベル要件を送信します。 RESIZEは、コールドカッティングベベル盤、パイプベベル盤、および関連する溶接プレップハンドリング装置をあなたの仕事に比較するのに役立ちます。.
関連するRESIZEガイド
References and Sources
- OSHA 1910.252, General Requirements for Welding, Cutting, and Brazing
- OSHA, Fire Watch Duties during Hot Work
- NIOSH/CDC, Welding, Brazing, and Thermal Cutting
- U.S. Chemical Safety Board, Hot Work Safety Resources
- NFPA 51B, Standard for Fire Prevention During Welding, Cutting, and Other Hot Work
- AWS Z49.1:2021, Safety in Welding, Cutting, and Allied Processes
- API Standard 1104, Welding Pipelines and Related Facilities
- TRID/FHWA, Heat-Affected Zone Studies of Thermally Cut Structural Steels
- RESIZE Milling and Beveling Machine Product Page