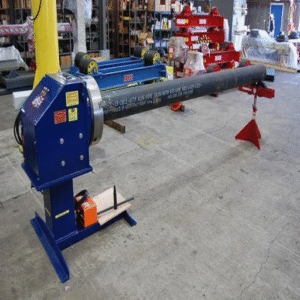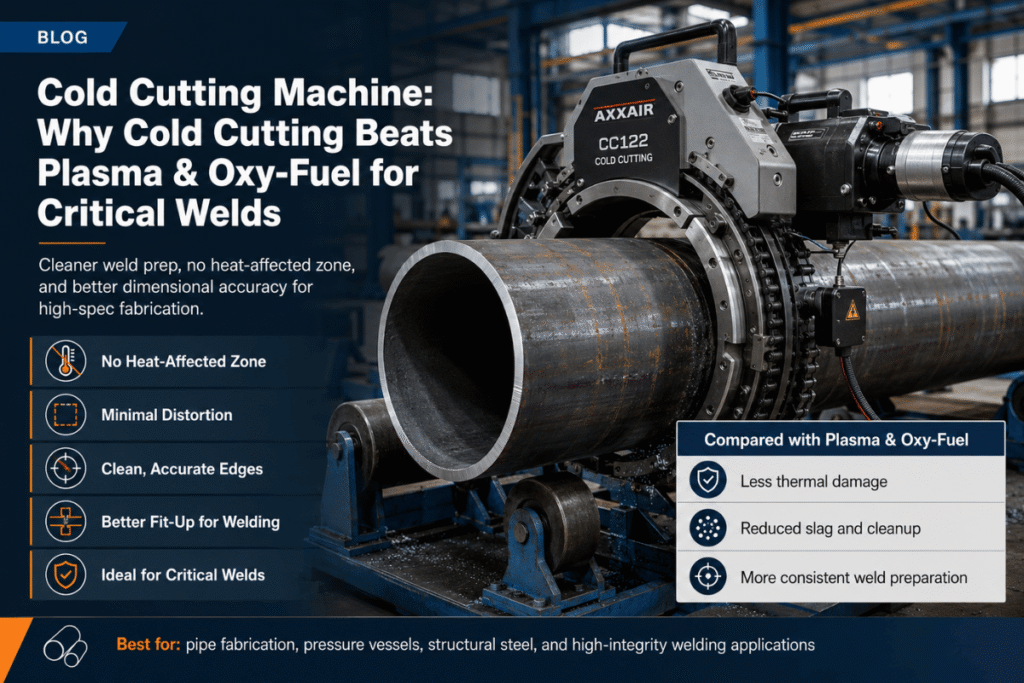
냉간 절단기는 파이프, 용기 또는 파이프라인 작업에 용접 준비 가장자리에서 화염, 심한 스파크 또는 열 손상 없이 제어된 절단이 필요할 때 선택됩니다. 구매자는 일반적으로 파이프 OD, 벽 두께, 구동력, 현장 제어 및 다음에 나오는 베벨 또는 카운터보어에 기계 스타일을 맞추는 것보다 정의에 덜 어려움을 겪습니다.
RESIZE 엔지니어링 팀이 기술적 적합성을 검토했습니다. 상업용 경쟁사 페이지는 SERP 구조에만 사용되었으며 최종 참고 자료로 인용되지 않았습니다.
빠른 사양
| 최고의 핏 | 파이프, 선박, 파이프라인 수리, 정지 유지보수 및 용접 준비 |
|---|---|
| 일반적인 이름 | 분할 프레임 클램쉘, 클램쉘 선반, 냉간 커터, 파이프 냉간 절단기 |
| 드라이브 선택 | 공압, 유압, 전기 또는 서보 전기, 현장 전력 및 토크 수요에 따라 |
| 핵심 운영 | 직선 절단, 베벨, J-prep, 카운터보어, 카운터보링, 플랜지 페이싱 및 용접 가장자리 수리 |
| RESIZE 핸드오프 | 찬 절단 경사지는 기계 금속판, 파이프, 패널에 대한 절단 및 경사 작업 선택 |
냉간 절단기란 무엇입니까?
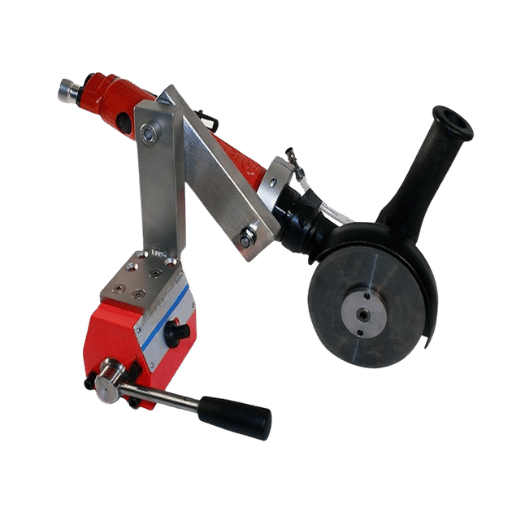
산업 관 일에서,찬 절단기는 화염 또는 아크 보다는 오히려 기계적인 절단,연마제 물 분출,또는 다른 저열 과정에 의해 금속을 제거하는 장비입니다. 기간이 넓기 때문에,첫번째 사는 질문은: 당신은 분야에 있는 관을 자르고 있습니까,가게에 있는 주식을 자르고 있습니까,또는 설치된 선에 용접 가장자리를 준비하고 있습니까?
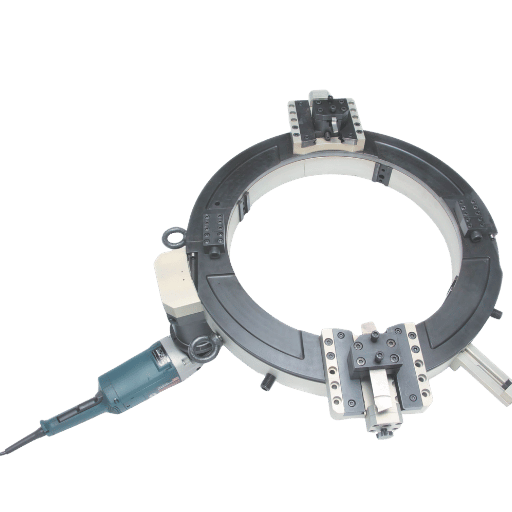
현장 파이프 수리는 일반적으로 분할 프레임 또는 클램쉘 기계를 가리 킵니다. 그 링은 파이프 주위로 열리고 외부 직경에 고정되며 원주 주위에 도구를 구동합니다. 도구 슬라이드는 분리 도구,베벨 도구,카운터 보어 도구 또는 플랜지 향 헤드 쇼핑 콜드 톱은 다르게 작동합니다: 원형 블레이드 및 냉각수 절단 바,튜브, 또는 고정 기계 베드의 프로파일 스톡.
제작 공장의 냉간 절단 톱과 플레이트 작업의 워터 제트 시스템도 동일한 언어를 공유합니다. 그 중복은 많은 구매자가 먼저 잘못된 페이지에 착륙하는 이유입니다. 설치된 파이프,제한된 액세스,위험 지역 계획 또는 절차에 묶인 용접 준비와 관련된 작업은 기계 이름이 아닌 파이프 OD 및 벽 두께로 시작해야합니다.
작업 정의: 파이프 냉간 절단기는 파이프에 고정하고 낮은 열 입력으로 제어된 절단을 생성하는 휴대용 또는 반휴대용 절단기이며, 종종 동일한 설정에서 베벨링 또는 카운터보링을 사용합니다.
파이프에서 냉간 절단이 작동하는 방식: 분할 프레임, 조개 껍질 및 냉간 톱 방식
냉간 절단 방법은 무엇입니까?
방법 선택은 기계 제품군에 따라 다릅니다. 분할 프레임 클램쉘 기계는 두 부분으로 분리되고 파이프 주위에 장착되며 OD 주위에 커터를 회전시키는 원형 링을 사용합니다. 차가운 톱은 한쪽에서 스톡을 통해 톱니 모양의 블레이드를 공급합니다. 연마 워터 제트는 고압의 물과 연마재를 사용하여 재료를 침식합니다. 각 방법은 냉간 절단이라고 할 수 있지만 설정,공차, 칩 제어 및 사이트 제어가 다릅니다.
| 방법 | 맞는 곳 | 구매자 감시점 |
|---|---|---|
| 분할 프레임 클램셸 | 설치된 관, 파이프라인 수선, 종료 일, 무거운 벽 관, 제한된 접근 | OD 범위, 벽 두께, 공구 슬라이드 이동, 클램프 클리어런스 및 구동 토크를 일치시킵니다 |
| 상점 찬 톱 | 튜브, 바, 프로파일 스톡, 제작 영역에서 반복 절단 | 블레이드, 냉각수, 재료 전환, 버 레벨 및 절단 직각을 확인하십시오 |
| 연마 워터 제트 | 판, 장, 틈막이 단면도, 열 과민한 물자 | 테이퍼, 피어싱 마크, 연마재 폐기 및 파이프 회전이 필요한지 확인합니다 |
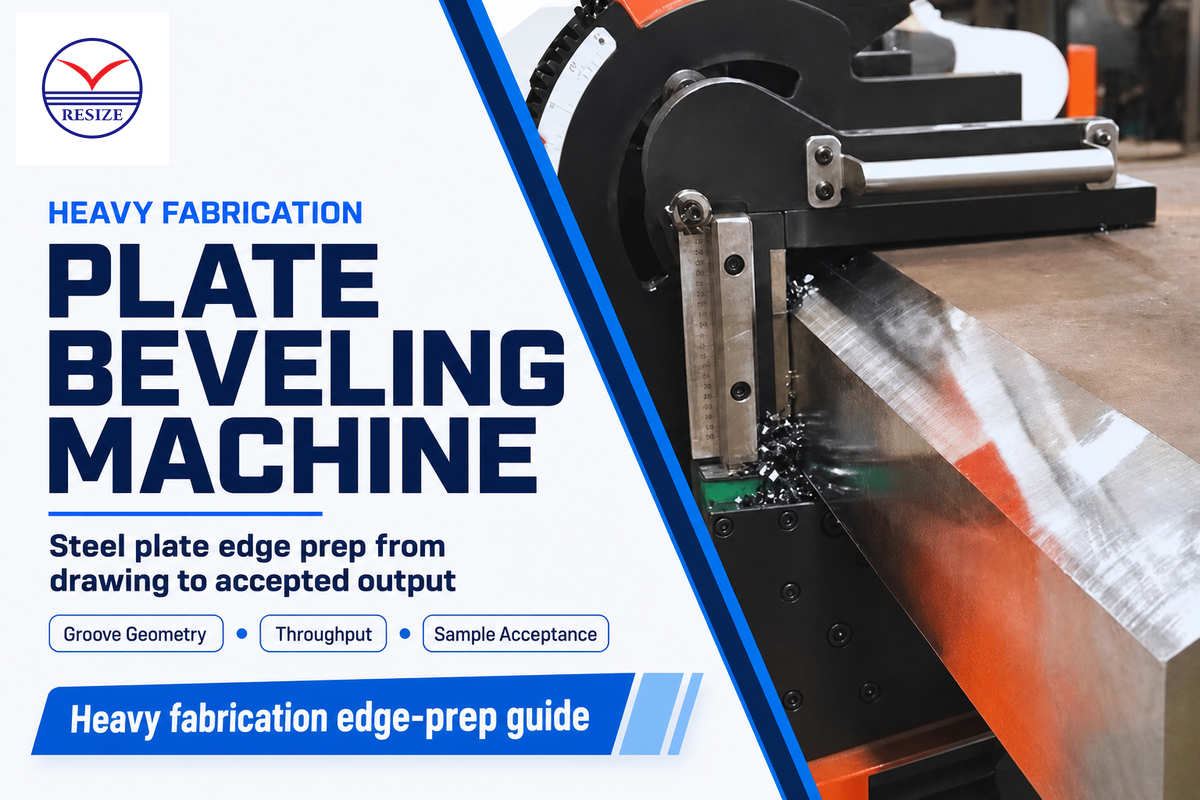
| 휴대용 베벨 기계 | 절단 후 가장자리 준비, 플레이트 베벨, 파이프 끝 베벨, 수리 베벨 | 베벨 각도, 랜드, 피드 제어 및 절단면이 충분히 정사각형인지 확인합니다 |
RESIZE는 그것의 맷돌로 갈고 비스듬히 하는 페이지에 관, 판, 및 위원회 일을 위한 관 경사지고는 그리고 휴대용 비스듬한 각 범위를 포함하여 내부 직경 관 경사지는 자료 목록으로 만듭니다. 절단과 베벨링이 모두 필요한 응용 분야에서는 절단을 분리된 톱 결정이 아닌 용접 준비 체인의 첫 번째 작업으로 처리해야 합니다.
물어볼 로우 프로파일 분할 프레임 세부 정보입니다
공급자가 현장 작업을 위해 분할 프레임 클램쉘 파이프 절단기를 권장하는 경우 외부 베어링, 공구 캐리지, 스핀들, 조정 가능한 클램핑 피트에 대해 문의하고 프레임이 근처 파이프 지지대 주위로 반으로 분할될 수 있는지 여부를 문의하십시오. 고강도 수리의 경우 이러한 세부 사항은 설정 간격, 공급 안정성 및 베벨링 전 정확한 절단 가능성에 영향을 미칩니다.
냉간 절단 대 플라즈마 대 산소 연료: 각 방법이 승리하는 곳
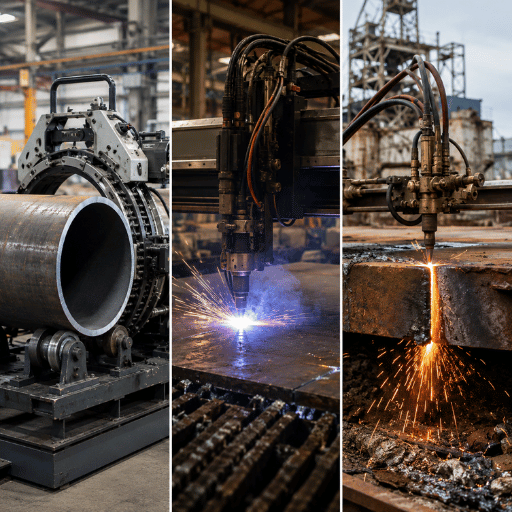
냉간 절단,플라즈마 절단,산소 연료 절단 모두 장소가 있습니다. 공정 선택은 다음 단계에서 이루어져야 합니다: 어떤 절단이 최소한의 재작업과 올바른 안전 제어로 파이프를 준비하게 합니까? 열 절단은 빠를 수 있지만 용접 전에 연삭 또는 가공이 필요한 열 영향 영역 및 가장자리 조건을 만들 수도 있습니다.
찬 절단 이점
- 절단 가장자리의 낮은 열 입력
- 불꽃과 화염을 줄여야 하는 위험 지역 계획에 적합합니다
- 절단, 베벨 및 카운터보어를 한 가지 설정으로 페어링할 수 있습니다
- 고정 톱이 닿을 수 없는 설치된 파이프에 유용합니다
냉간 절단 한계
- 링, 클램프, 공구 슬라이드 및 드라이브에 충분한 여유 공간이 필요합니다
- 재료 및 벽 두께에 따른 공구 선택이 필요합니다
- 거친 철거 절단 시 토치 작업보다 느릴 수 있습니다
- 여전히 보호, 칩 제어, 에너지 격리 및 현장 승인이 필요합니다
| 결정 요인 | 기계식 냉간 절단 | 플라즈마 | 산소 연료 |
|---|---|---|---|
| 가장자리에서 가열하십시오 | 낮은 | 높은 | 높은 |
| 불꽃 | 기계적인 절단에는 화염 없음 | 아크 프로세스 | 불꽃을 피우다 |
| 가장자리 준비 | 공구 슬라이드로 절단 및 베벨 가능 | 중요한 용접 전에 청소가 필요한 경우가 많습니다 | 종종 연삭 또는 가공이 필요합니다 |
| 설치된 관 | 여유 공간이 있을 때 꼭 맞습니다 | 접근 및 전력으로 가능합니다 | 거친 일을 위해 일반적인 |
| 스테인레스 스틸 | 툴링과 속도는 등급과 일치해야 합니다 | 공통 프로세스 | 특별한 방법 없이는 일반적인 선택이 아닙니다 |
| 화재 위험 계획 | 스파크/화염 우려가 낮지만 여전히 현장을 평가합니다 | 일반적으로 열간 작업 제어가 적용됩니다 | 일반적으로 열간 작업 제어가 적용됩니다 |
| 전력이 필요합니다 | 공압식, 유압식, 전기식 또는 서보 전기식 | 전력 및 가스 | 연료 가스와 산소 |
| 전형적인 끝 | 가공 절단면 | 열 절단 가장자리 | 열 절단 가장자리 |
| 베스트 구매 질문 | 하나의 설정이 절단, 베벨 및 카운터 보어를 할 수 있습니까? | 용접하기 전에 어떤 청소가 필요합니까? | 이 장소에서 토치 작업이 허용됩니까? |
오픈샵 제작은 여전히 다음을 가리킬 수 있습니다 플라즈마 절단기 옵션. 관 보충, 용접 끼워넣기, 또는 통제되는 지역에 있는 수선은 관 찬 절단 및 경사지는 작업 흐름의 보통 이른 검토가 가치가 있습니다.
왜 찬 절단은 용접 Prep 질을 보호합니다
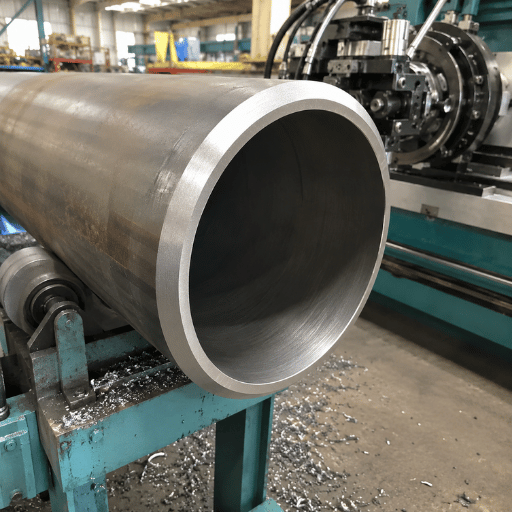
호가 시작되기 전에 용접 품질이 시작됩니다. 절단 직각도,육지 폭,베벨 각도,카운터 보어 깊이,불일치 및 버는 모두 장착에 영향을 미칩니다. 기계식 냉간 절단은 승무원에게 하류 가공을위한 가공 된 기준면을 제공합니다. 종종 동일한 링은 베벨 공구 또는 카운터 보어 공구를 운반 할 수있어 절단과 용접 준비 사이의 재설정 오류를 줄일 수 있습니다.
엔지니어링 노트
열 절단은 HAZ 질문과 관련이 있는데,열은 절단선에 가까운 재료를 변경할 수 있기 때문입니다. A 열 절단 구조용 강철에 대한 TRID의 FHWA 보고서 기록입니다 실용적인 규칙을 지원하는 연구된 HAZ 연성과 충격 인성: 가장자리가 중요한 용접 준비가 될 때 열이 낮은 기계적 공정으로 인해 나중에 청소가 줄어들 수 있는지 물어보십시오.
그렇다고 모든 용접에 냉간 커터가 필요한 것은 아닙니다. 이는 용접 후면에서 기계 선택이 이루어져야 함을 의미합니다: WPS 베벨 각도,루트면, 카운터 보어,파이프 일정,재료 및 검사 수준.
용접 준비 전에 검증할 사양 범위입니다
| Spec 아이템 | 예제 범위 | 왜 검증해야 하는가 |
|---|---|---|
| 관 경사지는 ID | 0.5-24 인치 ID | 파이프 끝이 나열된 기계 제품군에 의해 장착될 수 있는지 확인합니다 |
| 파이프 베벨 속도 | 5-120RPM | 재료, 커터 공급 및 마무리 대상과 일치하도록 도와줍니다 |
| 휴대용 베벨 각도 | 0-60도 | 용접 절차 베벨 각도에 맞는 점검 |
| 휴대용 모터 힘 | 1.5HP/1.1kW | 드라이브가 재질과 가장자리 너비에 적합한지 여부를 표시합니다 |
| 휴대용 무게 | 20-32kg | 리프팅, 설정 및 오버헤드 액세스 계획에 영향을 줍니다 |
| 최대 베벨 폭 | 최대 21mm | 하나의 패스가 공동 준비 목표를 충족할 수 있는지 확인합니다 |
| 목록으로 만들어진 절단 깊이 | 0-25mm | 베벨링 기계에 범위 이상으로 절단을 요청하는 것을 방지합니다 |
| 나열된 가장자리 너비 | 최대 35mm | 파이프 작업 옆의 플레이트 또는 패널 가장자리 작업에 유용합니다 |
| 목록 모터 힘 | 2.8kw | 상점의 전력 및 의무 요구 사항을 비교하는 데 도움이 됩니다 |
| 상장 속도 대역 | 2000-6000RPM | 커터 선택과 이송 속도가 재료와 일치해야 하는 이유를 보여줍니다 |
이 수치는 RESIZE-visible 제품 데이터에서 나온 것이며 구매 전 정확한 모델,툴링 패키지 및 재료와 비교하여 검증되어야 합니다. 관련 나열된 예로는 18-60 lbs 파이프 베벨링 장비,2820 RPM 휴대용 베벨링 속도,약 22 kg 기계 중량 및 15 도,30 도,45 도,60 도 및 75 도의 절단 각도 예가 있습니다.
RESIZE는 0.5-24 인치 ID 작동 범위 및 5-120 RPM 속도 범위를 가진 관 경사지는 기계, 플러스 0-60 도 비스듬한 각 범위를 가진 휴대용 경사지는 기계를 목록으로 만듭니다. 준비 후 반복 가능한 용접 위치 지정을 처리하는 팀도 다음을 검토할 수 있습니다 파이프 용접 포지셔너, ᅡ 파이프 핸들링용 용접 회전기, 또는 a 파이프 홀딩용 용접 척.
구매자 논리는 사슬을 따라야 합니다: 커트 얼굴, 비스듬한, 카운터보어, 압정, 용접, 검열하십시오. 좋은 찬 절단기 결정은 관이 얼마나 자주 죄지고, 측정되고, 고쳐져야 하는지 감소시킵니다.
5입력 콜드컷 사양 매트릭스
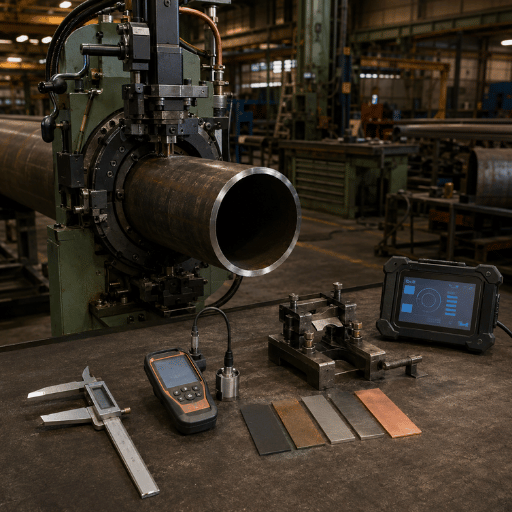
찬 절단기 가격을 요구하기 전에 이 모체를 사용하십시오. 그것은 공급자가 몇몇 라운드의 설명 없이 응답할 수 있는 기술적인 요구로 느슨한 조회를 돌습니다.
| 입력 | 무엇을 보낼 | 왜 중요한가 | 기계 효력 |
|---|---|---|---|
| 1. 관 OD | mm 또는 인치 단위의 실제 OD | 링 크기와 클램프 범위를 설정합니다 | ID 장착 도구 대신 분할 프레임이 필요할 수 있습니다 |
| 2. 벽 간격 | mm 단위의 일정 또는 측정된 벽 | 공구 부하 및 피드를 설정합니다 | 공압식 대 유압식 드라이브 선택에 영향을 미칩니다 |
| 3. 물자 | 탄소 강철, 스테인리스, 합금, 알루미늄, PVC, 또는 합성물 | 커터 등급 및 속도 제어 | 인서트, 블레이드 또는 윤활 계획을 변경할 수 있습니다 |
| 4. 사이트 위험 | 탱크, 정유소, 근해, 제한된 공간 또는 열려있는 상점 | 허가, 화재 감시, 가스 테스트 및 운전 제한을 설정합니다 | 전기 공구가 제한된 곳에서는 공압식 냉간 절단기가 선호될 수 있습니다 |
| 5. 용접 준비 | 사각 커트, 30 도 베벨, 37.5 도 베벨, J-prep, 땅, 카운터 보어 | 완성된 가장자리를 정의합니다 | 올바른 공구 슬라이드와 홀더가 필요합니다 |
| 액세스 봉투 | 파이프, 인근 플랜지, 팔꿈치, 벽 또는 지지대 주변의 정리 | 링은 장착하고 회전할 공간이 필요합니다 | 로우 프로파일 기계에 선택을 밀어 넣을 수 있습니다 |
| 드라이브 공급 | 공기 압력/흐름, 유압 파워 팩, 전압, 사이트 제한 | 전원은 컷을 통해 토크를 유지해야 합니다 | 드라이브 모터 및 기어 박스 선택 |
| 생산 수 | 비상 컷 1회, 연계 12회 또는 반복적인 상점 작업 | 임대 대 구매 논리를 변경합니다 | 툴링 키트와 예비 인서트를 정당화할 수 있습니다 |
| 검사 수준 | 시각, 맞춤 검사, 임사체험, 방사선 촬영, 코드 용접 | 용접 전에 필요한 가장자리 품질을 제어합니다 | 거친 절단 후에 기계로 가공을 요구할지도 모릅니다 |
| 취급 계획 | 파이프를 지지하거나 회전하거나 들어 올리거나 제자리에 고정합니다 | 절단 및 베벨 중 움직임을 방지합니다 | 회전 장치, 척 또는 포지셔너와 쌍을 이룰 수 있습니다 |
기계 유형 클러스터링 매트릭스
| 유형 | 최고의 직업 | 일반적인 출력 |
|---|---|---|
| OD 분할 프레임 클램셸 | 설치된 관 절단 | 스퀘어 컷, 베벨, 카운터 보어 |
| 로우 프로파일 클램셸 | 단단한 파이프 랙 | 감소된 방사형 간격으로 절단합니다 |
| 중벽 분할 프레임 | 대형 스케쥴 파이프 | 높은 토크 커트 및 베벨 |
| ID 장착 베벨러 | 오픈 파이프 엔드 준비 | 베벨, 마주보기, 토지 통제 |
| 휴대용 플레이트 베벨러 | 판재 및 패널 가장자리 준비 | 직선 베벨 각도 |
| 상점 찬 톱 | 튜브 또는 프로필 재고 | 반복 절단 길이 |
| 밴드 톱 | 일반 재고 절단 | 분리된 재고, 일반적으로 최종 용접 준비는 아닙니다 |
| 워터 제트 | 열에 민감한 플레이트 프로파일 | 저열 프로파일 컷 |
| 열 절단기 플러스 베벨러 | 거친 절단 후 가공 | 빠른 분리, 그 후에 정정된 가장자리 |
하나의 설정으로 절단 및 경사
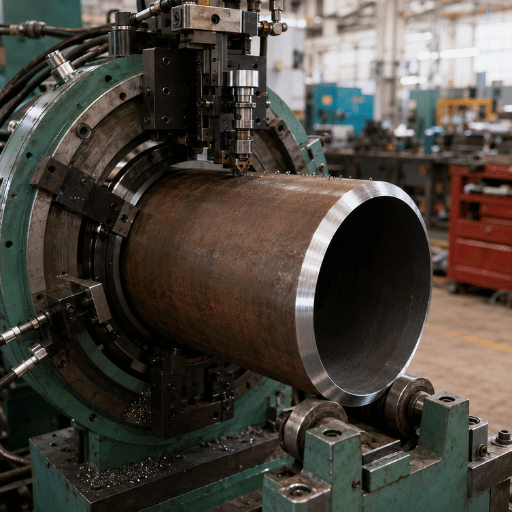
콜드 커터는 파이프를 분리하는 것 이상의 역할을 할 때 더욱 가치가 높아집니다. 셧다운 작업 중에 모든 여분의 클램프 및 재설정 단계는 시간과 오류를 추가 할 수 있습니다. 파이프를 부품으로 만들고,OD 를 베벨하고,랜드를 절단하고,ID 를 카운터 보어하는 하나의 링 설정은 용접하기 전에 승무원에게 더 적은 정렬 결정을 제공합니다.
그렇기 때문에 견적 요청은 기계 본체와 동시에 툴링에 대해 질문해야 합니다. 올바른 공구 슬라이드,홀더, 인서트 및 공급 범위가 없는 커터 본체는 파이프에 맞을 수 있지만 용접 준비 요건에 실패할 수 있습니다. 공급업체가 문제의 재료에 대해 사각형 절단,복합 베벨,J 준비,카운터 보링,플랜지 페이싱 및 반복 가능한 공급 제어를 지원하는지 물어보십시오.
RESIZE 장비에 대해 논의하려면 다음으로 시작하세요 찬 절단 경사지는 기계 그런 다음 파이프 OD, 벽 두께, 재료, 조인트 설계 및 현장 제약 조건을 보냅니다. 자동화된 다운스트림 용접은 동일한 계획을 연결하여 다음을 수행할 수 있습니다 자동 용접 조작기 또는 다른 관 취급 장비.
안전 및 핫 작업 계획: “추위”가 제거하지 않는 것
냉간 절단의 위험성은 무엇입니까?
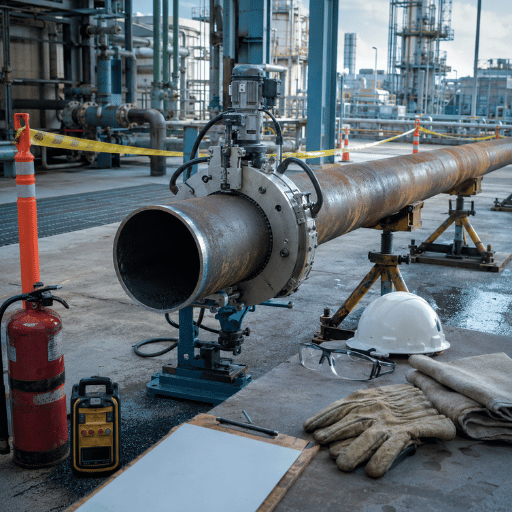
냉간 절단은 화염 및 열에지 문제를 줄일 수 있지만 작업 현장 위험을 제거하지는 않습니다. 기계 위험에는 여전히 회전 부품,날카로운 칩,핀치 포인트,저장된 에너지,압축 공기 또는 유압,소음, 클램핑 하중 등이 포함됩니다. 가연성 증기,코팅된 파이프,탱크 또는 밀폐된 공간 근처의 작업은 여전히 현장 승인 및 위험 검토가 필요합니다.
오샤 1910.252 가연성 물질의 이동 또는 보호, 위험 요소를 이동할 수 없는 곳에 가드 사용, 10.7m(35피트) 이내의 가연성 물질에 묶인 화재 감시 트리거, 절단 또는 용접 전 서면 승인 등 용접 및 절단 작업에 대한 화재 예방 의무를 설정합니다. OSHA는 또한 화재 감시가 필요한 경우 작업 후 최소 30분 동안 화재 감시를 계속하도록 요구합니다. OSHA의 화재 감시 자료표에는 또한 뜨거운 일을 하는 사람이 화재 감시자가 되어서는 안 된다고 명시되어 있습니다. 화재 감시자는 별도의 모니터링 임무이기 때문입니다.
CSB 열간 작업 안내 업계는 가능한 경우 열간 작업에 대한 대안을 고려하고, 위험을 분석하고, 대기를 모니터링하고, 서면 허가증을 사용하고, 근로자를 교육하고, 가연성 물질이 존재할 수 있는 경우 계약자를 감독할 것을 촉구합니다. 파이프 냉간 절단기는 그러한 대안 중 하나 일 수 있지만 여전히 현장의 안전 계획에 따라 선택하고 사용해야합니다.
| 위험 | 기획 질문 | 제어 예 |
|---|---|---|
| 회전 링 | 인원은 전체 회전을 통해 명확하게 유지될 수 있습니까? | 보호, 배제 구역, 제어된 피드 |
| 칩 배출 | 칩과 냉각수는 어디로 갈까요? | 눈/얼굴 보호, 칩 실드, 정리 계획 |
| 클램프 부하 | 파이프가 움직임에 대해 지지됩니까? | 관 대, 회전 장치, 자물쇠, 드는 계획 |
| 에너지를 구동한다 | 공기, 유압 또는 전력이 격리됩니까? | 잠금, 압력 블리드다운, 호스 검사 |
| 제한된 영역 | 공기질, 구조, 접근을 통제할 수 있나요? | 허가, 환기, 수행원, 구조 계획 |
| 가연성 대기 | 가스 테스트는 작업 전과 작업 중에 수행되었습니까? | 대기 모니터링, 서면 허가, 대체 방법 검토 |
NIOSH는 또한 용접, 브레이징 및 열 절단을 제어를 통해 위험을 제거하거나 줄여야 하는 직업적 위험 영역으로 취급합니다. API 1104 컨텍스트는 파이프라인 작업을 위한 용접 절차 및 검사 대화에 들어갈 수도 있습니다.
가격, 공급업체 및 견적 체크리스트
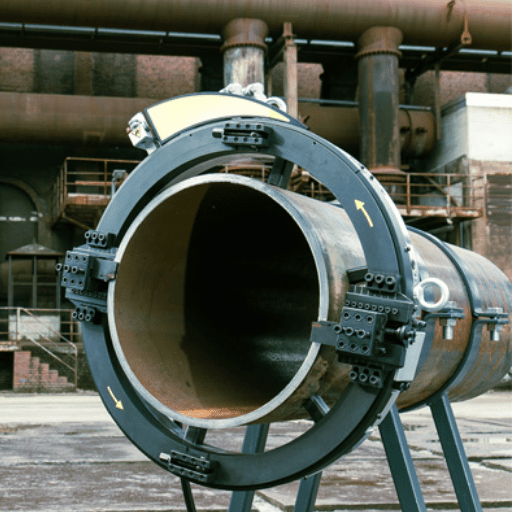
찬 절단기 가격은 기계 몸 보다는 더 많은 것에 달려 있습니다. 반지 크기,드라이브 유형,공구 활주,예비 삽입,사면 능력,counterbore 범위,힘 팩,배송, 훈련,단위가 구매되거나 임대되는지 여부는 전부 따옴표에 영향을 미칩니다. 공급자는 “찬 절단기를 위한 가격”에서 유용한 추천을 혼자서 할 수 없습니다.
문의사항과 함께 보내주세요
- 파이프 OD, 알려진 경우 ID, 벽 두께 및 일정
- 물자 급료 및 코팅 상태
- 절단 유형: 사각, 베벨, J-prep, 카운터보어 또는 플랜지 페이싱
- 필요한 베벨 각도, 랜드 폭 및 공차
- 사이트 유형: 오픈 숍, 정유소, 탱크 팜, 해양, 파이프 라인, 밀폐 된 공간
- 사용 가능한 구동 소스: 공압, 유압, 전기, 전압, 공기 흐름 또는 압력
- mm 또는 인치 단위의 파이프 주변 여유 공간
- 절단 수량 및 기계가 한 번의 정전 또는 반복 유지 관리에 필요한지 여부
- 스탠드, 회전 장치, 척, 리프팅 포인트 또는 포지셔너와 같은 취급 장비를 사용할 수 있습니다
계획을 위한 RFQ 시나리오 예
아래의 예제는 RESIZE 사례 연구가 아닙니다. 공급업체에 냉간 절삭 응용 분야를 설명할 때 프로젝트 계획 기준선으로 사용하십시오.
| 시나리오 | 보낼 숫자 | 공급자가 판단할 수 있는 것 |
|---|---|---|
| 정유공장 연계사업 | 12개의 조인트, 6mm 벽, 8시간 정전, 35피트/10.7m 화재 감시 검토 | 공압 설정, 예비 커터 키트 및 서면 허가 계획이 필요한지 여부 |
| 유지보수 스풀 교체 | 스풀 4개, 랜드 3mm, 베벨 폭 21mm, 핸들링 제한 22kg | 공구가 베벨을 고정하고 작업면에서 안전하게 들어올릴 수 있는지 여부 |
| 무거운 벽 파이프라인 수리 | 벽 12mm, 절단 깊이 25mm, 가장자리 폭 35mm, 2.8kW 숍 파워 | 드라이브, 커터 인서트, 이송 속도가 벽과 재질과 일치하는지 여부 |
| 쇼핑 준비 배치 | 24 조인트, 1.1kW 휴대용 베벨러, 20-32kg 공구 중량, 5mm 루트 페이스 | 별도의 베벨링 스테이션이 하나의 커터 본체보다 더 나은 처리량을 제공하는지 여부 |
| 제한된 수리 타임라인 | 2 h 접근 창, 2 명의 노동자 외부, 10 mm 벽, 4 mm 땅 표적 | 정리, 구조 계획 및 드라이브 격리가 이 방법을 실용적으로 만드는지 여부 |
최고의 공급업체 대응은 기계 범위,드라이브 유형,툴링 패키지,예상 설정 노트,소모품 및 모든 제한 사항을 파악해야 합니다. 또한 별도의 파이프 베벨링 기계가 모든 작업을 한 대의 커터로 강제하는 것보다 더 똑똑한 경우를 말해야 합니다.
RESIZE 는 파이프 데이터,용접 준비 형상,부지 제한을 검토하여 밀링 및 베벨링 장비를 작업에 맞출 수 있습니다. 저마찰 요청 사용: OD,벽 두께,재질, 베벨 요구 사항 및 액세스 영역의 사진을 보냅니다.
파이프 냉간 절단기의 경우 2026년에 무엇이 변하고 있습니까?
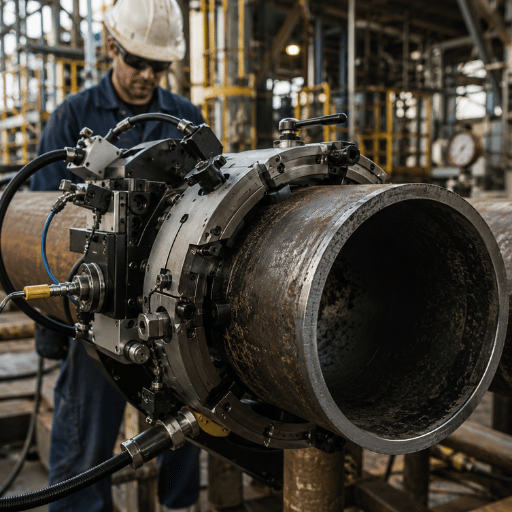
구매자 질문은 더욱 구체화되고 있습니다. 커터만 요구하는 대신,유지보수 팀은 이제 동일한 설정이 절단,베벨링, 카운터보어,더 안전한 작업 계획을 지원할 수 있는지 묻습니다. 이것이 실질적인 변화입니다: 프로젝트 팀은 종료 창이 열리기 전에 더 적은 수의 현장 작업,더 나은 엣지 준비 및 더 깨끗한 문서를 원합니다.
2026 년에는 세 가지 패턴이 중요합니다. 첫째,구매자는 가장자리 품질 및 현장 승인의 렌즈를 통해 플라즈마 및 산소 연료와 냉간 절단을 비교하고 있습니다. 둘째,용접 준비는 최종 목표이기 때문에 휴대용 베벨 링이 절단 대화에 더 가까워지고 있습니다. 셋째,구매자가 5 가지 입력을 보낼 때 원격 견적 지원이 더 유용합니다: 파이프 OD,벽 두께,재료, 현장 위험 및 용접 준비 형상.
NFPA 51B의 2024년 버전과 AWS Z49.1:2021은 열간 작업, 환기, 밀폐 공간 및 화재 예방 논의를 구성하는 팀에 유용한 참조 지점으로 남아 있습니다. 기계 대화는 선택한 프로세스가 기계식 냉간 절단인 경우에도 더 광범위한 계획 내에 있어야 합니다.
FAQ
냉간 절단에 사용되는 기계의 이름은 무엇입니까?
설치된 파이프 작업에는 분할 프레임 클램쉘, 클램쉘 선반, 냉간 절단기 또는 파이프 냉간 절단기라는 이름이 사용되는 경우가 많습니다. 매장 팀은 대신 냉간 톱을 의미할 수 있습니다.
냉간 절단은 냉간 톱질과 동일합니까?
아니오 찬 톱질은 1 개의 찬 절단 방법, 보통 상점에 있는 주식을 위해 입니다. 관 찬 절단은 수시로 자전 공구 반지를 가진 설치된 관의 주위에 자르는 OD 거치한 쪼개지는 구조 기계를 의미합니다.
찬 절단기 베벨 관은 동시에 할 수 있습니까?
많은 분할 프레임 기계는 올바른 공구 슬라이드와 홀더가 장착 된 경우 하나의 설정에서 절단 및 베벨을 수행 할 수 있습니다. 주문하기 전에 베벨 각도,대지, 벽 두께 및 카운터 보어 요구 사항을 확인하십시오.
냉간 절단이 플라즈마 절단보다 안전합니까?
올바른 작업을 위해 화염,스파크, 열 에지 문제를 줄일 수 있지만 자동으로 안전하지는 않습니다. 가드,클램핑, 칩 제어,드라이브 절연,가스 테스트,허가, 화재 위험 검토가 여전히 필요할 수 있습니다. 현장 규칙이 최종 제어를 결정합니다.
기계 견적을 요청하기 전에 어떤 파이프 데이터가 필요합니까?
파이프 OD,벽 두께,재료, 현장 유형,접근 여유 공간,드라이브 소스,절단 유형,베벨 각도,토지, 카운터 보어 필요,절단 수량 보내기 작업 영역의 사진은 공급 업체가 여유 공간 및 클램핑 공간을 판단하는 데 도움이됩니다.
어떤 벽 두께 파이프 냉간 절단 기계가 처리 할 수 있습니까?
링 크기,기계 강성,드라이브 토크,커터 툴링,피드에 따라 다릅니다. OD 만 선택하지 마십시오. 재료 등급으로 벽 두께를 mm 또는 파이프 일정으로 보낸 다음 공급 업체가 드라이브 및 공구 패키지를 어떻게 크기 조정하는지 물어보십시오.
언제 별도의 파이프 베벨링 기계를 사용해야합니까?
파이프가 이미 절단되었을 때,커터 링에 접근이 허용되지 않을 때,베벨 형상이 주요 작업일 때,또는 판과 패널 가장자리가 동일한 프로젝트의 일부일 때 별도의 베벨링 기계를 사용하십시오. 여러 파이프 크기가 하나의 준비 스테이션을 공유할 때 별도의 베벨링도 의미가 있습니다.
기계 일치를 위해 RESIZE에게 물어보십시오
파이프 OD,벽 두께,재질, 액세스 사진 및 베벨 요구 사항을 보냅니다. RESIZE 는 냉간 절단 베벨링 기계,파이프 베벨링 기계 및 관련 용접 준비 처리 장비를 작업에 비교하는 데 도움이 될 수 있습니다.
관련 RESIZE 가이드
References and Sources
- OSHA 1910.252, General Requirements for Welding, Cutting, and Brazing
- OSHA, Fire Watch Duties during Hot Work
- NIOSH/CDC, Welding, Brazing, and Thermal Cutting
- U.S. Chemical Safety Board, Hot Work Safety Resources
- NFPA 51B, Standard for Fire Prevention During Welding, Cutting, and Other Hot Work
- AWS Z49.1:2021, Safety in Welding, Cutting, and Allied Processes
- API Standard 1104, Welding Pipelines and Related Facilities
- TRID/FHWA, Heat-Affected Zone Studies of Thermally Cut Structural Steels
- RESIZE Milling and Beveling Machine Product Page