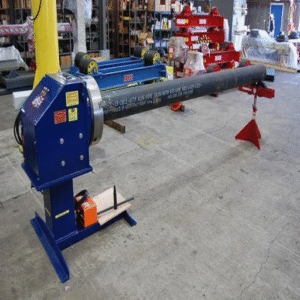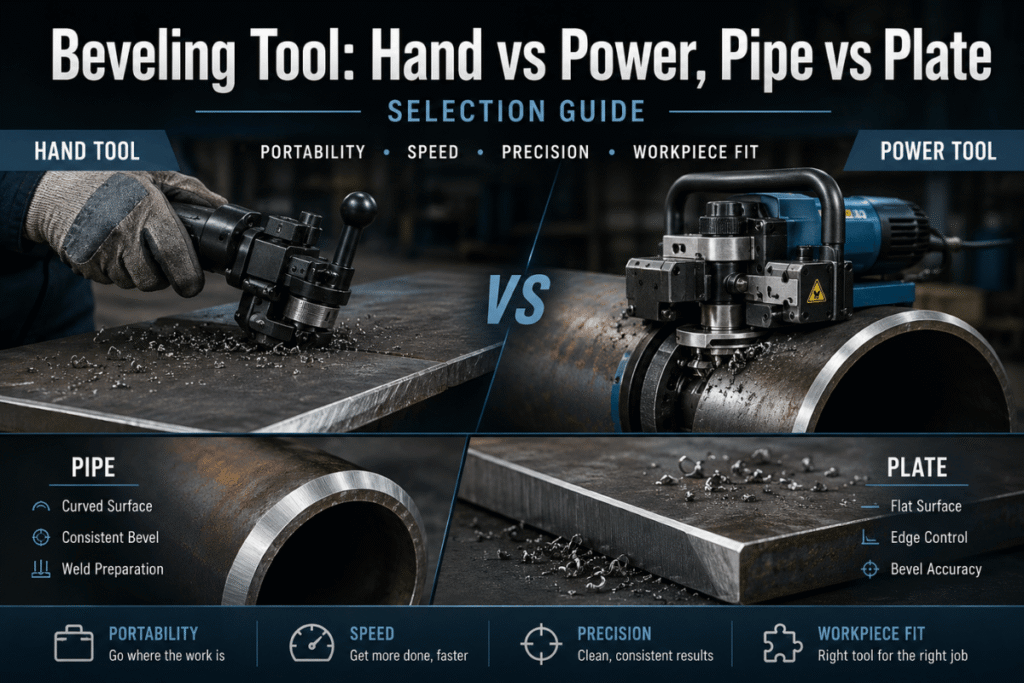
このガイドは、製造専門家が必要とするすべての決定をカバーします。4 つの機械タイプ、コード参照による検証済みのベベル角度、角度研削との性能比較、材料適合性要件、およびプロジェクトまたは調達の決定に適用される 5 要素選択マトリックスです。.
RESIZE フライス & ベベリングマシン ⁄ 主要仕様
| パラメータ | 指定 |
|---|---|
| 材料の互換性 | 鋼鉄、ステンレス鋼、アルミニウム、ポリ塩化ビニール、合成物 |
| 切断角度 (調整可能) | 15°, 30°, 45°, 60°, 75° |
| 最大切断深さ | 0~25mm |
| 最大エッジ幅 | 35 ミリメートル |
| Power Output | 2.8kWの電気モーター |
| スピードレンジ | 2,000~6,000RPM |
| ポータブルユニット重量 | 18~32kg |
| 価格帯(パイプマシン) | $1,565~$31,000 |
| 安全機能 | 非常停止、防振システム |
ベベリングツールとは何ですか?またその仕組みは何ですか?
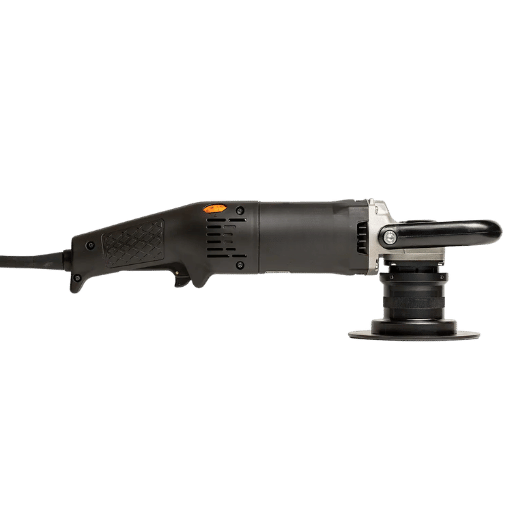
ベベリングマシンとは何ですか?
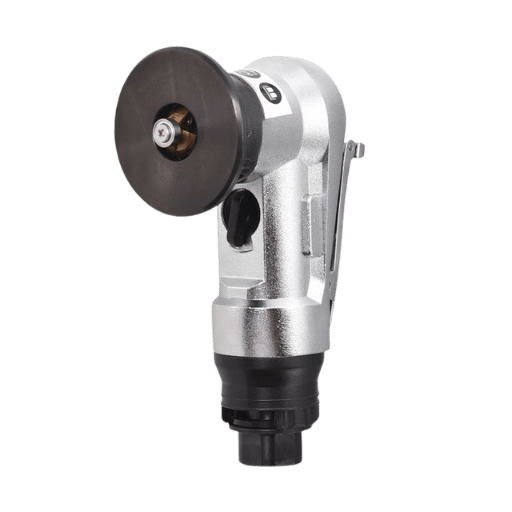
ベベリングマシンは、金属メッキ、鋼管、または構造要素の任意の部分の端にベベルまたは面取りと呼ばれる傾斜角度を作成するように設計された、電動の精密切断機です。研磨を使用して材料を除去するディスクグラインダーとは異なり、特殊なベベリングツールは、1 回のクリーンで制御されたカットで材料をきれいに剪断することで、材料をきれいにスライスすることができます。この機械は、超硬インサート回転ヘッドを内蔵しており、事前に設定された角度または調整された角度でベベルを付けます。.
これは非常に簡単に動作し、ワークピースをクランプするか、ワークピースのエッジに機械のベースに乗って、金属上の所定のベベル角度でインサートを使用して、一定の深さで供給ツールを持っているだけで、寸法的に正確なプロファイル、さらに研削せずに組み立ての準備ができて、角度を検証し、または機械が適切に調整されているときにバリ取りします。.
15 ~ 75 の調整可能な切断角度、最適化された速度を実現する調整可能な RPM、およびベベル、面取り、バリ除去、および半径フライス加工が可能な交換可能なヘッド システムが標準装備されました。このツールは、構造用鋼の溶接継手の入手から、プラズマ カットバリ除去のためのヘッド ツールの交換まで、それ以上のことはできません。.
ベベルツールは何をしますか?
ベベルツールは、金属エッジを薄くし、所定の角度で剃ります; プロセスは、溶接接合部の準備、エッジ仕上げまたはアセンブリのフィットアップのための傾斜面を生成します 溶接準備では、ベベル加工は、所望の根接合部のための溝のジオメトリを確立します; V、Jまたはベベル溝、フィラー金属が入ることができる場所、接合部の根を通して健全な溶接を保証します それは、エッジ上のカットのリスクを排除し、任意の仕上げプロセスの最良の接着のためにエッジを準備する鋼とステンレス鋼をエッジ、エッジ幅を扱い、数ミリメートルから最大35 ミリメートルまで、15° から75° の角度調整可能な鋼、ステンレス鋼、アルミニウム、銅、PVCパイプ、およびエンジニアリング複合材料を含む互換性のある材料。.
ベベリングマシンの種類: プレート、パイプ、ポータブル、固定式
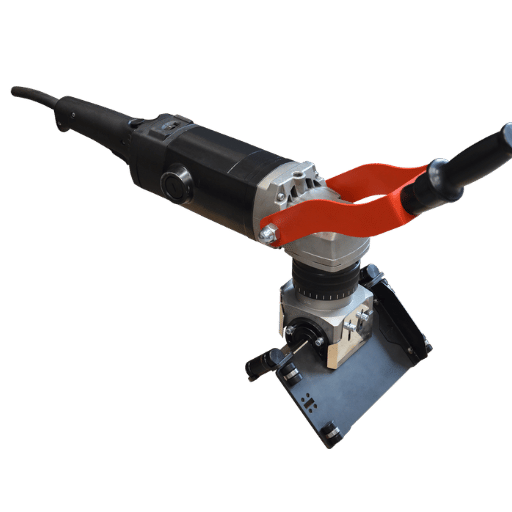
ベベリングマシンは大きく 4 つのグループに分類できます。選択はワークピースの幾何学的形状と生産環境 (生産現場または作業場) の両方に依存します。不適切な選択とは、費用の増加、動作条件との非互換性、またはその両方を意味します (たとえば、オイルパッチ修理チームが現場で使用できない間に大きなプレートに長いベベルを切断するなど、小型で手持ち式の限られた能力のベベラーが適合しない)。.
面取りされたエッジを作るツールは何ですか?
面取りされた端は4 種類の専門機械のいずれかを使用して作成されます: 管面取り機械(管および管の端のため); 板端の面取り機械(平らな板金および版のため); 手持ち型の携帯用面取り用具(場所の仕事および位置接合箇所のため); または静止したCNCのフライス盤(大量生産のため) 低コストの代わりとして、面取りのために設計されている角度粉砕機付属のキットを含む角度粉砕機 ⁄ 小さい、非コードの仕事のために時々使用されますしかし、AWS D1.1、ASME B31.3、およびAPI 1104 のようなコードが要求する一貫した、反復可能な溝の幾何学形状は適切な面取り機械とだけ確実に作り出されます。.
| 機械の種類 | プライマリアプリケーション | 容量 | 力 | 価格帯 |
|---|---|---|---|---|
| パイプ ベベリング マシン | パイプとチューブの端の溶接の準備 | 0.5 ″ ″ ODの60 ″ | 電気/空気圧/油圧 | $1,565~$31,000 |
| プレート ベベラー | 平板および板金の端 | プレートの厚さは 1 ~ 35 mm | 電気1.5~3kW | $2,000~$10,000 |
| ポータブルハンドヘルドベベラー | 現場、位置、修理作業 | すべてのエッジの形状 | 電気、コードレス18V、空気圧 | $650~$3,500 |
| 静止 / CNC フライス 盤 | 大量工房制作 | 機械テーブルによって固定される | 電気3~15kW | $15,000~$100,000+ |
利用可能な完全な技術仕様に関する詳細, 特にパイプの直径について, 切断角度の仕様に関して, そして、機器が適しているようにしたい材料, と, 材料の切断データ, 当社の範囲に関連する製品ページで取得することができます フライス盤と面取り機パイプや構造板用のS..
涔 ポータブル ベベリング ツール ―― メリット
- 任意の位置 ――頭上、垂直、水平で動作します
- コードレス18Vモデルではグリッド電源は必要ありません
- パイプラインの修理と現場作業のための迅速な動員
- 静止した機械よりも低い資本コスト
涔 ポータブル ベベリング ツール ⁄ 制限事項
- 定置式機械よりも低い最大切断深さ
- バッテリー容量により、持続的な高トルクの動作が制限されます
- オペレーター技術は曲面の一貫性に影響を与えます
- 当社のヘビーデューティーレンジは、非常に重いプレートの面取りや、複合曲線を備えた特に複雑な接合部の面取りには適していないことに注意してください。.
溶接継手準備のための標準ベベル角度: 30° 、37.5° 、45° 、および60°
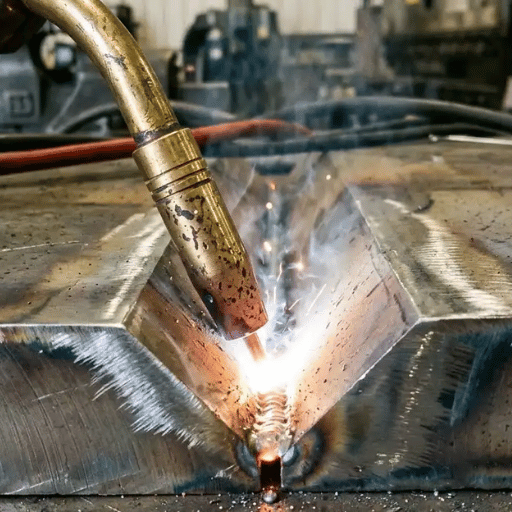
特定のジョイント上の溶接ベベル角度の仕様は、そのジョブに適用される溶接規格によって設定されています ⁄ 決してそれを製造する個々の工場の好みに任せるべきではありません。間違った角度が使用されていたり、ジョイントの製造中に許容許容範囲からの逸脱が許容されていたりするジョイントは許容できず、修理が必要になります。.
以下は、最も一般的なジョイント タイプの事前修飾された溝角度の概要です AWS D1.1 構造溶接コード × スチール, 、管状でない関係に適用できます.
| ベベルアングル | グルーヴ Type | プロセス | AWS D1.1 ジョイント | 典型的な使用法 |
|---|---|---|---|---|
| 45° | シングルV、ベベルグルーブ、Jグルーブ、Uグルーブ(CJP) | SMAW (スティック) | B-U2a、B-U4a、B-U8、B-U6 | 構造鋼鉄、橋、圧力容器 |
| 30° | ベベルグルーブ、Jグルーブ(CJP) | GMAW / FCAW | B-U4a-GF, B-U8-GF | 板金、軽量構造、ワイヤーフィード生産 |
| 60° | シングル V CJP (バックガウジ)、ベベル PJP | SMAW / SAW | B-U2、BC-P2 | 重板、サブマージアーク溶接 |
| 37.5° | 管状 T、Y、K 接続 (CJP、詳細 B) | スマウ | AWS D1.1 表 3.6 | オフショア構造、管状トラス、ジャケットフレーム |
けいエンジニアリングノート ―― AWS D1.1 溝の角度公差
AWS D1.1 ごとの許容溝角度の上の表 (CJP と PJP のジョイント タイプ テーブルのそれぞれ図 3.3 と 3.4) では、許容溝角度の許容誤差は次のとおりであることがわかります 詳しいとして+10° 、-0° そして フィットアップ時+10° 、-5°. 。指定された角度から 6° の負の偏差さえも示すベベルは、取り付け検査では不適合です。通常、±5° ~8° の角度変化を生成する手研削 ¤ は、負の偏差の -5° 取り付け限界に近づくかそれを超え、角度研削盤のベベルは、AWS D1.1 によって管理される構造溶接または圧力含有溶接に対するコード準拠のリスクが生じます。.
さまざまなコードやパイプ スケジュールにわたるベベル角度標準の完全な参照については、次のガイドを参照してください 面取りと面取り そして献身的な人 ベベリング規格 記事.
ベベリング ツールとアングル グラインダー: 溶接準備のパフォーマンス ギャップ
ほとんどのショップは、作業準備にグラインダーを使用します。なぜなら、グラインダーは非常にアクセスしやすいツールであり、すべての結合タイプと形状を処理し、特別なセットアップを必要としないからです。しかし、この選択は、小規模で非コードのジョブに対してのみ行う必要があります。シフトごとに 15 個以上のベベルを必要とするその他のシナリオ、または WPS によって管理されるジョイントについては、速度、精度、オペレーターの健康状態、またはコード準拠を見ると、グラインダーと実際のベベル装置の間の効率のギャップは計り知れません。 、,
ConFab (カンザス州エルドラド) では、製造業者が研削ディスクを使用したベベルあたりの時間が 45 ~ 90 秒から、専用のベベル工具を使用した場合は 7 ~ 10 秒に短縮されることを記録しました サイクルタイムの80 ~ 90%の削減 同じ 4 cm カット形状の場合。. スループットを超えて、専用ツールが排除する角度研削により、リスクの3 つの次元が蓄積されます:
| ディメンション | アングルグラインダー | 専用 ベベリングツール |
|---|---|---|
| 角度の正確さ | ±5° ~8° (オペレータ依存) | ±0.5° (機械制御) |
| 表面仕上げ | 粗い; 二次粉砕が必要です | シングルパスで溶接対応 |
| 振動リスク (HAVS) | 3.5~6.0 m/s² A(8);英国 HSE EAV は約 1 時間/日後に超過しました | 低振動; 防振システム標準 |
| 粉塵への曝露 | 吸入可能な微細なシリカ粉塵を生成します | チップが床に落ちる;空気中の微粒子は最小限に抑えられます |
| コードコンプライアンス | 高い拒絶リスク -5° AWS D1.1 の適合限界 | 指定された角度への組み込みコンプライアンス |
| サイクルタイム(15 ジョイント/シフト) | ~22~35分挽く+チェックタイム | ~3 ~ 5 分 (80 ~ 90% より高速) |
専用ベベリングツールを使用する場合 ――意思決定ガイド
- もし 毎日のベベル容積 ■15 接合箇所および溶接コード準拠が必要→ 専用面取りツール
- もし 材質はアルミニウムまたはステンレス鋼→ 常に専用のツールです (グラインダーチップの汚染は交渉不可)
- もし HAVSまたはシリカ粉塵の規制はあなたのサイトに適用されます→ 専用面取りツール
- もし 時折の修理( ulsiti5 関節/週)および非コード構造トリム作業→ 許容可能な角度グラインダー
“「ディスクを研削すると、良い結果を得るまでに時間がかかりすぎます。今、私は仕上げなしで、1 回の動きでベベルまたは半径を作ります。チップは地面にまっすぐに落ちます。 ~塵が飛んだり、HAVS のリスクはありません。」”
の完全な治療のために 溶接継手準備 公差と適合基準については、専用ガイドを参照してください。.
マシンの仕様を確認するには、全文を参照してください ベベリングマシン RESIZEからの範囲.
金属ベベリング互換性: スチール、ステンレス、アルミニウム、PVC
ベベリングツールの切断性能はワーク材質によって変化します。 insert タイプ、スピンドル速度、送り速度はすべて、材料の硬度、熱伝導率、チップ形成挙動に適合する必要があります。.
アルミニウム上で鋼製構成を実行したり、軟鋼の速度設定を使用してステンレス鋼を加工したりすると、形状誤差が発生し、インサートの寿命が短くなり、場合によっては溶接が損なわれる表面汚染が発生します。.
| 材料 | タイプを挿入 | 共通 チャレンジ | ソリューション |
|---|---|---|---|
| マイルドスチール | 標準 超硬 インサート カッター | 高シリコングレードに摩耗します | グレードに一致する超硬; 4 ~ 8 時間ごとに検査します |
| ステンレス鋼 | 被覆炭化物 (TiAlN) | 低送り速度での加工硬化 | 低速、高送り; 宿らない |
| アルミニウム | ポリッシュフルートコーティングされた超硬 | ビルトアップ エッジ (BUE) × チップ接着性 | 磨かれたフルート+より高い送り速度+切削液 |
| 銅 | 鋭い非コーティング炭化物 | グミチップ形成、スミアリング | 高い正のすくい角度; コーティングを避けて下さい |
| PVCパイプ/プラスチックおよび複合材料 | 専用ポリマーインサート | 高いRPMで溶ける; 端のバリ | より低いRPMの範囲に速度を減らして下さい; 鋭い挿入物は不可欠です |
けいエンジニアリングノート ――アルミニウムビルトアップエッジ(BUE)
アルミニウムを標準的な超硬インサートで面取りする場合、アルミニウムは刃先に微溶接します。これは、ビルトアップエッジ (BUE) と呼ばれる現象です。接着された材料により効果的な切断形状が変化し、誤った面取り角度と粗くて汚れのある表面仕上げが生じます。.
救済策: 非鉄切断用に設計された研磨フルートコーティングされた超硬インサート。接着が起こる前にチップを除去するためにより高い送り速度で動作し、インサート先端に薄い切断流体膜が塗布されます。溶接準備にアルミニウムにアングルグラインダーを使用すると、この問題がさらに増幅されます。 - 研削火花はアルミニウム表面に鉄粒子を埋め込み、溶融中に溶接の多孔性を形成します。.
産業用途: ベベリング ツールがミッション クリティカルな場所
ベベルツールは、金属が持続荷重下で接合されるすべての業界に導入されていますが、特に 4 つの業界では、正しいベベル準備が規制要件であり、品質優先ではありません。.
これらの環境におけるベベルの不適合は、溶接の除去、構造上の不適合を意味し、圧力を含むシステムでは壊滅的な破損のリスクを意味します。.
石油とガス ―― パイプライン
標準: API 1104 (伝送パイプライン)、ASME B31.3 (プロセス配管)。フィールドジョイントには、根を完全に貫通するために面取りされたパイプ端が必要です。.
許容範囲を超えた角度ドリフトには、コストをかけて切り抜きと再溶接が必要です。.
造船およびオフショア
標準: EN 1090 (ヨーロッパ)、AS/NZS 2980 (オーストラリア)。構造セクション上のハルプレートの面取りは、動的波荷重下での疲労寿命を制御します。.
ベベルの精度は分類の点検の合格/不合格を決定します.
構造 鋼鉄 構造
標準: AWS D1.1。地震帯でのモーメント接続には、第三者検査によって承認された WPS に対して確認された正確なベベル形状を備えた検証済みの CJP 溝溶接が必要です。.
航空宇宙および工業製造
標準: AWS D1.2 (アルミニウム構造)、独自のOEMコード。チタンとアルミニウムの溶接準備には、汚染のないベベルが必要です。専用ツールを使用すると、炭素鋼の研削ディスクによる鉄粒子の汚染リスクを排除できます。.
フィールドケース ⁄ テキサス州ボーモントのパイプライン修理
6 インチの作業中。スケジュール 40 (Sch 40) 炭素鋼管では、現場の送電網電源が利用できず、テキサス州ビューモント近郊で 2 人のパイプライン保守作業員が作業していました。大容量のバッテリーパックを使用して 18V コードレスパイプベベリングツールを稼働させたところ、手動グラインダーを使用して推定 2 1/2 時間ではなく、わずか 38 分で 12 個の接合部を準備することができました。.
請負業者は、ディーゼル発電機の遠隔操作に $4,200 のコストをかけずに、最初の試行 API 1104 検査に合格することができました。.
関連する金属切断アプリケーションについては、 RESIZE's を参照してください プラズマ切断機. 。 全管径仕様はに RESIZEフライス盤および面取り機 製品ページ.
適切な面取りツールの選択方法: 5 要素選択マトリックス
プロジェクトやサイトに適したツールを選択することは、予算上の演習ではありません ⁄ 価格だけで選択した間違った機械は、再作業や遅延にはるかに多くの費用がかかる操作上の問題を引き起こします この精密切削工具は、材料、ジョイントボリューム、角度仕様、および規制環境に合わせる必要があります 資本設備の決定、レンタル仕様、またはプロジェクトのバイインの前に使用する5 要素マトリックスは次のとおりです:
| # | 要因 | 条件 | 勧告 |
|---|---|---|---|
| 1 | ワーク材 | ステンレスまたはアルミニウム | 専用工具の着用が義務付けられています - これらの材料ではグラインダーの汚染は許容できません |
| 2 | 材料の厚さ | 0 ~ 12 mm → ハンドヘルド; 12 ~ 35 mm → ポータブルマシン; > 35 mm → 静止 | 切断の深さの評価を厚さに一致して下さい; RESIZEの範囲は0 ~ 25 mmの深さをカバーします |
| 3 | ポータビリティ要件 | フィールドワークまたはグリッド電力なし | コードレス18Vまたは空気圧; リモートパイプラインまたはメンテナンス作業のためだけにコード付きを避ける |
| 4 | 電源 | ワークショップ→電気(2.8 キロワット); リモート→コードレス18V / 空気圧/油圧 | 連続生産のための電気;海底または危険地域環境用の油圧式 |
| 5 | 日産量 | uluntw5/week → 手動; ■10/日 → 動力付き機械 ゙; ■50/日 ゙→ 自動化 ゙/CNC ゙ | 10+接合部/日では、動力付きベベリングツールのROIは、標準製造労働率で通常6 ヶ月未満です |
5 つの要素すべてに対してマッピングされた RESIZE の全範囲 ⁄ 大量の定置式機械によるポータブル コードレス ユニットについては、それぞれがインサートとアクセサリを備えた完全なツール キットとして出荷されます ⁄ を参照してください RESIZE ベベリングツールレンジ.
よくある面取りミスとその回避方法
製造工場では、規模に関係なく、溶接再加工にかかるコストの大部分を占める問題は、実際の溶接プロセスからではなく、溶接が行われる前の接合部の準備に起因する問題に起因すると考えられます。少なくとも 5 つのカテゴリーのベベル誤差が再加工コストの大部分を占めます。.
面取りするときによくある間違いとは何ですか?
ベベルの最も高価な溶接欠陥のトップ 5 は、コードに必要な許容範囲外にあるベベル角の使用です。通常は機械的誘導を行わない手研削から、ベベル角は円周の周りにさまざまな根面幅を作成することによって「ロック」されています。パイプの形状が異なるため、さまざまな根元開口部が形成され、ベベル後のバリが除去できず、その破片が封入型欠陥として溶接パドルに侵入し、所定の溝溶接でコード溶接されたアングルグラインダーを使用し、真のベベルから 5 ~ 8 度の偏差が生じます。 AWS D1.1 の取り付け制限に違反し、最後に炭素鋼ディスクを使用してステンレス鋼またはアルミニウムを研削し、鋼粒子を埋め込んで、視覚的には見えないが RT または UT では検出可能な地下空隙率を形成します。この時点で、ジョイント全体を研削して再溶接するだけです。.
莠間違い#1 ――間違ったベベル角度
結果: 根から外表面への完全な融解破壊の欠如。スクラップしてから除去して再溶接するテスト。.
防止 WPS 角度を生成できる特定のベベル加工機が使用されていることを確認してください。生産を開始する前に、ベベル分度器で再度確認する必要があります。.
莠間違い #2 ⁄ 一貫しない根面幅
結果: パイプの周囲で根の開口部が不均一になり、根の通過多孔性が不均一になり、融解が欠如します (3:00、9:00)
防止 任意のパイプチェックをクランプする前に パイプの真円度. 4 位置で根面チェック (12, 3, 6, 9). ASME B31.3 は、円周の周りに最大1/32 までパイプラウンドに最大変動を許可します。.
莠間違い#3 ⁄ バリ取りをスキップする
結果: ベベリングプロセス中に発生した金属バリが溶接プールに入ります。定義された金属介在物欠陥の体積検査の失敗。.
溶接前のケア 溶接前にエッジを準備して面取りまたはバリ取りします。これは接合部あたり 30 秒未満であり、X 線撮影で含まれる大きなリスクが排除されます。.
けい間違い #4 ⁄ コード管理溶接部でのアングル グラインダーの使用
効果: ハンドグラインドにおける 5 ~ 8 の差は、AWS D1.1 規格に規定されているフィットアップ公差を超えています。ジョイントを修正するか、WPS を再認定する必要があります。.
防止: AWS D1.1、ASMEまたはAPIの溝の溶接は自動化された斜角張る機械の特別な溶接プロセス-使用を要求します。 grindersは鋲を取除くためにだけ使用でき、コードの修理ではないトリムのためにだけできます。.
莠間違い#5 ――ステンレス又はアルミの交差汚染
効果: スチールディスクインサートからの鉄微粒子がステンレス鋼表面のマイクロウェルドトラップ堆積物に挿入され、応力がかかると腐食/ピッティングおよび気孔率が溶接されます。.
ステンレスやアルミニウムの準備で炭素鋼で実行されたディスクを使用しないでください。非鉄製の面取りインサートを作成します。カーボン ワーク ゾーンとステンレス ワーク ゾーンを店舗で分離します。.
ケース: ヒューストン構造製造 ⁄ NDT 拒否
ヒューストンに拠点を置く構造用鋼製造工場では、定期的な超音波検査の多孔性に経験があり、完成した溶接全体の 14 パーセントにこの表面下の不連続性が含まれており、45 度の溝角にアングル グラインダーを適用して製造された 7 つの仕様外のベベルが原因で、この準備を使用して製造されたすべての接合部は aws D1.1 を受けましたが、その後、工場の第 3 者検査官によって再加工と再検査が必要となり、約 23 の接合部が再加工で $18,000 となり、すべて不合格となった接合部は手持ち式グラインダーで面取りされたことが判明しました。.
したがって、同社の手順は改訂され、コード規制プロジェクトのすべての溝溶接準備は承認された面取り機械を使用して完了することが義務付けられました。.
ポータブルおよびコードレスベベリング電動工具: 2026 業界の見通し
今日のベベリングツール市場は、コードレスでバッテリー駆動のプラットフォームへの構造的変化を遂げています。建設現場のモビリティ要件、ヨーロッパと北米での HAVS 規制の強化、およびドリルからベベリングまであらゆるものに電力を供給するプロフェッショナルな 18 V バッテリー システムの業界横断的な採用によって推進されています。同じプラットフォーム上の機械。.
+457%
ポータブル面取り機の YoY 検索需要 (2025)
+42%
プレートベベル加工機のYoY検索需要増加(2025 年)
$150M の
ポータブルベベラー市場規模2025; 2034 年までに$220Mを予測(検証済み市場レポート)
4.5%
ポータブルベベラー市場 CAGR 2026 ~ 2034
コードレス部門は現在、プロフェッショナル用電動工具カテゴリー内で新製品の革新を推進しています。 bosch (PROFACTOR) 、 Fein (AMPShare 18V) & Metaboの自社プラットフォームバッテリーシステムに、新しいコードレスベベリングマシンが導入されました 新しいコードレスマシンの採用がプロフェッショナル製造業界全体で前年比15%を継続している一方で、すべてのストレートベベリングマシン (コード付きユニットと固定ユニットを含む) はCAGR 6.5%で成長を続け、2033 年には約24 億に達します。.
規制圧力もこの変化を加速させます: 英国の HSE HAVS ガイダンスでは、ロータリー グラインダーを露光アクション値 (EAV) × 2.5 m/s² A(8) × に明確に指定しており、1 日あたりわずか約 1 時間の露光後、雇用主の行動と比較して、内蔵の防振技術を使用して構築されたバッテリー駆動のベベラーは、日常的な使用中はそのレベルをはるかに下回ります。.
2026 年の行動提言: シフトごとに10 以上のベベルジョイントを実行する製造施設は、アングルグラインダーベースの溶接準備ワークフローの直接代替として、コードレス18Vまたは電気ベベル機械を評価する必要があります。 現在の機器の価格はプラットフォームの統合の前に位置しています ⁄ 主要なバッテリープラットフォームが2027 年までスペシャリストツールのカテゴリを吸収するため、価格上昇が予測される、より広範なセグメントは6.5% CAGRで成長しています 現在の機械のオプションと価格については、を参照してください RESIZE ベベリングツールレンジ.
FAQ ――ベベリングツールの質問に回答しました
面取りされたものはどのように見えますか?
面取りされたエッジとは何ですか?
斜めのエッジは、金属片の端を横切って切り取られた傾斜面または角度のある表面で、通常ははっきりと見える角度のある表面を作成するために使用されます。これは、正方形で平らな 90 度のカットとは対照的です。一般に、この角度は 30 度、45 度、または 60 度のいずれかです。.
溶接されるパイプ端では、両方のパイプ端が一致する面取り角度を持ち、取り付け部分で互いに交わって V 溝が形成されます。.
ベベルと面取りの違いは何ですか?
ベベルと面取りの違いは何ですか?
ベベルには、完全な表面積へのはるかに深いカットが含まれ、完全な貫通溶接のために内側または外側のエッジのいずれかに深い V 字型を作成するために使用されます。ベベルの角度のある深さには、面取りと比較してかなりの量の除去材料が必要です。ベベル機械は、面取り切断ヘッドを使用するか面取りヘッドを使用するかの選択を提供し、多くの最新の面取り機械は、同じツールをワークショップのセットアップで両方の操作に使用できるように、ヘッドを交換可能にします。.
技術的な完全な比較については、次のガイドを参照してください 面取りと面取り.
バリ取りに面取りツールは使用できますか?
面取り機は面取りやバリ取りもできますか?
はい、交換可能なヘッド システムに付属のベベル盤にはバリ取りインサートと面取りインサートも搭載されているため、オペレーターは穴を開けたり、パイプ端を切断したり、平らな面をフライス加工したりして、ヘッドを交換するだけで結果をバリ取りできます ⁄ 二次工具は必要ありません。これをベベル切断ヘッドと組み合わせて使用すると、まれに使用される可能性のある高価で特殊な機械や 2 番目の工具の購入が回避されます。これにより、店舗のセットアップに必要な機器の量が減り、全体的な投資が減少します。.
溶接の標準角度はどのくらいですか?
構造用鋼の一般的な面取り角度はどれくらいですか?
SMAWを使用して鋼鉄上の完全貫通溶接接合部のための最も一般的な事前修飾ベベル天使は、シングルVベベル溝、J溝、U溝およびH溝溶接部上の45 度のベベル角度ですシングル、CJP接合部のためのAWS D1.1 上のダブルベベルそれは90 度の付属角度を作成します.GMAWおよびFCAW方法は、AWS D1.1 あたりのシングルベベルCJP溶接部上の30 度のベベルを使用します; AWS D1.1 テーブルあたりの円形のT-、Y-、およびK接続部の最小接合角度37.5 度SAW付き厚板の場合のAWS D1.1 あたりのシングルベベルCJP接合部の最小接合角度3.6 度; コードが参照されていない場合の構造用炭素鋼の業界標準ベベル45 度.AWS D1.1 あたりのベベル角度の許容範囲+10 / 0 と組み立て上の+10 / 5 は、NDT検査の前に許容範囲; この許容範囲を超えて逸脱するものはコード検査に失敗します。.
超硬ベベリングインサートはどのくらい持続しますか?
超硬インサートから何時間出られますか?
それが百万ドルの質問です!しかし、典型的なインサートの寿命は、切断される材料と個々の作業パラメータに大きく依存します: 炭素鋼の場合、インサートあたりの切断の4-8 時間の間に期待できます正しい速度で; 2-4 時間は、加工硬化している炭素が全くまたは非常に少ない鋼の場合; 研磨されたインサートと正しい潤滑プロセスを使用してアルミニウムで8-12 時間; 炭化物ビットの摩耗は、より多くの力を加える必要がある場所で明らかであろう、仕上げ品質が低下するか、またはあなたのチェック角度でそれがあなたの規定の寸法から逸脱していることを示しています (分度器の使用によって測定した場合) 炭化物工具を備えたベベルマシンを使用する場合に見られる特定の利点の1 つ: A 4.0-4.50 インサートは、コーティングされていないものについては約$4-8 米ドル、コーティングされたものについてはどこでも$15-25 +のコストが予想されます。.
再加工コストと比較して、摩耗したインサートが 2 時間早く交換されなかったことによる形状のエラーにより溶接検査が失敗した場合、大幅な節約になります。.
関連記事
参考文献と情報源
- AWS D1.1 構造溶接コード × スチール (Tier 1 ⁄ 米国政府の法的アーカイブ)
- 英国の安全衛生担当役員: ハンドアーム振動ガイダンス (ティア1) に移行した
- OSHA 呼吸可能な結晶シリカ規格 (ティア1) に移行した
- ASME B31.3 プロセス配管コード (ティア2) に移行した
- API 1104: パイプラインおよび関連施設の溶接 (ティア2) に移行した
このガイドについて: この記事は、RESIZEエンジニアリングチームが、製造の専門家が正しいベベリングツールと溶接準備方法を決定できるように編集したものです。 RESIZEは、構造用鋼、オイル&ガスパイプライン、造船所向けの工業用フライス加工およびベベリング装置を提供しています。ここに含まれるベベル角度は、AWS D1.1 および英国HSE指令のパブリックドメインバージョンから編集されました。.
保圧やその他の安全性が重要な用途については、常に最新のエディションを参照してください。.
RESIZE エンジニアリング チームによるレビュー - 造船、石油 ガス パイプライン、構造用鋼製造業界にサービスを提供する工業用フライス盤および面取り機のメーカー。.