パイプ溶接の失敗が円弧で発生することはほとんどありません。それは 10 分前の接合準備から始まります。ベベル角度の不一致、切削面、オフスクエア面が、現場での融着不良、気孔率、高額な溶接修理の背後にある静かな共通要因です。すべて溶接機がトーチを進める前です。.
ポータブル パイプ ベベラーはそのバリエーションを排除します。パイプ端を、コードで指定された正確な形状に現場で 1 人のオペレーターで 1 回のパスで加工します。その結果、パイプ番号 1 とパイプ番号 200 で同じベベル角が得られます。その一貫性が、生産規模での溶接準備に本当に義務付けられているものです。.
このガイドでは、比較電源タイプ、パイプサイジングロジック、ベベル角度規格 (ASME B31.3 および AWS D1.1) 、 および段階的なフィールドセットアップワークフローの1 つを適切に操作するために必要なすべての多径作業について、セクション4 の3 変数パイプベベラー選択マトリックスは、複数のパイプサイズとサイト条件にわたって指定する場合の選択時間を大幅に短縮します。.
ユニットを指定する準備ができているとしますか? 0.5 ″から24 ″までのRESIZEのフルラインの携帯用パイプベベリングシステムを探索する 電気、空気圧、油圧駆動モデルでIDパイプ。.
ポータブルパイプベベラーとは何ですか?
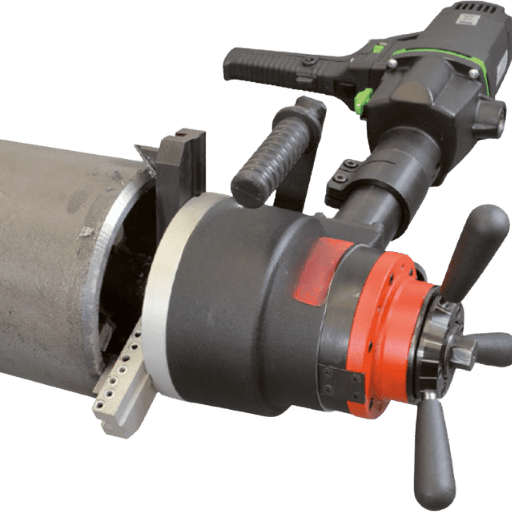
ポータブル パイプ ベベラー (ポータブル パイプ ベベラー) = ポータブル パイプ ベベラリング ツールまたはエンド プレップ システム (エンド プレップ システム) とも呼ばれる、ID 指向の工作機械で、現場でパイプ エンドに溶接プレップの形状を直接成形します。固定旋盤とは異なり、ベベラーはパイプに移動します = 切削工具を自動的に中心に置く展開可能なマンドレルを使用してボア内に取り付けます。固定固定具、クレーン サポート、部品を固定するために必要な秒針は必要ありません。.
ほとんどのポータブルベベリングシステムは、1 サイクルで3 つの同時操作を実行します:
- ベベリング (斜め) - 可変角度の面カット。コード必須のジオメトリ (通常は 30-45) に設定されます
- 面と向き、平らで四角い面により、隙間のない整列したフィットアップが容易になります
- 対向ボーリング (非互換な壁厚を持つパイプの位置合わせを強化するための内部ボア)
コールドカットというフレーズは、この 3 つすべてに適用されます。超硬固体インサートを使用した機械フライス加工は、材料を抽出し、同時に熱影響ゾーン (HAZ) を回避します。これは、熱が方程式に入り、酸化物や微細構造の変化を生成するプラズマ切断や酸素燃料ガウジングとは絶対に対照的です。溶接の準備のために統合されたポストカット研削が必要です。.
石油 ガス パイプラインの建設、発電ボイラー チューブの交換、化学プロセス配管、造船、構造用パイプの製造に使用されます。パイプを面取りしてコード準拠の形状に準備する必要がある取引は、ボートやタワーで利用可能な研削工具よりも専用の面取りツールの恩恵を受けることができます。適切な面取りが面取りなどの他のエッジ準備方法とどのように異なるかについての簡単な入門書です。詳細については、をご覧ください ベベリング vs 面取り 比較.
| 指定 | 範囲/オプション |
|---|---|
| パイプ ID 範囲 | 0.5 ″ ″ 24 ″ (13 mm ″ 610 mm) |
| 標準ベベル角度 | 15° 、20° 、30° 、37.5° 、45° (configurable) |
| RPM範囲 | 5 ~ 120 RPM (可変速度) |
| 機械の重量 | 18 〜 60 ポンド (8 〜 27 kg)、モデル依存 |
| 操作(シングルパス) | ベベル + フェイス + カウンターボア |
| ドライブのオプション | 電気/空気圧/油圧 |
| 材料を挿入 | 炭化物(標準);コバルト HSS または TiN コーティング (ステンレス / スーパー デュプレックス) |
ポータブルパイプベベラーの種類: 電気、空気圧、油圧
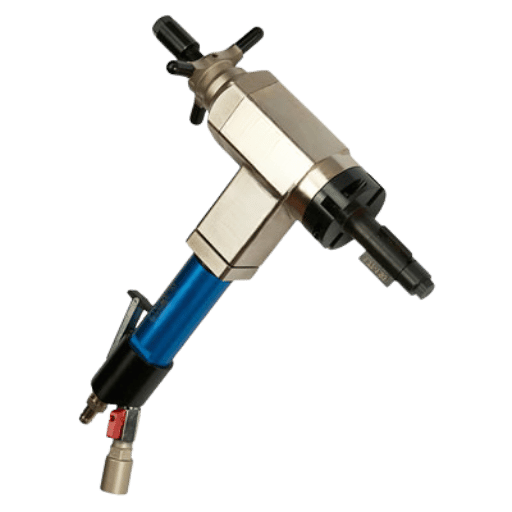
3 つのドライブタイプがあり、それらは精度、移植性、および職場の条件で大きく異なります 間違った選択をしてお金を無駄にします 正しいものを作り、あなたはあなたの仕事を簡単にします:
| 要因 | 電気 | 空気圧の | 油圧 |
|---|---|---|---|
| ベベル角度精度 | ±1° の | ±1~2° | ±1° の |
| 電力要件 | 110V/230Vの出口か発電機 | エアコンプレッサー (80 ~ 120 PSI) | 油圧パワーユニット |
| 最高のアプリケーション | 動力アクセスが可能な作業場、建設現場 | 沖合、製油所、ATEX/防爆ゾーン | 重壁パイプ、大径(>16 ″) |
| 連続使用 | よい; 熱保護標準 | 優秀 -モーターは過熱しません | 良い; HPU容量によって制限される |
| 典型的なコスト範囲 | $3,000 ~ $12,000 | $2,500 ~ $10,000 | $8,000 {$25,000+ |
顧客を驚かせることが多い注意事項: 空気圧機械は電気機械よりも精度が低い (ただし、持ち運びが容易)。空気圧空気モーターの可変トルクはわずかな角度不正確さ (1-2) をもたらしますが、電気モーターの安定したトルクは正確な制御 (1) をもたらします。空気圧は防爆環境や連続マラソン切断では利点がありますが、精度では利点がありません。.
選考決定ルール
電源グリッド電動.正確で安価で、オフショアまたは機密/防爆エリアですぐに入手可能 空気圧.ATEX準拠モデルは、石油およびガス市場におけるデフォルトの安全エリアモデルです 油圧 高トルク出力により、重壁の炭素鋼やステンレス鋼を容易に対応できます。.
固定ステーションや OD クランプ スタイルなど、さまざまなパイプ ベベリング マシンの概要が必要な場合は、を参照してください パイプ ベベリング マシン ガイド. 。そして、切断と面取りがどのように連携するかを確認したい場合は、 完全なパイプの切断と面取りガイド パイプを切断から取り付けまで通過します。.
ポータブル パイプ ベベラーと角度グラインダー: 溶接準備に勝つのはどれですか?
アングルグラインダーは、専用のベベラー ⁄ に代わる最も一般的な代替手段であり、現場での溶接準備不良の最も一般的な発生源です。コード管理されたパイプ溶接にとって重要な要因に関する直接比較は次のとおりです:
| 要因 | ポータブルパイプベベラー | アングルグラインダー |
|---|---|---|
| ベベル角度精度 | ±1° (ポータブル電気) | ±2° ~3° (オペレータ依存) |
| ASME B16.25 準拠 (±2.5° 制限) | 信頼できる | 限界値 ±2 ~ 3° では、限界以上になります |
| 一貫性 関節間 | 同一 ――機械制御 | 変数 ――オペレーターの疲労とスキルによって異なります |
| 表面仕上げ | 機械仕上げ、酸化物フリー、ポストグラインドなし | 粗い;熱により酸化物が生成され、追加の粉砕が必要になります |
| 熱影響部(HAZ) | ゼロ ――冷間切断 | 現在 ――粉砕すると局所的な熱が発生します |
| パイプ端あたりの時間(6 ″パイプ) | 2 ~ 5 分 (セットアップ込み) | 8 ~ 20 分 (熟練したオペレーター、平らな表面) |
| ツールコスト | $3,000~$12,000 | $100~$500 |
嬴野戦警告: 酸化物問題
研削は熱を生み出しますその熱はパイプ面に酸化を引き起こします酸化した表面に溶接すると、X線やUT検査なしでは簡単に見ることができず、後で修正するのに費用がかかる多孔性、介在物、および融着不足の欠陥の危険があります。 Miller Welds には、「酸化物は溶接部に残り、多孔性、介在物、融着の欠如、その他の溶接欠陥を引き起こす可能性があります」という引用さえあります。コード承認のアプリケーションでは、研削後に推奨される介入はありません。.
公差の仕様を直接比較してみましょう。 B31.3 などのプロセス配管コードの大部分で使用されているパイプエンドプレップの標準である ASME B16.25 では、2.5 ベベルの角度公差が指定されています。ポータブル電動ベベラーは 1 を実行でき、1.5 の余分なスペースを残してリラックスできます。 2-3 の角度研削盤は公差の終わりに位置します。 1 つのカットのレイミスとインスペクターが接合部に不合格になります。走行ライン内の多数の接合部では、その速度は持続可能ではありません。.
アングルグラインダーはパイプ溶接の準備に十分ですか?
一回限りの修理や、コードに基づいていない消耗品やサービスについては、熟練したグラインダー/ウェルダーがコードとして許容される溶接部をポンプで送り出すことができ、コードとして許容できる溶接部を十分に許容して効率的に行うことができるかどうかが問題となります。.
専用のベベリングマシンを求める次のいずれかの呼び出し:
- 生産溶接(シフトごとに10 以上のパイプ端)
- ASME B31.3、API 1104、または AWS D1.1 コード管理された、文書化された溶接手順を使用した作業
- HAZ、汚染が敏感なステンレス鋼、二本鎖または合金パイプに使用されます
- 壁厚 > スケジュール 80 のパイプの場合、完全な貫通には正確な根面制御が不可欠です
純粋な少量雇用の場合、たとえば、炭素鋼管の重要でない単一の部分を粉砕機に置き換え、ビーズの仕上げとその後の酸化物の除去に慎重なアプローチをとることは、正当な選択肢となります。しかし、そのようなプロジェクトは作業現場では例外です。.
ポータブル パイプ ベベラーのサイズを決定する方法: パイプの直径、スケジュール、壁の厚さ
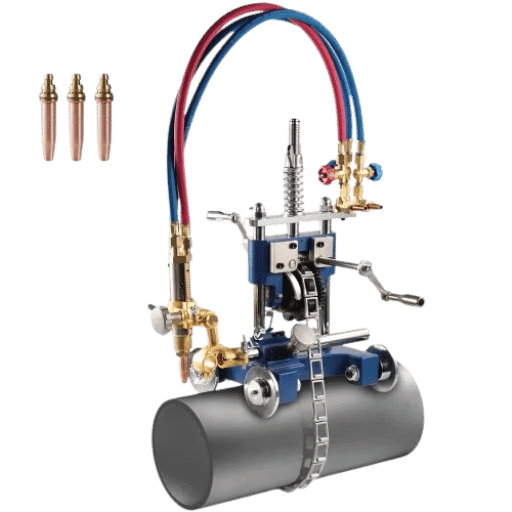
最も一般的に見られるサイジング エラーは、マンドレルが ID をクランプしているときに OD が要求されることです。拡張するマンドレルがパイプの穴を押すため、ID を指定する必要があります。これは、単一の公称パイプ サイズ内であっても、パイプのスケジュールによって大きく異なります。.
次の表は、NPS とスケジュールを壁の厚さおよびおおよその ID と相関させています ASME B36.10M. 。 注文する前に、寸法との互換性を確保するためにID列を確認してください:
| NPS の | スケジュール | OD (インチ) | ウォール (in) | 約id(in) | ベベラー級 |
|---|---|---|---|---|---|
| ½” ″ | 40 / 80 | 0.840 – 1.315 | 0.109 – 0.179 | 0.622 – 1.049 | コンパクト |
| 1½” ″ 2″ | 40 / 80 | 1.900 – 2.375 | 0.145 – 0.218 | 1.610 – 1.939 | コンパクト |
| 3 ″ ʻ 4 ″ | 40 / 80 | 3.500 – 4.500 | 0.216 – 0.337 | 2.900 – 3.826 | ミッドレンジ |
| 6 ″ | 40 / 80 | 6.625 | 0.280 – 0.432 | 5.761 – 6.065 | ミッドレンジ |
| 8 ″ | 40 / 80 | 8.625 | 0.322 – 0.500 | 7.625 – 7.981 | 大型 |
| 12 ″ | 40/標準時 | 12.750 | 0.406 | 11.938 | 大型 |
| 16 ″ ″ 18 ″ | STD | 16.000 – 18.000 | 0.375 | 15.250 – 17.250 | エクストララージ |
| 24 ″ | STD | 24.000 | 0.375 | 23.250 | エクストララージ |
マンドレルの規定のクランプ範囲に対して、実際のパイプ ID (ミルの公差と楕円率を含む) を常に確認してください。複数の直径を必要とする請負業者は、固定マンドレルを備えたモデルではなく、モジュール式マンドレル セットを備えたモデルを探す必要があります。.
3 可変パイプ ベベラー選択マトリックス
パイプODクラス壁の厚さサイト電力は、ベベラーのセットアップを提案
| パイプ ID クラス | 壁の厚さ | グリッド/発電機 | 空気 (80 ~ 120 PSI) | リモート / 電源なし |
|---|---|---|---|---|
| 小さい ½”~2 ″ ID |
Sch 40 / 標準 | コンパクト電気 勺 | コンパクト空気圧の 涔 | バッテリーコンパクト 锛 |
| Sch 80+ / ヘビー | コンパクトな電気(高トルク)の錫 | コンパクト空気圧の 涔 | バッテリーコンパクト 锛 (トルク定格をチェック) | |
| 中 2 ″ ″ ID |
Sch 40 / 標準 | 中域電気 勺 | 中域空気圧 勺 | 発電機 必要 莠 |
| Sch 80+ / ヘビー | 中域電気 勺 | 中域空気圧 勺 | 油圧 + HPU 勺 | |
| 大型 8 ″ ″ id |
Sch 40 / STD | 大型電気 勺 | 大型空気圧 勺 | 油圧 涔 |
| Sch 80 / XH | 大型電気(高トルク) 勺 | 大型空気圧 勺 | 油圧 锛 (好ましい) | |
| エクストララージ 16 ″ ″ 24 ″ ID |
STD / Sch 40 | XL 電気 勺 | XL 空気圧 勺 | 油圧 涔 |
| ヘビー / XH | 油圧 锛 (好ましい) | 油圧 涔 | 油圧 涔 |
満員御覧 RESIZEの管斜角器の範囲 ¤ 0.5 ″への24 ″ ID ¤ マンドレル仕様、トルクデータ、およびモデル別のパワー構成。.
2 インチから 8 インチのパイプにはどのサイズのポータブル パイプ ベベラーが必要ですか?
2 ″-8 ″ NPSの範囲のほとんどのプロジェクトは、約1.9 ″から8 ″のパイプIDに適したミッドレンジのベベラークラスに快適に適合します。 必要なマンドレルセットを備えた単一の最新モデルは、このスペクトル全体でスケジュール40 アプリケーションを提供します。.
注: 8 ″スケジュール80 パイプは、約7.625 ″のIDを持っている、ではなく、8 ″. 7.625 ″のIDがあなたの選択したサイズによってサポートされている公差や楕円形のアカウントを確認します. mid-rangeモデルは、通常、8 ″-8.5 ″の間を処理します ID ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ ″ .
2 つの直径にわたって作業する購入者は、複数のマシンではなく、交換可能なマンドレム セットを備えたマニュアルを選択する必要があります。モデルの適応性について事前にベンダーに確認してください。.
パイプ溶接のベベル角度規格: AWS D1.1 および ASME B31.3
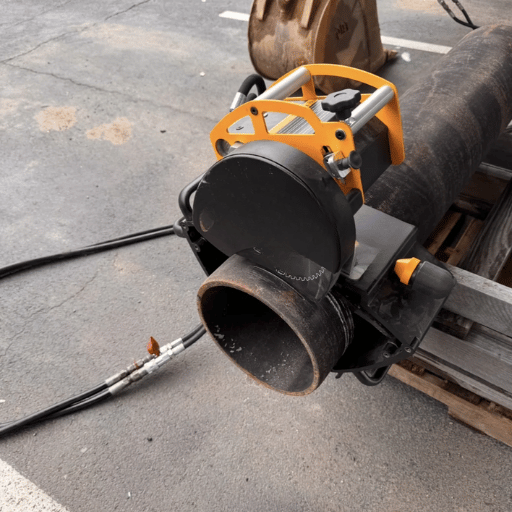
ほとんどのエンジニアが好む数値 37.5 ¢ は、プロセス配管用の ASME B31.3 および B16.25 からのものです。構造用鋼の溶接部の V 溝接合部に最低 30 個が必要な AWS D1.1 には表示されません。間違った規格側のエラーはよくある落とし穴です。.
エンジニアリングに関するメモ ――あなたの仕事を左右する基準はどれですか?
プロセス配管(製油所、化学プラント、発電所配管): ASME B31.3 / B16.25 × V溝37.5° ±2.5°
構造用鋼管 (建物、橋): AWS D1.1 ~ 30 V 溝最小
石油およびガス輸送パイプライン: API 1104 ± 30 V 溝
厚肉パイプ (>20mm): どのコードでも、フィラーをそれほど必要としない J 溝 (20-22) を考慮してください。.
プロジェクト仕様書で ASME と AWS の両方が必要になると、AWS が 2 位になります。プロジェクト仕様書に従ってください。アクションの前に必ず QC に確認してください。切断。.
| コード | 範囲 | グルーヴ Type | ベベルアングル | 寛容 | ルート フェイス |
|---|---|---|---|---|---|
| ASME B31.3 (B16.25) | プロセス配管 | V溝 | 37.5° | ±2.5° | 1.6 ミリメートル±0.8 ミリメートル |
| AWS D1.1 | 構造用鋼 | V溝 | 30° (分) | ±5° の | 0 ″3mm (関節ディテール) |
| API 1104 | パイプライン | V溝 | 30° | ±5° の | 1.6 ミリメートル±0.8 ミリメートル |
| 任意コード(厚い壁>20mm) | 重い捏造 | J-groove | 20°–22° | ±1° (通常) | Wpsあたり |
MoStスペック: AWS D1.1 構造溶接コード = スチール (aws.org); ASME B31.3 プロセス配管 (asme.org); API 1104 パイプライン溶接規格 (api.org); パイプ寸法あたり ASME B36.10M.
面取り角度とそれに伴う詳細なガイドについては、次のガイドを参照してください ベベリング規格について説明しました. 。 The パイプ溶接の取り付けプロセス ベベル角度がフィットアップ公差とルートギャップ設定に直接影響する方法について説明します。.
ステップバイステップ: フィールドでポータブル パイプ ベベラーを使用する方法
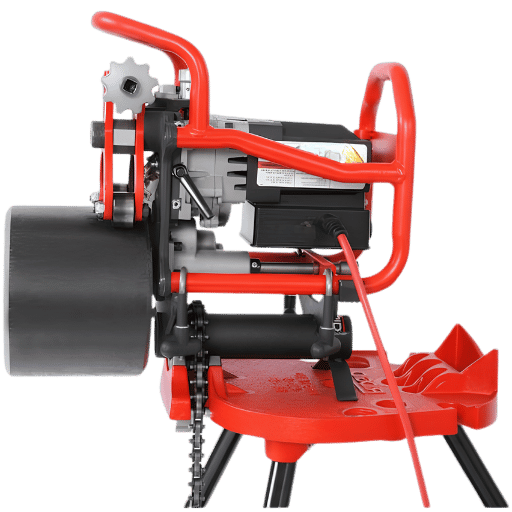
セットアップを正しく行うには5 分かかります 間違えると、パイプエンド全体に多くの時間がかかり、場合によっては検査全体がかかります フィールドセットアップ手順:
- パイプエンドを確認してください。カットは適度に正方形に保持する必要があります。必要な根面の幅に応じて、正方形から 3 ~ 5° 以下です。エッジをバリ取り、パイプエンドの 6 ″ 以内のパイプからあらゆるディン、平らなスポットを取り外します。パイプがプラズマまたは酸素燃料カットだった場合は、ベベラーを取り付ける前に研削してすべての酸化層を除去します。.
- 正しいサイズのマンドレルを選択します。マンドレルのサイズをパイプの実際の ID に合わせます。標準の炭素鋼パイプの公称 ID と実際の ID は、問題にならないほど近くにあります。デジタル キャリパーを使用して使用またはスコアを付けたパイプを測定します。マンドレルは、わずかな遊びで所定の位置にスライドした場合にのみ正しく座ります。.
- マンドレルを完全に拡張します マンドレルをボアに入れます すべてのアームがパイプの壁に等しく接触するまでマンドレルを拡張します 手を確認してください 機械が少し動いていると感じた場合は、すべてが大丈夫です パイプが少し以上動いていると感じた場合は、マンドレルをさらに拡張するのを忘れています。.
- コース、フィールド、またはプロジェクトの仕様 (ASME B31.3 37.5; AWS D1.1 30 minimum; API 1104 30) に従ってベベル角度を設定します。角度停止または既知の良好なデジタル角度ゲージを備えたフランジを選択して、最初のカットの前にこれを行います。.
- 深さ停止を設定します。深さ停止はベベルの幅だけでなく、根の面を制御します。 B16.25 根の面のターゲット:1.6mm 0.8mm。先に進む前に、スクラップでテストパスを実行してシステムを確認します。.
- パスをカットします。送り圧力が一貫していることを確認してください。送りすぎないでください。おしゃべりしたり、十分な速さではないため、インサートを艶出し、工具を切断して台無しにします。ステンレス鋼、スーパーデュプレックス、またはインコネルパイプを溶接するときは、tin コーティングおよび/またはコバルト HSS インサートを使用し、より遅い RPM を実行し、切削液を使用します。.
- 完成したベベルを確認する アングルゲージまたはベベル分度器で検証角度を実行する キャリパーで根元面を測定する 表面が均一で、酸化物の縞模様、破れ、ノッチがないことを確認する ベベル面の汚染物質は溶接部に入ります。.
莠 最も一般的なセットアップエラー: 不完全なマンドレル展開
マンドレルが部分的にしか拡張されていない場合 = またはマンドレル アームがボアに不均一に接触した場合 = カッティング ヘッドがパイプ ID の中心がずれている場合 下流の結果 = テーパーの高い側が深すぎて低い側が深すぎているベベル = パイプ周囲の根面幅が不均一になる 顕微鏡下では全体的な効果が「丸い」ベベルとして表示されます。安心してください、それはパイプではありません。完全なパワーダウンでアームが接触している様子も見てください。.
メンテナンス上の考慮事項: 炭化物インサートは、典型的なモデレーション用途で最初の50-100 パイプが終了した後、検査が必要です 摩耗したインサートは、よりおしゃべりになりやすく、粗い表面仕上げを生成し、熱の兆候を示すプロアクティブ交換-生産中の動揺や切断ヘッドアセンブリの二次損傷を防ぎます。.
切断および溶接作業における現場安全要件が該当します OSHA 29 CFR 1910.252 ――溶接、切断、ろう付け. 。主要な義務: 作業エリアから 35 フィート以内の可燃物がある場合は火災監視員を義務付ける;密閉空間での動作を適切に照明する;すべてのアーク関連タスク中に PPE (ヘルメット/シールドおよび安全エプロン) を必要とします。.
パイプの端が面取りされると、フィットアップとタックが次のステップになります。 に関するガイドを参照してください パイプ溶接の取り付けプロセス ルートギャップとアライメントの要件、および当社の場合 パイプ溶接ポジショナー そして パイプ溶接回転子 下流組立ラインサポート設備の機能。.
2025 ~ 2026 年のポータブル パイプ ベベリング: 見るべき主要なトレンド
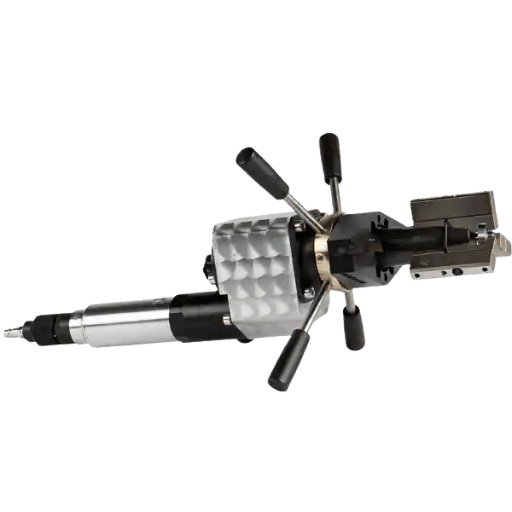
パイプベベリングでよく知られていますが、ポータブルベベリングマシン市場は、実際には成長率において他の製造ツールを上回っています。業界の予測によると、世界のポータブルパイプベベリングマシン市場は、2025年に$8億4,600万近くと評価され、2035年までの年間複利成長率(CAGR)5.9%で成長すると推定されています。これは、北米と中東の両方でパイプライン建設活動が激化した結果、2023年から2025年にかけてパイプベベリング装置の石油およびガス機器調達が19%近く増加するのに十分でした。.
調達チームが追跡する価値のある3 つの技術シフト:
3. CNC角度の統合.OEMの過半数の57%は、2024-2025 の間にCNC互換パイプベベリングシステムを導入しました.このCNC角度統合技術は、角度切り替えの自動化と繰り返しの深さ停止設定を通じて、手動角度設定ベベリングと比較してエッジ仕上げサイクル時間の約31%の削減を実現しました.最近市場に出されたパイプベベラーの4分の3近く(72%)は、何らかの形のCNC制御の連続または離散角度切り替えオプションを備えていました。.
4、トレンド需要シグナルを検索する。 「ポータブルパイプベベリングマシン」の検索ボリュームは、dataforseo処理機関のデータによると、2025年5 月から10 月の間に40 から480 の毎月の検索クエリに増加しました-わずか6 ヶ月間で1,100%ジャンプパイプラインインフラの開発と発電所の拡張がこの需要の急増を推進し、市場活動が突然緩むことはありませんでした。.
3、材料の多様化 オフショアおよび化学処理における二相ステンレス鋼、スーパー二相およびニッケル合金への移行は、一般的な超硬を超えるツールビットの選択を必要としています コバルトHSSおよびTiNコーティングインサートは、もはや特別注文のためのオプションではなく、主要なベベリングマシンサプライヤーとの見積書のラインアイテムのコールドカッティングは実現技術です ーこれらの合金は、耐食性と微細構造を劣化させるHAZ領域を作成せずに熱処理で準備することはできません より広い製造/生産スタックで他の機器のためのコールドカッティングコンテキストが必要な場合は、を参照してください プラズマ切断機 そして冷たい切断がよりよい適合であるとき.
プロのヒント ――将来性のある調達
新しいビルド プロジェクトのポータブルを構成するときは、デジタル角度の読み出しや電動深度停止機能を含むツールのモデル番号をリクエストしてください。コストの改善は通常わずかであり ([見積もりで指定])、手動での転記エラーが発生することなく、重要なコード作業の再現性が得られます。バッテリー互換のバリアントは、よりポータブルなハンド サイズで一般的になり、信頼性の高い空気やグリッド電力がないサイトでの複数の動員を実現します。 - 次のマルチ動員プロジェクトでこれらを検討してください。.
よくある質問frequently Asked Questions
パイプベベラーと溶接準備用のアングルグラインダーの違いは何ですか?
パイプベベラーと溶接準備用のアングルグラインダーの違いは何ですか?
ポータブル パイプ ベベレリスは、パイプ端を定義された再現可能な角度に切断するタスク専用の工作機械です。 1回のパスで酸化物を含まない表面を生成するのにも同様に効果的であり、角度と一貫性のためにオペレーターによる推論が必要な角度研削盤精密工作機械と比較します。角度研削盤は、迅速かつ効率的ではありますが、精度に関してはオペレーターに依存します。研削盤の精度は通常、ASME B16.25 コードの曲げ限界の 2.5 を超えて非常に近い、または 2-3 マークで明らかです。 - AG は、溶接レポートの不合格カウントをオフに保つオプションのツールではありません。.
ポータブルパイプベベラーはステンレス鋼パイプを扱うことができますか?
ポータブルパイプベベラーはステンレス鋼パイプを扱うことができますか?
はい。 、ステンレス鋼、二重および極度の二重すべての機械よく理解すれば工具細工を正しくセットアップする方法を理解します: コバルトHSSかTiN上塗を施してある挿入物を(単一目的の炭化物ではない)使用し、スピンドルのrpmを減速し、切口の間に切口液を機械面取り、です冷間切断プロセス-従ってそれは0 熱影響区域を作り出します; 微細構造および耐食性はドライブ タイプに関係なく損なわれません。この操作は熱影響区域を作りません従って微細構造および耐食性はドライブ タイプに関係なく、正しい工具細工のセットアップが使用されることを条件とします影響を受けません。.
パイプの突合せ溶接継手にはどのようなベベル角度が標準ですか?
パイプの突合せ溶接継手にはどのようなベベル角度が標準ですか?
どのコードルールによるかによります。 B16.25 (b31.3 配管あたり)は標準的なV溝の突合せ接合箇所のための必要な斜角の角度として37.5 2.5 をリストします。 AWS D1.1 (構造溶接)は事前修飾された接合箇所に30 をより少なく要求しません。 API 1104 (パイプライン溶接)リスト30 5. sidetapの溶接のために。 20mm (7/8 インチ)の壁の厚さ上の多くのコードはJ溝の角の斜角を許可します、それはフィラーの金属の要求を実質的に減らしますこの著者は規定する権威常にではないのであなたのWPSに対して常に確認します。.
ポータブルベベラーでパイプをベベルにするのにどれくらい時間がかかりますか?
ポータブルベベラーでパイプをベベルにするのにどれくらい時間がかかりますか?
マンドレルの取り付けと位置合わせなどの初期セットアップ計画では、角度と深さが停止し、10 分が一般的です。壁の厚さと直径に応じて、単一のパイプ端を切断するにはさらに 5 分かかると予想されます。通常、4 ″ スケジュール 40 の端は 1-2 分で切断をナイフで通過します。12 ″ スケジュール 80 には 4 分を超える場合があります。同じ溶接接合部 X0/4 での AG の準備時間は平均 8-20 分になる可能性があります。.
ポータブルパイプベベラーはPVCおよびHDPEパイプで動作しますか?
ポータブルパイプベベラーはPVCおよびHDPEパイプで動作しますか?
はい、電気モデルは、PVC、HDPE、CPVCを含む熱可塑性パイプで効果的です。プラスチック製の適切な切断インサートを使用し、メーカーの推奨RPMの下端までダイヤルダウンし、切断液を使用しないでください(ほとんどの市販の切断液は熱可塑性プラスチックには適していません)。空気圧モデルはアクセス可能です。火花や熱の蓄積がないことは、局所的な摩擦によって発生する熱に敏感であるため、最も影響を受けやすい熱接続である PVC にとって即時の利点です。.
内部ボア仕上げを維持する場合、マンドレル材料がマークされないことを確認します。.
ポータブルパイプベベラーは通常、どのパイプ直径範囲を扱いますか?
ポータブルパイプベベラーは通常、どのパイプ直径範囲を扱いますか?
標準コンパクトドライブユニットは通常、 ”~3 ″ ID.標準ミッドレンジドライブユニットは、 2 ″~8 ″ ID.で動作します中型クラスは、動作範囲が6 ″~16 ″ ID、大型クラスは10 ″~24 ″ ID.
RESIZEポータブルパイプの面取り範囲は、モデルライン全体にわたって0.5 ″から24 ″のIDをカバーします-それぞれ交換可能なマンドレルセットを備えているため、1 つのドライブユニットが複数のサイズクラスに対応できます。.
パイプ仕様をお持ちですか?モデルの推奨を取得します.
当社のポータブルパイプベベラーはすべてRESIZEで、電気、空気圧、油圧駆動で内径0.5″から24″をカバーします。すべてのタイプのインサートは、すべての材料で利用できます - 炭化物、コバルトHSS、およびTiNコーティング。.
Find also has been reviewed by the RESIZE Engineering Team = RESIZEは、世界中の産業用製造のためのフライス盤およびベベリングマシン、溶接ポジショナーおよびパイプ溶接ローテーターを開発および製造しています。ここに提示される技術データは、詳細な製品エンジニアリングの経験、公開された溶接コード標準、および石油およびガス、発電およびパイプライン建設業務の顧客からのフィードバックから得られます。.
透明性: RESIZEは、ポータブルパイプベベリングマシンを製造しています この記事では、教育選択ガイダンスを提供します; 標準参照 (AWS、ASME、API、OSHA) は、それぞれの標準化団体から引用されています コスト範囲は市場の推定値であり、地域や構成によって異なります。.