Wanneer u in de “rotaire lastafel” zoekt, wordt u getroffen door een spervuur van productvermeldingen. “VEVOR hier, Kaka there” - 441 pond capaciteit hier, 0,5-5 RPM daar. Maar nee, geen enkele productverklaring zal u vertellen wat die cijfers werkelijk betekenen als het tijd is om uw daadwerkelijke, dagelijkse laswerkzaamheden te specificeren. ’Hoe houdt de nominale capaciteit stand als ik dit naar 90 graden kantel? Welk spansysteem kan deze hele rare lasnaden aan? En net wanneer is het eigenlijk tijd om te kiezen voor een roterende lastafel in plaats van een rotator of een paar grote oude draaiende rollen?“
Gelukkig voor jou gaan we je hier methodisch door dat alles leiden Je leert wat een scheidt laspositioneerder van de andere opties in het veld, hoe je alle drie de hoofdvormen kunt vergelijken met de meest kritische specificaties, en hoe je ervoor kunt zorgen dat je de juiste werkvoorraad hebt geselecteerd, een vaak genegeerd lasstroomdetail dat lagers opbrandt veel te vroeg in veel budgeteenheden.
Als uw categorie al gesorteerd is en u hoeft alleen maar onderscheid te maken tussen een positioneerder, rotator en draaiende rollen, stap dan gewoon naar sectie vijf van deze gids “”The 3-Equipment Decision Matrix.”
⚙ Snelle specificaties Referentie: roterende lastafel
| Laadcapaciteit | 22 kg 10.000+ kg (50 lbs 22.000+ lbs) afhankelijk van de vormfactor |
| Rotatiesnelheid | 0,05-8 RPM (stapeloze variabele; procesafhankelijk) |
| Kantelhoek | 0-90° standaard; 0-135° verlengd; -45° tot +90° op sommige tafelunits |
| Chuck Diameter | 100-500 mm (4″-20″) standaard; groter voor zware eenheden |
| Tafeldiameter | 150-1.500 mm (6″-60″), afhankelijk van de positioneringsklasse |
| Power Supply | 110V/220V eenfasig (benchtop); 380V driefasig (vloerunits) |
Wat is een roterende lastafel? (Rotary Welding Positioner, Welding Turntable (naamapparatuur)
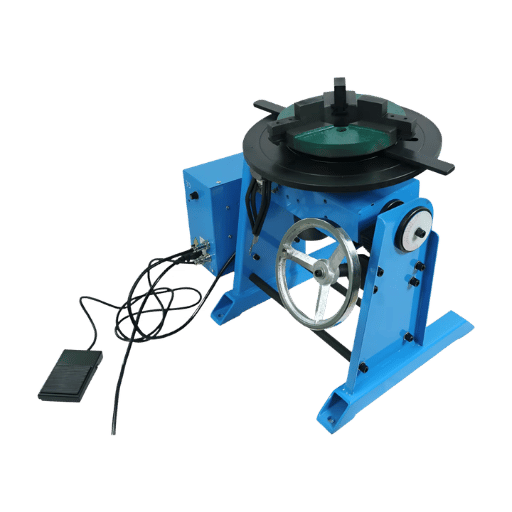
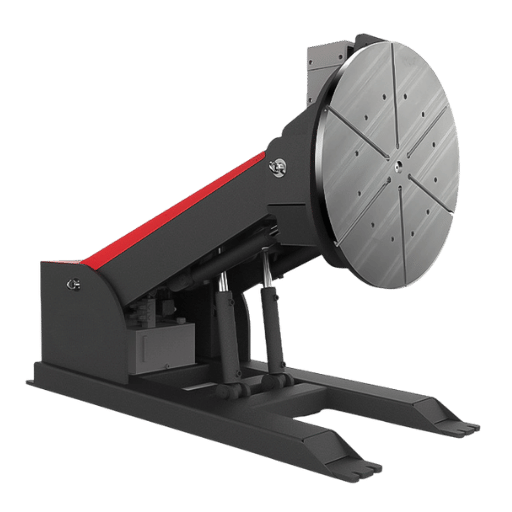
Kortom, een roterende lastafel is een elektrisch positioneringsapparaat dat wordt gebruikt om werkstukken vast te houden. Het is ontworpen om elk werkstuk gedurende 360 bewegingsgraden te roteren terwijl de lasser op zijn plaats kan blijven. De meeste roterende lastafels zijn ook kantelbaar tot 90° op standaardmodellen, tot 135° op langere afstand. De operator kan elke lasvlak in een vlakke of horizontale positie brengen zonder het werkstuk te herpositioneren of uitgebreide steunarmaturen te bouwen.
Er bestaan verschillende synonieme termen voor deze apparatuurklasse: laspositioneerder, lassen draaischijf, positioner draaitafels, roterende lastafel, en roterende lastafel ze verwijzen allemaal naar hetzelfde. “Positioner” is de term die het meest waarschijnlijk opduikt in professionele technische specificaties, terwijl “table” of “table” waarschijnlijk de woordenschat is die je vaker aan de koperskant zult vinden. De serie laspositioneerders van RESIZE bestrijkt in feite dit hele spectrum, van relatief kleine desktopmachines tot op de vloer gemonteerde industriële versies met hoge capaciteit.
Voordat we verder gaan, zijn twee verwisselingen de moeite waard om op te ruimen:
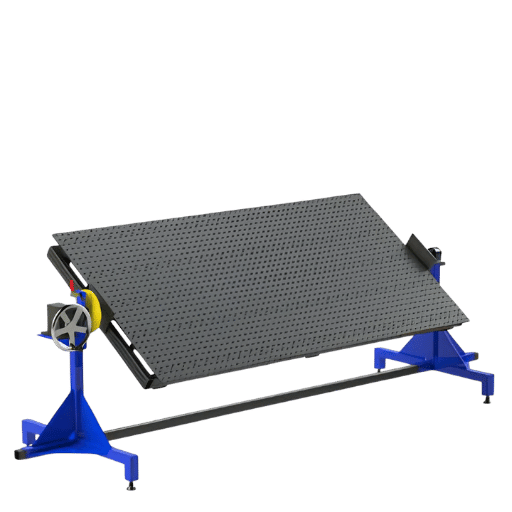
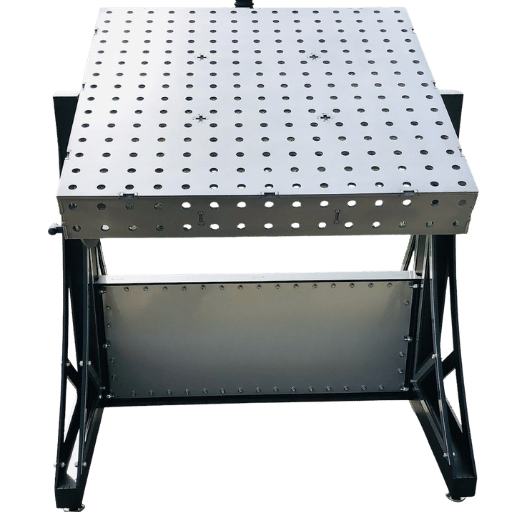
Roterende lastafel versus platte lastafel. Een vlakke lassentafel heeft T-sleuven of gatenpatronen voor het vastklemmen van onderdelen in een vaste rotatie van de bevestiging, geen kanteling Als uw metaalbewerkingstoepassingen 360° rotatie en verstelbare kanteling oproepen, is een laspositioneerder wat u nodig heeft, geen armatuurtafel. Ze dienen verschillende doeleinden en de meeste fabricagewerkplaatsen runnen beide.
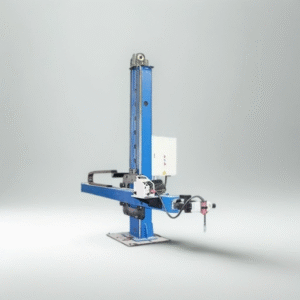
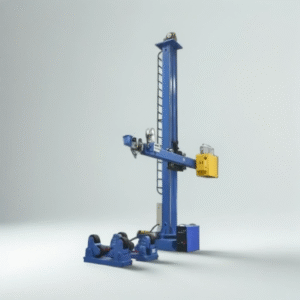
Roterende lastafel vs. lasmanipulator. Een lasmanipulator beweegt de lastoorts naar een stationair werkstuk Een roterende lastafel doet de tegenovergestelde toorts blijft vast, het werkstuk draait en kantelt In geautomatiseerde lascellen werken deze twee lasapparatuur vaak samen als complementair gereedschap, niet als alternatief.
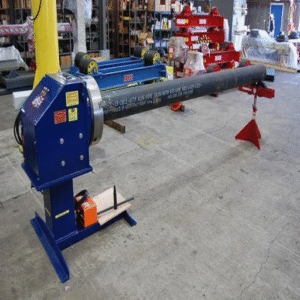
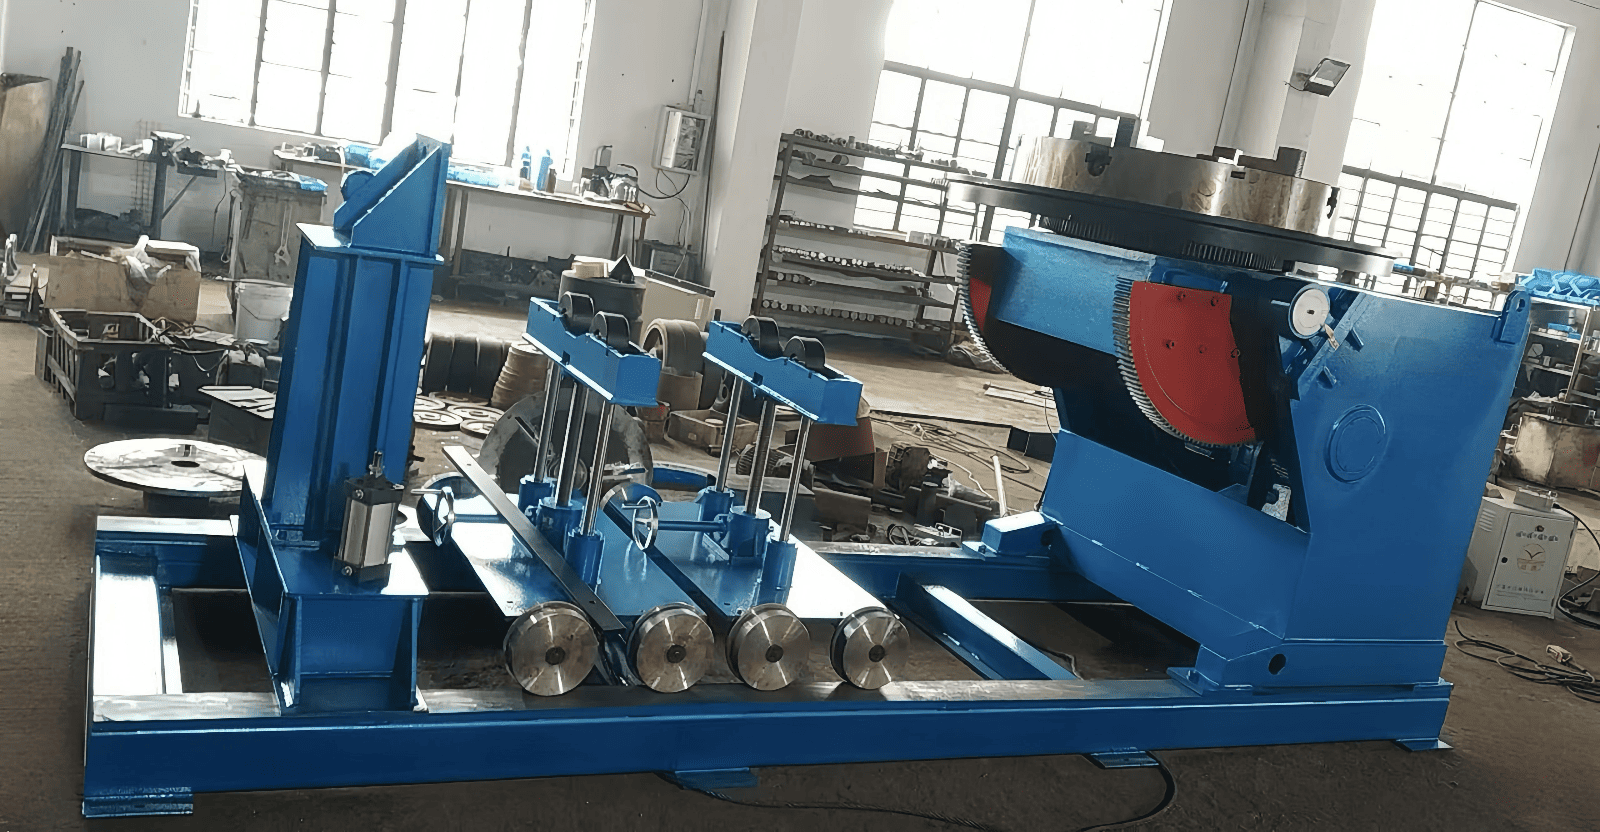
Hoe een specifiek model ook heet, mechanisch gezien bestaat een laspositioneerder uit drie hoofdelementen: een rotatiemechanisme (AC-inductiemotor met wormwiel of planetaire reductie), een kantelmechanisme (wormwielaandrijving voor typische machines of een hydraulische kanteling voor zwaardere eenheden), en het apparaat voor het bevestigen van het werkstuk op het tafeloppervlak (chucksysteem of een mag-armatuur). Een snelheidsregeling die zo eenvoudig kan zijn als een draaiknop op een bureaubladpositioneerder op instapniveau of een aanraakscherm met hoge resolutie HMI op een industriële robotarmbevestiging regelt de rotatiesnelheid in toerentallen.
💡 Pro Tip
“Rotaire laspositioneerder” is de preciezere technische term en de snelst stijgende zoekterm in deze categorie apparatuur, naar schatting 48% jaar-op-jaar vanaf 206 op basis van zoekvolumegegevens. Beide namen beschrijven dezelfde lasapparatuur; welke uw leverancier gebruikt, heeft slechts een voorkeur.
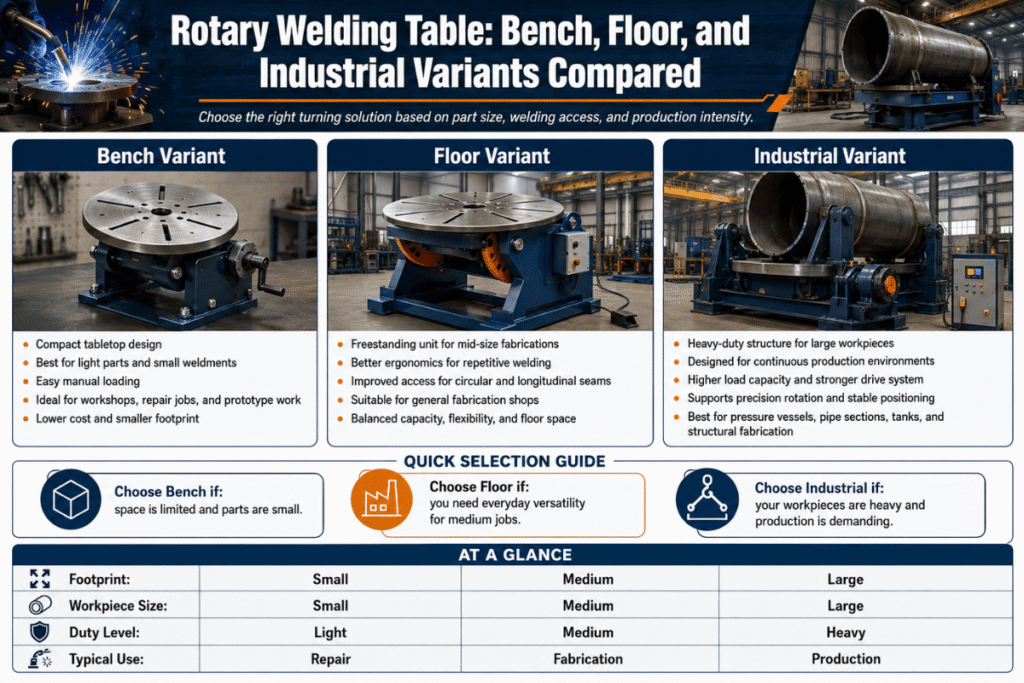
Soorten roterende lastafels: Benchtop, vloer-Standing & Heavy-Duty
Er zijn drie vormfactoren om bijna elke lastaak te dekken Uw selectie zal grotendeels gebaseerd zijn op hoeveel het werkstuk zal wegen & op uw tafel diameter, beschikbaar vermogen en de behoefte aan t t t mogelijkheden.
Benchtoppositioneerders (tot ~200 kg/440 lbs)
Deze monteren op een werkbank en handvat kleine tot middelgrote werkstukken, instrumentbevestigingen, subassemblages voor auto's en nauwkeurige TIG-laastoepassingen waarbij werkstukken minder dan 200 kg wegen (ongeveer 440.500 lbs). De tafeldiameters lopen 150-300 mm (6” 1200000.000 mm (6” Eenfasige installatie van 110V of 220V maakt installatie eenvoudig op elke winkellocatie. Rotatiebereiken zijn breder op benchtopmodellen, sommige bereiken 8 RPM, wat geschikt is voor kortere lasruggen en dunwandwerk dat gebruikelijk is bij de fabricage van kleine onderdelen.
Positioneerders op de middenvloer (200-1.000 kg /440-2.200 lbs)
Het meeste algemene werk van de baanwinkel en het lassen van positioneerder zal zijn behoeften vinden door deze midden-grond eenheden Als u pijpflenzen, drukvaten, structurele werkzaamheden, en delen met een gewicht in het bereik van 200kg aan 1.000 kg, midden-vloer positioneerders zijn een efficiënte selectie Tabeldiameter vaak varieert van 300mm aan 600mm om gemakkelijk de grootte van deze lassen te behandelen Deze eenheden zijn beschikbaar in ofwel 220V enkele of 380V drie fasepower afhankelijk van motor specs.
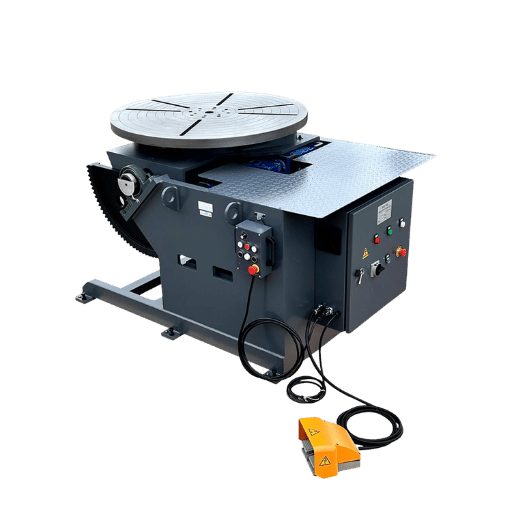
Zware vloerpositioneerders (1.000 kg+/2.200+ lbs)
Wanneer fabricage zeer grote structurele werkzaamheden, drukvaten en fabricage van grote industriële pijpleidingen met zich meebrengt, verwerken zware vloereenheden zware onderdelen tot 10.000 kg op standaardcatalogusmodellen. De in de tabel gebouwde eenheden gaan hoger. De diameters beginnen bij 600 mm en lopen tot 1.500 mm of groter, allemaal aangedreven door driefasige motoren van 380 V. Eenheden met een vermogen van 3.000 kg en hoger zijn doorgaans voorzien van hydraulisch bediende kantelsystemen. Zie de zware laspositioneerder bereik voor belastingsclassificaties en opties voor de tabeldiameter.
| Type | Laadcapaciteit | Tafeldiameter | RPM-bereik | Power | Best For |
|---|---|---|---|---|---|
| Benchtop | 10-200 kg 22-440 pond |
150-300 mm | 0,5-8 TPM | 110V/220V | TIG-fittingen, kleine assemblages |
| Midden verdieping | 200-1.000 kg 440-2.200 pond |
300-600 mm | 0,2-5 TPM | 220V/380V | Pijpflenzen, structurele beugels |
| Heavy-Duty Floor | 1.000-10.000 kg 2.200-22.000 pond |
600-1.500 mm | 0,05-2 TPM | 380V 3-fase | Drukvaten, grote lasnaden |
Snelle selectie: welke vormfactor heeft u nodig?
Werkstuk gewicht < 50kg: Benchtop met 3-kaaks chuck
Werkstuk gewicht 50kg 100 kg: Mid-floor, 3-kaaks of frontplaat mount
Werkstuk gewicht > 500kg: Heavy-duty vloerbevestiging met frontplaat of hydraulische kanteling
geen kanteling nodig: Platte rotatie,-horizontale draaitafel positioner(laagste kostenalternatief)
Voor een compleet overzicht van compacte apparatuur van werkplaatskwaliteit, zie de benchtop lassen positioner guide.
Hoe u uw roterende lastafel kunt formatteren: belasting, toerental en kantelhoek
Uiteindelijk hoef je eigenlijk maar drie specificaties te vergelijken om te beslissen over een positioner die kan doen waarvoor je het nodig hebt: Laadvermogen, rotatiesnelheid en kantelhoek Helaas dragen de meeste van deze specificaties een verborgen complexiteit die productbeschrijvingen bijna nooit verklaren.
1. Laadvermogen: horizontaal versus verticaal
Fabrikanten publiceren doorgaans twee belastingsclassificaties, horizontale capaciteit wanneer de tafel plat ligt en verticale capaciteit wanneer deze tot 90 graden wordt gekanteld Het verticale capaciteitsnummer zal altijd minder zijn (meestal door 40% -w-o-m 50%) omdat er een cantilever op de kantelas wordt aangebracht wanneer een werkstuk zich in de 90-graden oriëntatie bevindt.
Dus, als u van plan bent om lassen uit te voeren met het werkstuk onder een hoek, moet u altijd het verticale capaciteitsnummer als uw referentie gebruiken Een lassenpositioneerder met een capaciteit van 500 kg, kan in de praktijk alleen in staat zijn om tussen 250 kg 300 kg te hanteren bij een kanteling van 90 graden.
Maatrichtlijn; bereken het zwaarste gewicht van uw werkstuk, opgeteld bij het gewicht van elke mal, armatuur of spanklauwen en verhoog deze waarde met tussen de 20 30 procent voor u minimale ontwerpbelastingswaarde Bijvoorbeeld: werkstuk = 150 kg; armatuur= 20 kg Daarom 150 + 20 = 170kg.
Dan minimaal 213kg(170 *1,25).
U kunt een volledige procedure voor het dimensioneren van de volledige belasting met CoG-berekening bekijken in onze handleiding voor het belasten van laspositioneerders.
2. RPM: Kom overeen met het lasproces, niet met het onderdeel
Rotatiesnelheid: bepaald door uw lasproces en draadaanvoersnelheid, niet stukgrootte Als richtlijn:
| Process | Materiaal / Dikte | Typisch RPM Range |
|---|---|---|
| GTAW (TIG) | Dunwandige slang, ≤ 3 mm | 1,5-5 TPM |
| GMAW (MIG) | Middelgrote plaat, 3-12 mm | 0,5-2 TPM |
| SMAW (Stick) | Structureel, 6-25 mm | 0,2-1 TPM |
| SAW (ondergedompelde boog) | Zware wand, > 20 mm | 0,05-0,5 TPM |
De meeste benchtop-units dekken 0,5-5 RPM af met traploze snelheidsregeling via een voetpedaal of handhanger. Voor SAW op materiaal met zware muren bevestigt u dat de unit onder de 0,2 RPM kan blijven zonder cogging. Alle budgetpositioneerders kunnen vaak vergrendelingsgietmachines toevoegen voor winkelmobiliteit, wat een praktisch kenmerk is dat de moeite waard is om te bevestigen of het vloeroppervlak wordt gedeeld over meerdere lasstations.
3. Kantelhoek: drie niveaus van flexibiliteit
Het kantelhoekbereik definieert hoe ver het tafelplatform onder een hoek kan staan ten opzichte van horizontaal:
- 0-90° (standaard): Behandelt de meeste fabricageflenzen, structurele beugels en standaardsamenstellen in vlakke en horizontale posities. Kanteling past zich bij de meeste modellen in stappen van 15° aan; positieve handmatige vergrendeling bij elke stop houdt de tafel vast tijdens zware passages.
- 0-135° (uitgebreid): Nodig voor complexe geometrieën met schuine vlakken, mondstuktakken of verzonken verbindingslocaties die een tafel van 90° niet kan bereiken.
- −45° tot +90° (omgekeerd bereik): Beschikbaar op geselecteerde banketbakkers; maakt kantelen onder horizontaal mogelijk voor toegang tot de onderkant van de verbinding.
Welke kantelhoek heb ik nodig voor mijn laspositioneerder?
0-90 graden voor het overgrote deel van uw leidingwerk (flenzen, beugels, en fittingen) Investeer alleen in 0-135 graden als u gewoonlijk een hoekverbinding, mondstukvertakking, of vertakte pijpconstructie gebruikt en werkt Werk met de kanteling omgekeerd?
Als u geen concrete reden heeft voor het lassen van een toegangspunt aan de onderkant, hoeft u dit niet op te nemen.
⚠ Technische opmerking: verticale belastingdaling
Bij 90 kantelen zal een positioneerder zo'n 40 tot 50% minder verwerken dan zijn horizontaal nominaal draagvermogen, aangezien het overhangende werkstuk een groter koppel op het kantelmechanisme toepast Zorg ervoor dat u een positioneerder koopt die een nominale verticale belasting heeft, omdat deze meestal ontbreekt in concurrerende vermeldingen.
Chuck & Klemsystemen: 3-Jaw, Faceplate & Weld-Current-Geïsoleerde Montage
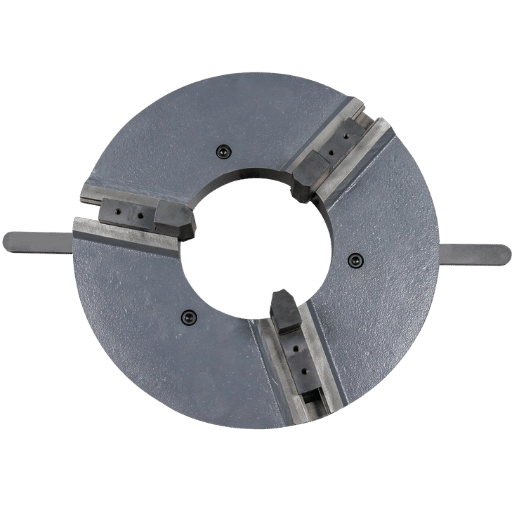
Bovendien is het de manier waarop een laswerk op de positioneertafel wordt gemonteerd, niet alleen de capaciteit ervan, maar ook de toegang tot de las in gevaar brengt en in een vaak vergeten scenario 'altijd voortijdige slijtage van de lagers veroorzaakt'.
3-Jaw zelfcentrerende Chuck
De standaard 3-kaakskop is de go-to methode voor alles wat op afstand rond of bijna cilindrisch is Alle klauwplaten gebruiken gehard stalen grijpkaken om het onderdeel in één beweging te centreren, wat betekent dat het vastgooien van een reeks pijpfittingen en kleplichamen bij repetitieve taken snel en eenvoudig is. Het basiskaakbereik voor middelgrote klauwplaten begint van 20 mm tot 400 mm (” -16″). belangrijkste nadelen: Het werkstuk moet absoluut rond of heel dicht bij het zijn, niet iets dat op een gelaste puinhoop lijkt.
Houd er rekening mee dat uitzetting door thermische vervorming op het moment dat de toorts het werkstuk bereikt, slippen kan veroorzaken; zorg ervoor dat bij een lange lasverbinding op een dikwandige buis voldoende spanwerk behouden blijft.
Faceplate (Hondenplaat)
Een platte schijf met een patroon van concentrische boutgatafstand (meestal M10 - of M12-gaten op een voorgeschreven steekcirkel) die u kunt gebruiken om vrijwel elk werkstukprofiel vast te bouten met behulp van klem - en/of bevestigingsgereedschap Voorplaten hebben over het algemeen meer insteltijd nodig in vergelijking met de snelheid van een 3-kaakskop maar ze accepteren vierkante of L-vormige lasnaden, en ongebalanceerde en onregelmatig gevormde stukken die niet in een klauwplaat kunnen worden gehouden Voorplaten zijn de norm op alle middenklassers en grote positioneerders.
Magnetische Chuck
Bespaar kostbare tijd Magnetische klauwplaten verwijderen de klemstap van het werkstuk 5-15 seconden spantijd versus 5-10 minuten voor mechanische klemmen (bij het laden/lossen van werkstukken voor klussen van ferromateriaal met matige belastingen Werkstukken hebben echter twee criteria.
Ze moeten van magnetisch staal zijn (dat wil zeggen dat roestvrij staal en non-ferro materialen niet kunnen worden aangetrokken) en hun houdsterkte neemt af naarmate de temperatuur van het werkstuk stijgt Zorg ervoor dat u de laswerkcapaciteit gebruikt die specifiek is gespecificeerd door de fabrikant van de spankop; deze is 2 tot 3 keer lager dan een statische capaciteitsbeoordeling.
Voor een volledig overzicht van de selectie, maatvoering en specificaties van de spankop, zie de lasspankop pagina of de volledige gids voor lasbokken.
Technische opmerking: isolatie van lasstroom-de lagermoordenaars
Voor lassen is een retourcircuit nodig dat teruggaat naar de stroombron. Uw aardleiding wordt aangesloten op het onderdeel dat u aan het lassen bent. Wanneer positioneerders geen specifiek circuit hebben om de lasstroom te transporteren, moet deze zich terugtrekken door de rotatielagers, waardoor boogputten op de lagerloopvlakken ontstaan, waardoor de levensduur van de lagers van actief gebruikte machines wordt verkort van jaren tot maanden.
Sommige positioneerders van betere kwaliteit dragen de grond over het lichaam van de spil door gebruik te maken van een afzonderlijk koolstofborstelsamenstel dat een goede verbinding maakt met niets anders dan wordt aanbevolen in een volledig metalen ontwerp dat een pad met lage weerstand biedt voor de aardstroom dat niet gebruikt de lagers als snelkoppeling. Een winkel die positioneerders vergelijkt, zou een specificatie moeten zien met de tekst “borstelsamenstels of ” Als deze ontbreekt, is dit niet noodzakelijkerwijs een defect. Het kan zelfs zo onwaarschijnlijk zijn dat een winkel er niet mee om zou willen gaan, vooral als de winkel de grond altijd rechtstreeks vastklemt aan het lichaam van de positioneerder in de winkel en nooit dit soort mislukkingen tegenkomt.
Roterende lastafel versus lasrotator versus draaiende rollen: beslissingsmatrix voor 3 apparatuur
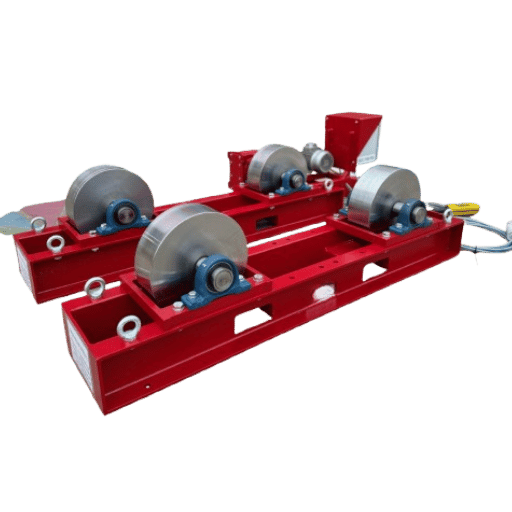
Wat is het verschil tussen een laspositioneerder en een lasrotator?
De Werkstuk positioner-die een roterende lastafel heeft-grijpt elk werkstuk in welke vorm dan ook vast, draait het werkstuk in een 360 boog en kantelt het door welke hoek dan ook, zodat de lasser in een volledig 3D-aanzicht van het object staat De Werkstuk rotator (of pijp rotator) houdt cilindrische delen tussen twee of meer rollen en zorgt ervoor dat het over de lengte gaat draaien, Dit betekent dat het werkstuk draait, maar de rotator kan het werk niet kantelen of op een andere manier van plaats veranderen.
Beide gereedschappen zijn verkrijgbaar bij RESIZE; de positioner is de meer algemene keuze voor elke werkstukgeometrie, terwijl de rotator speciaal is gebouwd voor cirkelvormige lasbewerkingen op cilindrische buizen en schalen.
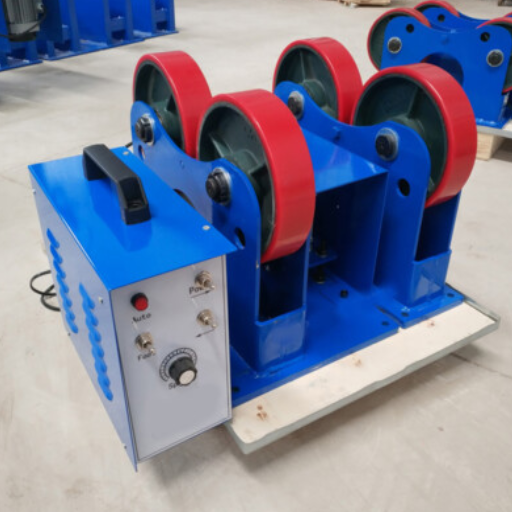
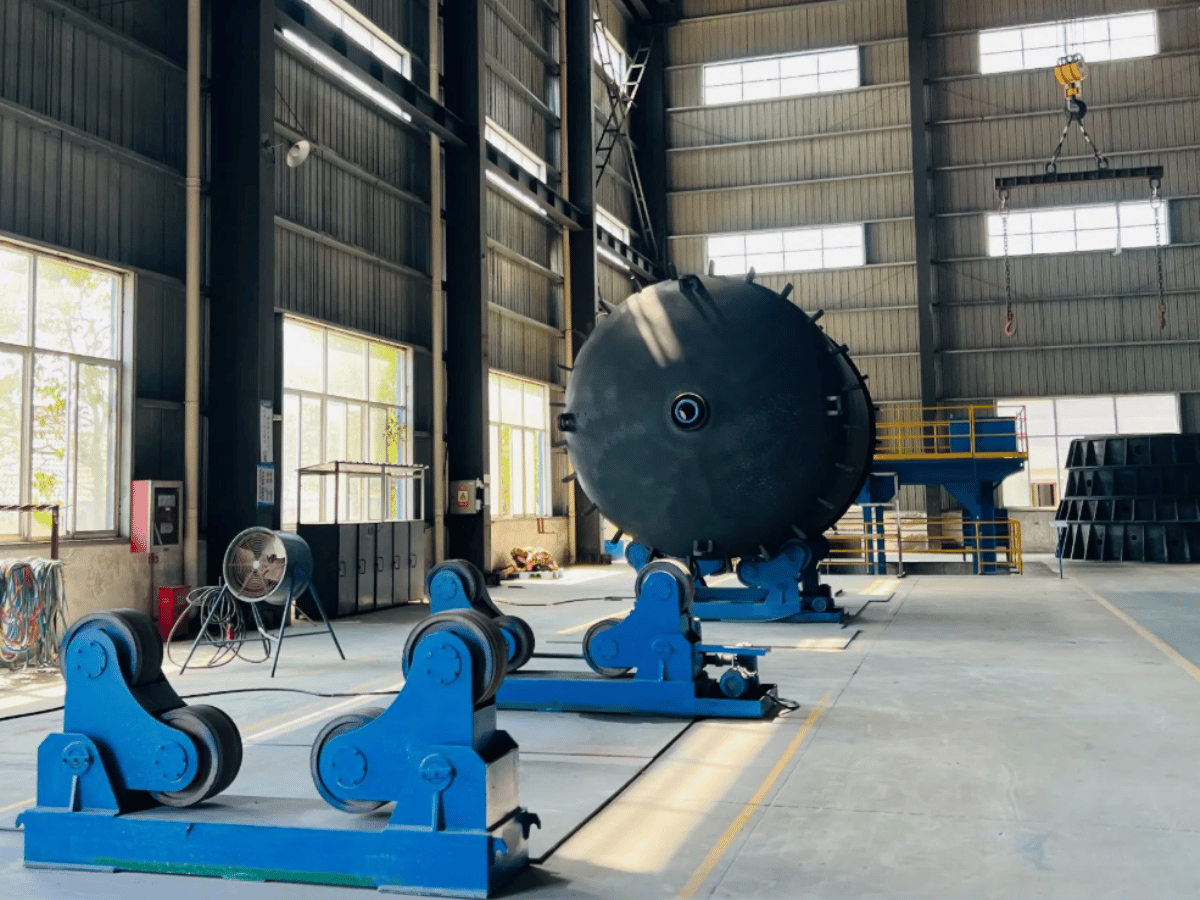
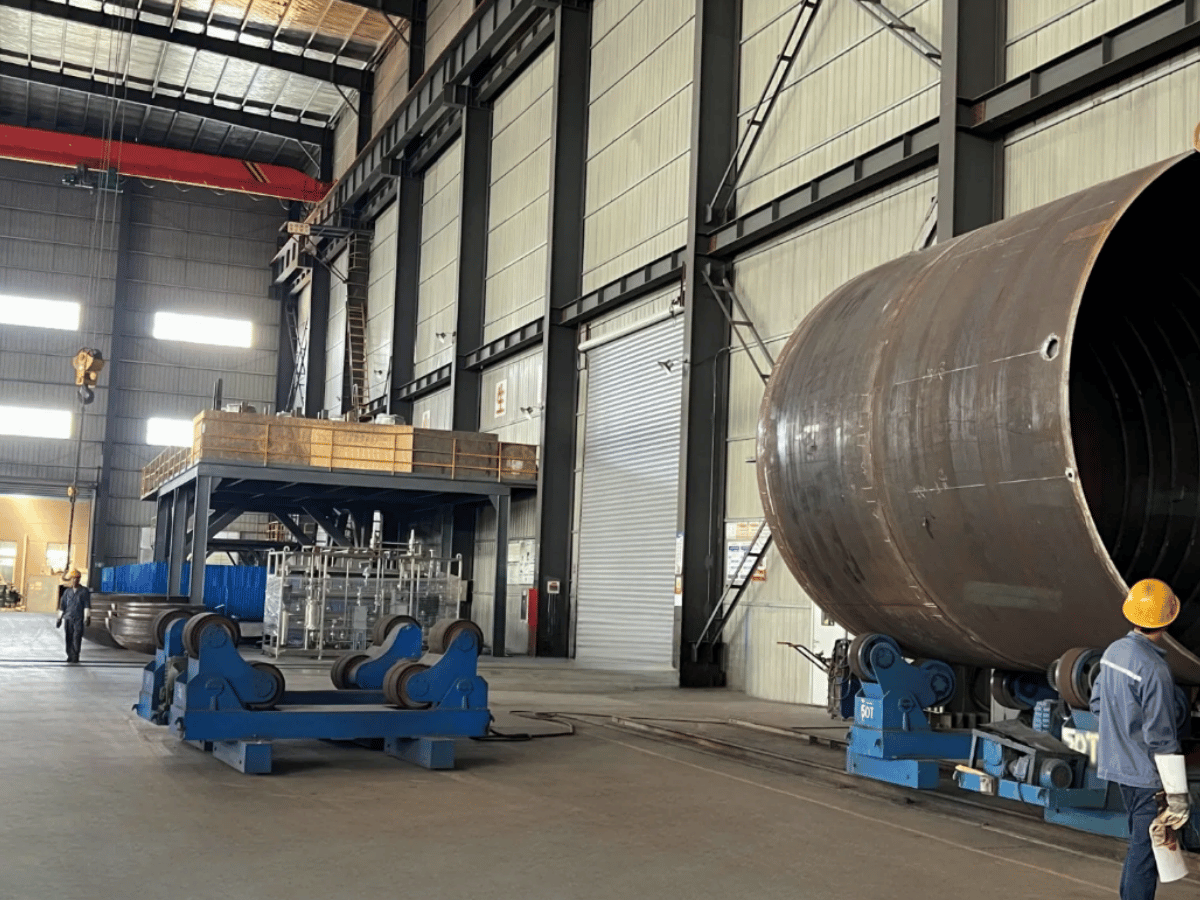
De functies van walsmechanismen draaimechanismen, die functioneel roterende cilinders zijn, zijn vergelijkbaar met de overeenkomstige 1, maar hebben geen eigen apparaat voor het instellen van de rolpositie. In beide gevallen zijn de werkelementen bedoeld voor het roteren van pijpen, tanks of vaten. Als uw werk echter vereist dat werkstuk dat niet cilindrisch is (geen ronde pijp, loop of tank), is het beter om de roterende lastafel te kiezen.
| Criteria | Roterende Lastafel (Positioneerder) |
Lasrotator | Turning Rolls |
|---|---|---|---|
| Werkstuk Geometrie | Elke vorm, vierkant, onregelmatig | Alleen cilindrisch | Alleen cilindrisch |
| Positionele controle | 360° roteren + kantelen 0-135° | Alleen omtreksrotatie | Alleen omtreksrotatie |
| Positionele Nauwkeurigheid | Hoge 'grind-gecentreerd, minimale drift | Medium 'n positie behouden | Laag tot gemiddeld risico op axiale drift |
| Max Load Range | Tot ~10.000 kg (standaard); hogere gewoonte | Tot 1.000+ ton | Tot 500+ ton |
| Setup Time | 5-15 minuten (chuck of frontplaat) | 10-20 minuten | 5-10 minuten |
| Beste toepassing | Fittingen, beugels, algemene fabricage; elk niet-cilindrisch laswerk | Lange buizen, cilindrische tanks (≥ 100 mm dia.) | Vaartuigen met grote diameter, windtorensecties, drukvaten |
⚙ Real-World Opmerking: draaiende rollen voor precisie met kleine diameter TIG
Foutje op kleine onderdelen! gebruik van een standaard draairol om precisie TIG-werk uit te voeren op kleine sub-assemblages (minder dan 100 mm OD) is een fout die winkels maken bij het overnemen van oude apparatuur van een grote vaartuigfabrikant Met kleinere OD-onderdelen zal de rol “” omhoog onder het onderdeel terwijl het verwarmt en uitzet, waardoor “ ontstaat die de lasrups wegtrekt van de verbinding Voor kleine montage- en mondstuklassen is dit vaak voldoende om alleen al bij visueel onderzoek afstoting te veroorzaken. Deze onderdelen zouden beter geschikt zijn voor een 3-kaakskop of zelfs frontplaatpositioneerder in plaats van een overmaat scheepsdraairol!
Voor een diepere analyse, zie de laspositioneerder versus draaiende rolgeleider. Voor het volledige assortiment rotators en rollen van RESIZE, zie lasrotator.
Toepassingen: 5 Fabricage-industrieën die roterende lastafels gebruiken
Wat ze gemeen hebben is dat de laspositioneerder handmatige herpositioneringsstappen elimineert Door het onderdeel in de vlakke (1G) of horizontale (2G) positie te draaien, produceert de lasser elke kraal in de optimale oriëntatie, waardoor de vermoeidheid van de operator wordt verminderd, de laskwaliteit wordt verbeterd en de herpositioneringsarbeid over een volledige dienst wordt gesneden. De positioneerder zelf geldt als een van de meest impactvolle lasaccessoires die een winkel kan toevoegen; het verandert de economie van elke repetitieve lasopdracht.
1. Fabricage van pijp- en procesleidingen
Dit type toepassing is een van de meest voorkomende toepassingen en omvat leidingen voor de olie - en gasindustrie, voor de watervoorzieningssector en natuurlijk in tal van andere industriële procesinstallaties Flenzen, ellebogen, T-stukken, en klepspruitstukken behoren tot de meest voorkomende onderdelen Het positioneren van het werkstuk in de vlakke (1G) oriëntatie garandeert betere fusieprofielen en eenvoudiger nalasinspectie directe laskwaliteitsversterking over uit-positiewerkzaamheden Voor leidingcomponenten die passen binnen het spankopbereik van de positioneerder behoort een middenvloerunit met 3-kaken of frontplaatbevestiging meestal de eerste toevoeging van een laspositioneerder aan een pijpenwinkel.
2. Drukvaten en procesapparatuur
We hebben het hier over de toepassing van mondstukken in kleinere drukvaten (met mondstukgrootte die compatibel is met een van de laspositioneringsklemopties) en over subassemblagelassen in procesapparatuur. Voor werken die vallen onder de lascode ASME Sectie IX en voor schepen die vallen onder PED (Europese Richtlijn Drukapparatuur) is het van essentieel belang dat elke las in aanmerking komt via documentatie. De laspositioneerder biedt de mogelijkheid om lassen in dezelfde consistente positie te produceren, waardoor een gemakkelijkere laskwalificatie mogelijk wordt gemaakt. Voor veel grotere schepen zijn gespecialiseerde draaiende rollen of opstellingen voor kop en losse kop nodig (zie positioneringsapparatuur voor kop-staartmateriaal).
3. Fabricage van auto- en transportproducten
Deze categorie omvat uitlaatspruitstukken, ophangingscomponenten, rolkooisamenstellen, tonglassen van aanhangwagens en hydraulische cilinderlichamen. Precisielassen van dunwandige chromoly en roestvrijstalen buizen met een kleine diameter is waar bankstelpositioneerders hun sterkste rendement behalen: concentrische klauwplaatgreep en consistente rotatiesnelheid behouden de kraalpositie en laskwaliteit bij elke doorgang.
4. Subassemblages van constructiestaal
Deze items kunnen de fabricage van elk klein of middelgroot machineframe omvatten Dit betekent dat elk onderdeel dat een consistente productie van een reeks identieke lassen vereist, een laspositioneerder zou kunnen rechtvaardigen; bij een productierun van twintig delen of meer zullen de kostenbesparingen door een kortere positioneringstijd zich snel vermenigvuldigen.
5. Metaalwerk op maat en sierproductie
Toepassingen zoals decoratieve balustrades, op maat gemaakt meubilair, sculpturen en artistiek metaalwerk profiteren allemaal van het consistente kralenprofiel dat rotatie oplevert. Het lassentafelbladoppervlak en het spansysteem houden het werkstuk gecentreerd en stabiel gedurende elke doorgang, waardoor de slijptijd na het lassen wordt verkort en het afgewerkte uiterlijk van zichtbare lassen wordt verbeterd.
Kunt u een roterende lastafel gebruiken voor pijplassen?
Ja pijp secties waar de OD past binnen de chuck boring (300-500 mm OD op de meeste middelgrote eenheden) en waar pijp lengte houdt de vrijdragende gewicht binnen de positioner's belasting spec. Voor buizen meer dan 1,5-2 m in lengte, speciaal pijp lassen positioner configuraties of draairollen geven een betere ondersteuning over de volledige werkstuklengte Zie ook de gids voor het kiezen van een positioner voor pijplassen.
Scenario: Productierun pijpflens
Een fabricagefaciliteit die zachtstalen pijpflenzen las (elk 5-25 kg; maat DN50 tot en met DN200) met een positioneerder op de vloer in het middenbereik en een klauwplaat met drie kaken, ontdekte dat het 3 tot 4 handmatige herpositioneringsbewegingen voor elke flens bespaarde met de positioneringsopstelling in plaats van alleen montage en rotatie - een besparing van 30 tot 40 minuten handling per dienst die tien flenzen oplevert, plus het verminderen van vervorming die voortkomt uit herhaaldelijk vastklemmen van onderdelen.
2025-2026: Wat verandert er in de technologie voor roterende lasnaden, lasapparatuur
Het uiterlijk en de specificatievereisten van laspositioneerders voor nieuwe installaties evolueren als resultaat van drie belangrijke ontwikkelingstrends, elk in verschillende toestanden van marktrijping.
1. Servo-motorverplaatsing van AC-inductieaandrijvingen
Toegang tot middenpositiebepalers maakte historisch gebruik van AC-inductiemotoren met VFD's met instelbare snelheid. Een beweging naar servoaangedreven systemen is gebruikelijker bij zelfs middengeprijsde positioneerders, wat drie belangrijke voordelen biedt: veel strengere snelheidsregeling bij zeer lage snelheden (<0,5 tpm, waarbij AC-motoren vaak schokkerig kunnen zijn en kunnen stoppen en opnieuw opstarten alsof ze binden, terwijl een servo gestaag zou draaien); betere positioneringsresolutie en nauwkeurigheid bij elke snelheid, vooral bij geprogrammeerde stoplocaties voor meerdere lasdoorlaatconfiguraties; en ingebouwde encoderuitvoer om te communiceren met de lasmachinecontroller of toekomstige automatiseringsplannen, inclusief collaboratieve robotica en geautomatiseerde werkcellen. Een gebruiker die zich ertoe verbindt om nu te investeren in een geautomatiseerde laswerkcel.
2. Marktgroei aangedreven door de vraag naar automatisering
De omvang van de laspositioneringsmarkt bedroeg in 2024 ongeveer $2,13 miljard US, met een geschatte omzet van meer dan $3,5 miljard in 2035 voor een gemiddeld jaarlijks groeipercentage van ongeveer 4,6%. De vraag naar semi-geautomatiseerde en geautomatiseerde laswerkcellen in de segmenten van de auto-, olie- en gas- en industriële fabrieken, waar een vergrijzende geschoolde beroepsbevolking en hoge lonen, of de totale onbeschikbaarheid van geschoolde werknemers, investeringen in hogere automatiseringsniveaus motiveert om de productiviteit te verhogen De groei is het sterkst in Azië-Pacific, hoewel de vraag ook toeneemt in de VS en Canada naarmate meer winkels nieuwe lasautomatisering adopteren.
3. Zoektrend: “Rotary Welding Positioner” Snel stijgen
Analyse van trends voor zoektermen voor trefwoorden in zowel de Amerikaanse als de mondiale markt wijst op een stijgende trend in de afgelopen twaalf maanden voor meer specifieke zoekopdrachten: “rotary lassen positioner” is met ~48% gestegen van een gemiddelde maandelijkse zoeksnelheid van ~390 naar ~590 zoekopdrachten in de periode van januari-juni 2025 tot juli-december 2025. Deze toename van de gemiddelde term geeft aan dat het online publiek verder is gegaan dan meer algemene zoekopdrachten zoals “ naar meer technische woordenschat, wat de toenemende aanwezigheid aantoont van een geïnformeerde kopersbasis die eerder geneigd is om specificaties tussen producten te vergelijken dan alleen maar door catalogi van apparatuurfabrikanten te kijken.
💡 Wat dit betekent als u vandaag koopt
Als u een lascel bouwt of uitbreidt die binnen de komende drie jaar een collaboratieve robot of CNC-lascontroller zal bevatten, betaal dan nu de extra 15-25% voor een servogestuurde positioneerder met een digitale encoder. De integratiebesparingen wanneer u de retrofit overslaat, compenseren het kostenverschil vooraf ruimschoots. Voor een zelfstandig handmatig station blijft een goed gebouwde VFD-unit met AC-aandrijving en een goede aardingsborstel de juiste kostenkeuze.
Veelgestelde vragen: Roterende lastafels
Over deze gids
Deze selectiegids is geschreven door het RESIZE Engineering Team op basis van product engineering data, gepubliceerde laspositioner specificatie standaarden, en fabricage praktijk referenties uit de industrie publicaties waaronder De Fabricator en AWS D.1:2025 Structurele lascode1.. RESIZE ontwerpt en vervaardigt laspositioneerders, rotators, en aanverwante positioneringsapparatuur Wij hebben een commercieel belang in dit onderwerp; technische claims worden geannoteerd aan hun bronnen en ingekaderd met gekwalificeerde taal waar directe gegevens niet beschikbaar zijn Als u een feitelijke fout vindt, gelieve contacteer ons.
Gerelateerde artikelen
Referenties
- AWS D1.1/D1.1M:2025 Structureel lassenStaal. Amerikaanse lasvereniging, 2025. aws.org
- Bota Weld. “Hoe kies je een laspositioneerder: laadvermogen, toerental en kantelhoek uitgelegd.” bota-weld.com
- ARC-lasbenodigdheden. “Slimmer werken: een gids voor laspositioneerders en draaiende rollen.” arcweld.co.nz
- HSE VK. OC 668/26: positioneringsapparatuur voor handmatig en automatisch lassen. hse.gov.uk
- LassenMart. “MK Producten Draaitafels: Precisielasoplossingen.” weldingmart.com
- Cognitief marktonderzoek. “Weldpositioneerder Marktrapport 2025.” cognitivemarketresearch.com